
Что такое коэффициент K при гибке листового металла? Это первый вопрос, который приходит на ум, когда слышишь о листовом металле гибка. Если присмотреться, то вокруг можно увидеть бесчисленное множество изделий, изготовленных из гнутого листового металла. Более того, гибка листового металла является одним из важнейших производственных процессов во многих отраслях промышленности. При этом с помощью контролируемого давления или силы металл придается определённой форме.
Однако в процессе гибки толщина металлического листа постоянно изменяется. Эти изменения могут существенно повлиять на конечную форму и размеры детали. Для решения этой проблемы инженеры используют понятие, известное как коэффициент K. Если вы впервые сталкиваетесь с этим термином, он может показаться слишком техническим. Чтобы помочь вам его понять, в этом руководстве я расскажу все о коэффициенте K, его расчете и факторах, влияющих на него. Итак, приступим.
Что такое коэффициент K при гибке листового металла?

Коэффициент K представляет собой отношение положения оси нейтрали к толщине листового металла. Он определяет поведение металла при гибке. Благодаря этому производители могут изготавливать гибочные детали с более точными размерами.
Другими словами, коэффициент K — это величина, которая показывает положение оси нейтрали. Но прежде чем к этому перейти, нужно понять, что такое ось нейтрали. На самом деле, при гибке металлического листа происходят несколько изменений. Прежде всего, внешняя сторона изгиба растягивается и становится немного длиннее. В то же время внутренняя сторона сжимается и немного укорачивается.
Но между этими двумя областями находится слой, длина которого не изменяется. Его называют нейтральной осью. Коэффициент K указывает, где в толщине листа расположена нейтральная ось. Знание её положения очень важно. Почему? Предположим, вы хотите узнать, сколько металла потребуется перед гибкой. Вы наверняка запутаетесь, какую длину использовать. Длину по внешней поверхности? Но после гибки она станет больше. Длину по внутренней поверхности? При гибке она станет меньше.
Таким образом, единственным вариантом, который можно использовать, является нейтральная ось. Именно она практически не изменяется при изгибе. Это делает её наиболее надёжной точкой отсчёта для расчётов изгиба. Таким образом, это фактически коэффициент K, который указывает положение нейтральной оси в десятичной форме. Если коэффициент K равен 0, это означает, что нейтральная ось расположена точно на внутренней поверхности. Однако если коэффициент K равен 0,5, это означает, что нейтральная ось расположена в центре толщины материала.
Почему коэффициент K важен при гибке листового металла?
Как я уже упоминал выше, при гибке металлического листа его размеры и форма изменяются. Эти изменения могут впоследствии привести к серьезным проблемам в готовом изделии, если их заранее не учесть. Именно коэффициент K помогает инженеру предсказать поведение металлического листа в процессе гибки. Но это еще не все. Вот еще несколько причин, по которым коэффициент K имеет еще большее значение.
- Повышение точности размеров: Первая причина использования коэффициента K заключается в том, что он повышает точность изготовления гнутых деталей. При гибке металлического листа его длина изменяется. Это означает, что конечные размеры детали могут отличаться от ожидаемых. Но коэффициент K помогает инженерам предсказать эти изменения еще до начала гибки. Теперь они могут рассчитать правильный размер плоского листа и выполнять более точные изгибы.
- Сокращение отходов материалов: Если использовать лист неправильного размера, готовая деталь получится слишком большой или слишком маленькой. Верно? Во многих случаях такие детали непригодны для использования и их приходится выбрасывать. Это напрямую приводит к увеличению отходов материала. Однако коэффициент K помогает рассчитать правильные размеры конечной гибки и сократить количество отходов материала.
- Эффективность производства: Когда производители не знают коэффициент K, им приходится проводить множество испытаний на изгиб. Все это отнимает много времени и замедляет производство. Однако коэффициент K позволяет выполнять точные расчеты еще до начала производства. Это сокращает количество проб и ошибок, что повышает эффективность производства.
- Поддерживаемые системы CAD и CAM: Современное производство в настоящее время опирается на программное обеспечение для проектирования и изготовления деталей из листового металла. Для работы этому программному обеспечению всегда требуется очень точная информация. Коэффициент K предоставляет эту важную информацию. Если в программу ввести правильный коэффициент K, она сможет создавать более точные проекты.
Как рассчитать коэффициент K: шаги и формула, которые нужно знать
Расчет коэффициента K сводится к определению положения оси нейтрали в толще листового металла. Верно? На практике его рассчитывают с помощью испытаний или на основе таблиц характеристик материалов. Но даже при использовании этих методов необходимо понимать, как именно происходит расчет. Итак, давайте разберемся в некоторых этапах расчета коэффициента K.
Шаг 1: Определите, какая информация вам нужна
Прежде чем приступить к работе, необходимо выяснить, какая информация понадобится при расчете коэффициента K. Зная эти данные, вам будет проще продолжить работу. Как правило, в первую очередь вам понадобится общая толщина листового металла. Во-вторых, необходимо расстояние от внутренней поверхности изгиба до оси нейтрали. Эти измерения помогут определить расположение оси нейтрали в материале.
Шаг 2: Используйте формулу коэффициента K

Теперь у вас есть два основных параметра, полученных на первом этапе. Следующим шагом будет подстановка этих значений в формулу. Коэффициент K обычно рассчитывается путем деления расстояния до нейтральной оси на общую толщину материала. Формула для коэффициента K выглядит следующим образом.
K = t/T
Здесь:
K = коэффициент K
t = расстояние от внутренней поверхности до оси симметрии
T = Общая толщина листового металла
Шаг 3: Выполнить расчет
Теперь перейдем к самому практическому этапу: непосредственному расчету коэффициента K. Для этого необходимо разделить расстояние до оси нейтрали на общую толщину металлического листа. Полученный результат укажет вам, где находится ось нейтрали; это место и является коэффициентом K. Предположим, у вас есть лист из нержавеющей стали толщиной 2 мм. Вы обнаружили, что нейтральная ось расположена на расстоянии 0,8 мм от внутренней поверхности. Теперь подставьте эти значения в приведенную выше формулу.
Коэффициент K = 0,8 ÷ 2 = 0,4
Это означает, что нейтральная ось расположена на расстоянии 40% от внутренней поверхности по толщине материала.
Шаг 4: Использование значения коэффициента K при расчете изгиба
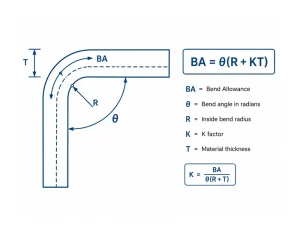
Получив значение коэффициента K, на этом работа не заканчивается. Необходимо не только определить значение K, но и применить его в реальных задачах. Инженеры используют это значение для расчета припуска на гибку, вычета на гибку и длины развертки. Припуск на гибку — это количество материала, затрачиваемое при гибке.
Уравнение для расчета припуска на изгиб выглядит следующим образом:
BA = θ(R + KT)
Здесь:
BA = припуск на изгиб
θ = Угол изгиба в радианах
R = Внутренний радиус изгиба
K = коэффициент K
T = Толщина материала
Факторы, влияющие на коэффициент K
Теперь вы знаете, как на самом деле рассчитывается коэффициент K. Однако помните, что этот коэффициент K не всегда остается неизменным для всех операций гибки. На его значение могут существенно влиять несколько факторов, причем иногда даже для одного и того же материала. Итак, прежде чем приступить к гибке, рассмотрим несколько факторов, влияющих на коэффициент K.
1. Тип материала
Тип гибаемого материала — это первый фактор, влияющий на коэффициент K. Как известно, каждый материал ведет себя по-своему при гибке. Например, возьмем два металлических листа одинаковой толщины. Первый из них — алюминий а второй — нержавеющая сталь. Алюминий, безусловно, очень мягкий, поэтому он легче деформируется. С другой стороны, нержавеющая сталь он более прочный и долговечный, поэтому устойчив к изгибу и деформации. В обоих случаях положение оси нейтрали будет различаться в пределах одного и того же листа металла одинаковой толщины.
2- Толщина материала
Толщина материала также влияет на коэффициент K, поскольку толстые и тонкие металлические листы ведут себя по-разному при гибке. Как я уже упоминал выше, при гибке детали из листового металла материал растягивается снаружи и сжимается изнутри. Поэтому, когда лист тонкий, он обычно гнется легче. Почему? Потому что меньше материала сопротивляется силе изгиба. С другой стороны, толстый металлический лист содержит больше материала, сопротивляющегося изгибу. Из-за этого различия положение нейтральной оси может измениться, что напрямую влияет на коэффициент K.
3. Радиус изгиба
Радиус изгиба — это, по сути, кривая, образующаяся на внутренней стороне изгиба. От него зависит, насколько резким или плавным будет изгиб. Чем меньше радиус изгиба, тем резче изгиб. Однако если радиус изгиба большой, изгиб будет плавным и ровным. Таким образом, радиус изгиба — это еще один фактор, влияющий на коэффициент K. Как? На самом деле радиус изгиба в первую очередь влияет на растяжение и сжатие металла во время гибки. Если радиус изгиба очень мал, металл должен изгибаться более резко.
Это означает, что на внешней стороне листа будет наблюдаться большее растяжение, а на внутренней — большее сжатие. В результате ось нейтральности смещается ближе к внутренней стороне изгиба. При изменении этого положения изменяется и коэффициент K. Аналогично, при большем радиусе изгиба значительных изменений как с внутренней, так и с внешней стороны не происходит. В этом случае ось нейтральности остается ближе к середине толщины материала. Видно, что положение оси нейтральности изменилось, что, в свою очередь, изменяет коэффициент K.
4. Метод гибки
На коэффициент K также влияет способ гибки металлического листа. В целом существует три основных метода гибки. Первый — это пневматическая гибка, второй — гибка с нижней опорой, а третий — штамповка. Все эти методы предполагают применение различного усилия, что напрямую влияет на расположение нейтральной оси.
Например, если говорить о гибке в воздушном пространстве, металл не вдавливается в матрицу полностью. В результате прикладывается меньшее усилие, что влияет на характер внутреннего сжатия и растяжения. Таким образом, изменяется положение нейтральной оси и, следовательно, коэффициент K. То же самое касается чеканки и нижней гибки: металл плотно прижимается. Это смещает ось нейтрали в другое место, что изменяет коэффициент K.
5. Проектирование инструментов
Для гибки производители обычно используют пуансон и матрицу. Однако пуансоны и матрицы бывают разных конструкций и форм. Именно это влияет на усилие, прилагаемое к металлу. Коэффициент K меняется даже при гибке одного и того же листового металла с использованием инструментов двух разных конструкций. Например, если пуансон имеет наконечник с малым радиусом, он создает резкий изгиб. Однако пуансон с наконечником с большим радиусом создает более плавный и ровный изгиб. В обоих этих случаях растяжение и сжатие внутри материала совершенно разные. Это в конечном итоге изменяет коэффициент K.
6. Направление волокон материала
Возможно, вы замечали, что в процессе производства металл прокатывают в тонкие листы. В результате прокатки на металлическом листе образуется узор или направление. Это называется направлением волокон. Если согнуть металлический лист по направлению волокон, он, как правило, сгибается легче. При этом не требуется прикладывать большее усилие. Но если согнуть металл поперек направления волокон, он станет более прочным. Поэтому для его сгибания потребуется большее усилие, что изменит его сжатие и растяжение. В связи с этим нейтральная ось и коэффициент K будут разными для обоих случаев.
Заключение
Гибка играет важную роль в ряде отраслей промышленности. Однако этот процесс никогда не основан на догадках. Чтобы получить точные результаты, инженерам необходимо знать точные размеры плоского листа перед его гибкой. Именно здесь на сцену выходит коэффициент K. Это величина, которая описывает внутренние процессы, происходящие при гибке металла.
Например, он описывает, как материал растягивается или сжимается под действием силы, прилагаемой инструментом. Зная все это, можно более точно рассчитать плоскую развертку. Эти расчеты в конечном итоге помогают добиться нужных размеров в готовом изделии. Когда в готовом изделии нет погрешностей, повышается эффективность производства и сокращаются отходы материала. Таким образом, коэффициент K в целом оказывается полезным в процессе гибки.