
Qu'est-ce que le facteur K dans le pliage de la tôle ? C'est la première question qui vient à l'esprit quand on entend à propos de la tôle le pliage. En réalité, si vous regardez autour de vous, vous verrez d'innombrables produits fabriqués à partir de tôle pliée. En effet, le pliage de la tôle est l'un des procédés de fabrication les plus essentiels dans de nombreux secteurs. Il consiste à appliquer une pression ou une force contrôlée pour donner au métal une forme précise.
Cependant, lors du pliage, l'épaisseur de la tôle varie en permanence. Ces variations peuvent avoir une incidence considérable sur la forme et les dimensions finales de la pièce. Pour résoudre ce problème, les ingénieurs ont recours à un concept appelé « facteur K ». Si ce terme vous est inconnu, il peut vous sembler technique. Pour vous aider à le comprendre, je vais vous expliquer dans ce guide tout ce qu’il faut savoir sur le facteur K, son calcul et les facteurs qui l’influencent. Alors, commençons.
Qu'est-ce que le facteur K dans le pliage de la tôle ?

Le facteur K est le rapport entre la position de l'axe neutre et l'épaisseur de la tôle. Il détermine le comportement du métal lors du pliage. Les fabricants peuvent ainsi produire des pièces pliées aux dimensions plus précises.
En d'autres termes, le facteur K est la valeur qui indique la position de l'axe neutre. Mais avant cela, il faut comprendre ce qu'est l'axe neutre. En effet, lorsqu'une tôle est pliée, plusieurs changements se produisent. Tout d'abord, la face extérieure du pli s'étire et s'allonge légèrement. Dans le même temps, la face intérieure se comprime et se raccourcit légèrement.
Mais entre ces deux zones, il existe une couche dont la longueur ne varie pas. C'est ce qu'on appelle l'axe neutre. Le facteur K indique où se situe l'axe neutre dans l'épaisseur de la tôle. Il est très important de connaître sa position. Pourquoi ? Imaginons que vous souhaitiez savoir quelle quantité de métal est nécessaire avant le pliage. Vous ne saurez certainement pas quelle longueur utiliser. La longueur de la surface extérieure ? Mais elle sera plus longue après le pliage. La longueur de la surface intérieure ? Elle sera plus courte une fois pliée.
La seule option dont vous disposez est donc l'axe neutre. C'est celui qui reste pratiquement inchangé lors du cintrage. Cela en fait le point de référence le plus fiable pour les calculs de cintrage. C'est donc en fait le facteur K qui indique l'emplacement de l'axe de neutralité sous forme décimale. Si le facteur K est égal à 0, cela signifie que l'axe de neutralité se trouve exactement au niveau de la surface intérieure. En revanche, si le facteur K est égal à 0,5, cela signifie que l'axe de neutralité se trouve au centre de l'épaisseur du matériau.
Pourquoi le facteur K est-il important dans le cintrage des tôles ?
Comme je l'ai mentionné plus haut, lorsqu'une tôle est pliée, ses dimensions et sa forme changent. Ces modifications peuvent entraîner de graves problèmes au niveau du produit fini si elles ne sont pas prises en compte au préalable. C'est donc le facteur K qui aide l'ingénieur à prévoir le comportement de la tôle lors du pliage. Mais ce n'est pas tout. Voici quelques raisons supplémentaires pour lesquelles le facteur K est si important.
- Améliorer la précision dimensionnelle : La première raison d'utiliser le facteur K est qu'il améliore la précision des pièces pliées. Lorsqu'une tôle est pliée, sa longueur change. Cela signifie que les dimensions finales de la pièce peuvent différer de celles prévues. Mais le facteur K aide les ingénieurs à prévoir ces variations avant le pliage. Ils peuvent désormais calculer la dimension correcte de la tôle à plat et réaliser des pliages plus précis.
- Réduire le gaspillage de matériaux : Si l'on utilise une taille de tôle inadaptée, la pièce finie sera trop grande ou trop petite. N'est-ce pas ? Dans de nombreux cas, ces pièces sont inutilisables et doivent être jetées. Cela entraîne une augmentation directe du gaspillage de matière. Or, le facteur K permet d'obtenir les dimensions correctes du pliage final et de réduire le gaspillage de matière.
- Efficacité de la production : Lorsque les fabricants ne connaissent pas le facteur K, ils effectuent de nombreux essais de pliage. Tout cela prend beaucoup de temps et ralentit la production. Or, le facteur K permet d'effectuer des calculs précis avant le début de la production. Cela réduit les essais et les erreurs, ce qui améliore l'efficacité de la production.
- Prise en charge des systèmes de CAO et de FAO : La fabrication moderne s'appuie désormais sur des logiciels pour concevoir et produire des pièces en tôle. Ces logiciels ont toujours besoin d'informations très précises pour fonctionner. Le facteur K fournit ces informations essentielles. Lorsque le facteur K correct est saisi dans le logiciel, celui-ci peut générer des conceptions plus précises.
Comment calculer le facteur K : étapes et formule à connaître
Le calcul du facteur K consiste essentiellement à déterminer la position de l'axe de neutralité à l'intérieur d'une tôle. N'est-ce pas ? Dans la pratique, on le calcule à partir d'essais ou de tableaux de données sur les matériaux. Mais même dans ces procédures, il est important de comprendre comment il est réellement calculé. Voyons donc ensemble les différentes étapes du calcul du facteur K.
Étape 1 : Identifier les informations nécessaires
Avant de commencer quoi que ce soit, vous devez savoir quelles informations seront nécessaires pour le calcul du facteur K. Une fois que vous disposerez de ces informations, il vous sera plus facile de poursuivre. En général, la première chose dont vous aurez besoin est l'épaisseur totale de la tôle. La deuxième est la distance entre la surface intérieure du pli et l'axe neutre. Ces mesures permettront de déterminer l'emplacement de l'axe neutre au sein du matériau.
Étape 2 : Utilisez la formule du facteur K

Vous disposez désormais de deux informations essentielles issues de l'étape précédente. Il s'agit maintenant d'utiliser ces mesures dans la formule. Le facteur K est généralement calculé en divisant la distance par rapport à l'axe neutre par l'épaisseur totale du matériau. La formule du facteur K est la suivante.
K = t/T
Ici :
K = facteur K
t = Distance entre la surface intérieure et l'axe neutre
T = Épaisseur totale de la tôle
Étape 3 : Effectuer le calcul
Nous arrivons maintenant à l'étape la plus concrète : le calcul proprement dit du facteur K. Pour cela, vous devez diviser la distance par rapport à l'axe de neutralité par l'épaisseur totale de la tôle. Le résultat vous indiquera où se trouve l'axe de neutralité ; cet emplacement correspond au facteur K. Supposons que vous ayez une tôle en acier inoxydable d'une épaisseur de 2 mm. Vous constatez que l'axe neutre se trouve à 0,8 mm de la surface intérieure. Insérez maintenant ces valeurs dans la formule ci-dessus.
Facteur K = 0,8 ÷ 2 = 0,4
Cela signifie que l'axe neutre se trouve à 40% de l'épaisseur du matériau, mesurée à partir de la surface intérieure.
Étape 4 : Utiliser la valeur du facteur K dans les calculs de flexion
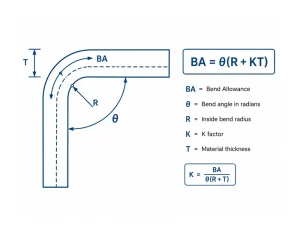
Une fois que vous avez obtenu la valeur du facteur K, le travail n'est pas terminé pour autant. Il ne suffit pas de connaître cette valeur, il faut également la mettre en pratique dans des applications concrètes. Les ingénieurs utilisent cette valeur pour calculer la surépaisseur de pliage, la réduction de pliage et la longueur du patron. La surépaisseur de pliage correspond à la quantité de matière consommée lors du pliage.
L'équation permettant de calculer la marge de flexion est la suivante :
BA = θ(R + KT)
Ici :
BA = Marge de cintrage
θ = Angle de courbure en radians
R = Rayon de courbure intérieur
K = facteur K
T = Épaisseur du matériau
Facteurs influant sur le facteur K
Vous savez désormais comment le coefficient K est calculé. N'oubliez pas que ce coefficient K n'est pas toujours le même pour toutes les opérations de pliage. Plusieurs facteurs peuvent fortement influencer la valeur du coefficient K, parfois même pour un même matériau. Avant de commencer le pliage, voici donc quelques facteurs qui influent sur le coefficient K.
1- Type de matériau
Le type de matériau que vous pliez est le premier facteur qui influe sur le coefficient K. Comme vous le savez, chaque matériau se comporte différemment lors du pliage. Prenons l'exemple de deux tôles de même épaisseur. La première est aluminium et le second est l'acier inoxydable. L'aluminium est en effet très malléable, ce qui fait qu'il se déforme plus facilement. D'un autre côté, acier inoxydable est plus solide et plus résistant, ce qui lui permet de résister à la flexion et à la déformation. Dans les deux cas, la position de l'axe de neutralité variera au sein d'une même tôle de même épaisseur.
2- Epaisseur du matériau
L'épaisseur du matériau influe également sur le facteur K, car les tôles épaisses et fines ne se comportent pas de la même manière lors du pliage. Comme je l'ai mentionné plus haut, lorsqu'une pièce en tôle est pliée, le matériau s'étire à l'extérieur et se comprime à l'intérieur. Ainsi, lorsqu'une tôle est fine, elle se plie généralement plus facilement. Pourquoi ? Parce qu'il y a moins de matière pour résister à la force de pliage. En revanche, une tôle épaisse contient davantage de matière qui résiste au pliage. En raison de cette différence, la position de l'axe neutre peut changer, ce qui modifie directement le facteur K.
3- Rayon de courbure
Le rayon de courbure correspond essentiellement à la courbe formée à l'intérieur d'un pli. Il détermine le degré de netteté ou de douceur du pli. Plus le rayon de courbure est petit, plus le pli est marqué. En revanche, si le rayon de courbure est grand, le pli sera doux et régulier. Le rayon de courbure est donc un autre facteur qui influe sur le facteur K. Comment ? En réalité, le rayon de courbure influe principalement sur l'étirement et la compression du métal lors du pliage. Ainsi, si le rayon de courbure est très petit, le métal doit se plier de manière plus prononcée.
Cela signifie qu'il y aura un étirement plus important sur le côté extérieur et une compression plus forte sur le côté intérieur de la tôle. En conséquence, l'axe neutre se rapproche de l'intérieur du pli. Lorsque cette position change, le facteur K change également. De même, lorsque le rayon de pliage est plus grand, il n'y a pas de changements importants à l'intérieur et à l'extérieur. Dans ce cas, l'axe de neutralité reste plus proche du milieu de l'épaisseur du matériau. On constate que la position de l'axe de neutralité a changé, ce qui modifie à son tour le facteur K.
4- Méthode de pliage
La manière dont vous pliez la tôle influe également sur le facteur K. En général, on distingue trois principales méthodes de pliage. La première est le pliage à l'air, la deuxième le pliage par le bas et la troisième le matriçage. Toutes ces méthodes requièrent des forces différentes, qui ont une incidence directe sur l'axe neutre.
Par exemple, dans le cas du pliage à l'air, le métal n'est pas entièrement enfoncé dans la matrice. Il en résulte une force d'application réduite, ce qui modifie la manière dont s'opèrent la compression et l'étirement internes. La position de l'axe neutre, et par conséquent le facteur K, s'en trouvent donc modifiés. Il en va de même pour le frappe et le pliage par le bas : le métal est pressé fermement. Cela déplace l'axe neutre ailleurs, ce qui modifie le facteur K.
5- Conception d'outillages
Pour le pliage, les fabricants utilisent généralement un poinçon et une matrice. Or, les poinçons et les matrices se déclinent en différents modèles et formes. C'est ce qui influe sur la force appliquée au métal. Le facteur K varie même lorsque l'on plie la même tôle à l'aide de deux outils de conception différente. Par exemple, si le poinçon a une pointe à petit rayon, il créera un pli très marqué. En revanche, un poinçon à pointe à grand rayon produira un pli plus lisse et plus régulier. Dans ces deux cas, l'étirement et la compression au sein du matériau sont complètement différents. Cela modifie en fin de compte le facteur K.
6- Sens des fibres du matériau
Vous avez peut-être remarqué que, lors de la fabrication, le métal est laminé en fines tôles. Ce laminage crée un motif ou une orientation dans la tôle. C'est ce qu'on appelle le sens du grain. Si vous pliez la tôle dans le sens du grain, elle se plie généralement plus facilement. Il n'est pas nécessaire d'exercer une force supplémentaire. Mais si vous pliez le métal perpendiculairement au sens du grain, il deviendra plus résistant. C'est pourquoi il faudra exercer une force plus importante pour le plier, ce qui modifie sa compression et son étirement. De ce fait, l'axe neutre et le facteur K seront différents dans les deux cas.
Conclusion
Le pliage est un processus essentiel dans de nombreux secteurs industriels. Mais ce processus ne repose jamais sur des approximations. Pour obtenir des résultats précis, les ingénieurs doivent connaître les dimensions exactes de la tôle avant de la plier. C'est là qu'intervient le facteur K. Il s'agit de la valeur qui décrit ce qui se passe à l'intérieur du métal lors du pliage.
Par exemple, il décrit comment le matériau s'étire ou se comprime lorsque l'outil exerce une force. Une fois que vous disposez de toutes ces informations, vous pouvez calculer le patron à plat avec plus de précision. Ces calculs vous aident en fin de compte à obtenir les dimensions souhaitées pour le produit fini. Lorsque le produit fini ne présente aucun défaut, l'efficacité de la fabrication s'en trouve améliorée et le gaspillage de matière est réduit. De cette manière, le facteur K s'avère globalement utile dans le processus de pliage.