

Qu'est-ce que le formage de tôles ?
Le formage de la tôle consiste essentiellement à utiliser un équipement spécialisé pour presser lentement une tôle plate afin de lui donner une forme. Pendant le traitement, les matrices supérieure et inférieure travaillent ensemble sur le matériau. Le matériau se déforme aux endroits désignés, créant progressivement la structure.
Ce processus ne découpe pas le matériau ; il s'appuie sur la force pour modifier sa forme. Les opérations courantes de cintrage, de rainurage et de bordage sont toutes réalisées de cette manière. Pour des structures différentes, nous utilisons des méthodes de formage différentes.
La plupart des équipements modernes sont dotés d'un système de commande qui permet un contrôle plus stable de la position et de l'angle pendant le traitement. Ceci est particulièrement important dans la production par lots. S'il existe des différences de taille ou de forme entre les différentes pièces, elles seront particulièrement visibles lors du processus d'assemblage ultérieur et peuvent même entraîner des difficultés d'assemblage.
Lors du formage des métaux, RFS se concentre sur l'ajustement et l'assemblage globaux, et pas seulement sur l'étape unique du formage. Nous tenons compte à la fois des dimensions initiales et de la structure finale. Nous veillons ainsi à ce que les surfaces des pièces soient plus lisses, ce qui réduit la probabilité de problèmes d'assemblage.
Obtenir un devis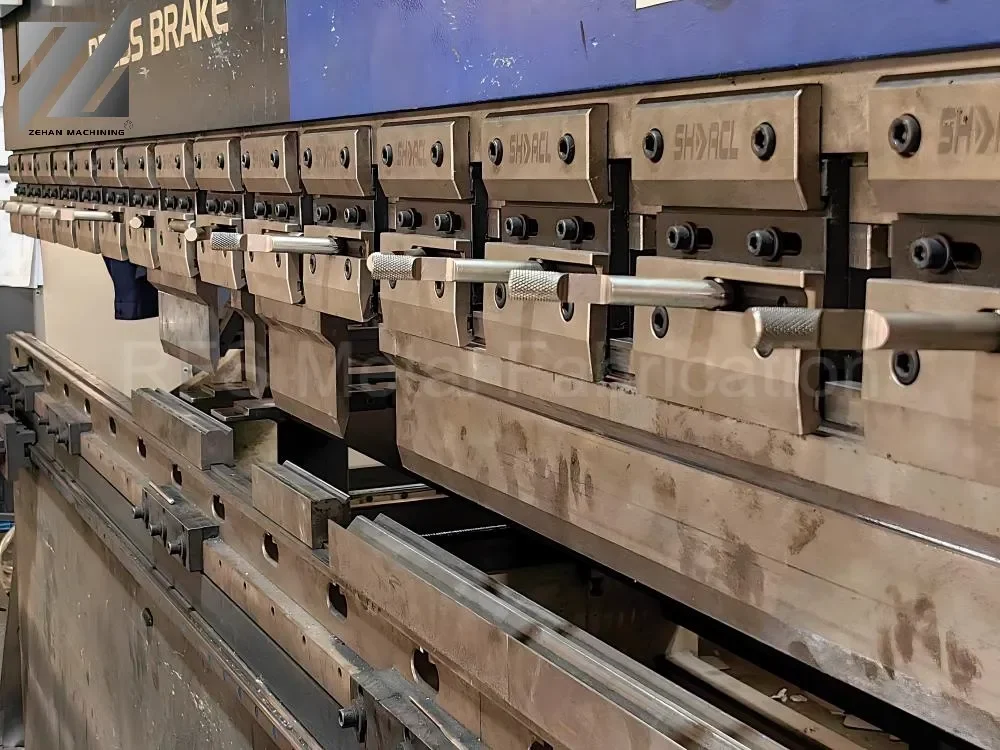
Capacités des services de formage de tôle
| ÉLÉMENTS DE SERVICE | SPÉCIFICATIONS ET CAPACITÉ | TOLÉRANCE STANDARD |
|---|---|---|
| Matériaux disponibles | Acier doux, acier inoxydable, aluminium, laiton, cuivre, acier galvanisé | Normes relatives aux matières premières |
| Epaisseur du matériau | 0,5 mm - 6,0 mm (varie selon le matériau) | ± 0,05 mm - ± 0,15 mm |
| Dimensions maximales des pièces | Jusqu'à 3000 mm × 1500 mm | ± 0,2 mm - ± 0,5 mm |
| Angle de pliage | 30° - 180° Gamme | ± 0,5° (t < 3mm) / ± 1,0° (t ≥ 3mm) |
| Rayon de courbure min. Rayon de courbure | 0,8t - 1,5t (en fonction du matériau) | ± 0,15 mm |
| Min. Bride de flexion | ≥ 3 × l'épaisseur du matériau (3t) | ± 0,3 mm |
| Diamètre du trou | Épaisseur minimale du matériau ≥ (1t) | ± 0,10 mm |
| Distance entre le trou et le bord | Minimum ≥ 2 × l'épaisseur du matériau (2t) | ± 0,15 mm |
| Finition de surface | Revêtement par poudre, anodisation, placage, brossage, polissage | Normes RAL / Pantone |
| Norme de conformité | ISO 2768-m (moyenne) | Norme générale de l'industrie |
* Note : Les paramètres ci-dessus correspondent à un traitement standard. Pour des exigences de haute précision ou des tolérances personnalisées, veuillez contacter notre équipe d'ingénieurs pour une évaluation technique.


Matériaux courants et gamme de formage
|
Matériau |
Gamme d'épaisseur |
Rayon de courbure minimal (≈) |
Caractéristiques communes de formage |
Notes |
|
Acier doux |
0,5 - 6,0 mm |
≥ 1,0 × épaisseur |
Cintrage, bordage, cintrage nervuré |
Application la plus large, bonne stabilité |
|
Acier inoxydable |
0,5 - 5,0 mm |
≥ 1,5 × épaisseur |
Pliage, étirement, formage partiel |
Rebond sensible, nécessite un angle préétabli |
|
Aluminium |
0,5 - 4,0 mm |
≥ 1,0 × épaisseur |
Pliage, pliage nervuré, étirement simple |
Matériau souple, mais facilement rayable |
|
Acier galvanisé |
0,5 - 3,0 mm |
≥ 1,0 × épaisseur |
Cintrage, bordage |
Le revêtement de surface doit être protégé |
|
Cuivre / Laiton |
0,5 - 3,0 mm |
≥ 0,8 × épaisseur |
Pliage et formage complexes |
Bonne ductilité, adaptée aux structures complexes |
Certaines conceptions peuvent sembler faciles sur le papier, mais dans la production réelle, elles peuvent être affectées par les matériaux et l'épaisseur. Par exemple, un rayon de courbure trop petit ou une déformation locale excessive peuvent se produire. Il est nécessaire de prévoir une certaine marge de manœuvre dès les premières étapes.
Lorsque RFS reçoit les dessins, elle jette généralement un coup d'œil rapide à ces détails. Si nous constatons qu'ils sont manifestement difficiles à façonner, nous le confirmerons à l'avance avec le client afin d'éviter des modifications en cours de production.
Applications du formage de tôles

Composants de la coque
De nombreux coquillages sont initialement des feuilles plates. Elles sont progressivement transformées en structures tridimensionnelles par pliage. Les bords sont généralement laissés pour faciliter leur fixation lors de l'assemblage et pour éviter les oscillations.
Lors de la fabrication de ce type de pièces, RFS se concentre sur la perfection des bords et des angles. Tant que les dimensions sont stables, l'assemblage ne pose généralement pas de problème majeur.

Structures de support
Le simple fait de découper une équerre donnerait une structure plutôt molle. C'est pourquoi une arête est généralement ajoutée ou simplement pressée pour la rendre plus rigide.
Lors de la fabrication de ce type de pièces, RFS évite les structures trop complexes et se concentre sur la fonctionnalité et la stabilité.

Armoires et coffrets
Les boîtiers sont généralement formés par pliage plutôt que moulés à partir d'une seule pièce de matériau. Ses différentes faces doivent être reliées les unes aux autres par un processus de pliage, faute de quoi la structure globale sera lâche et instable.
Lors de la fabrication de ces produits, RFS contrôle strictement la précision des positions de pliage. Cela garantit un processus d'assemblage plus fluide et élimine les problèmes de calibrage et d'ajustement fréquents.

Pièces avec points de fixation
Certains composants présentent des caractéristiques structurelles fines supplémentaires, telles que des plis ou de petites saillies. Ces caractéristiques facilitent la fixation à l'aide de vis.
Lorsque RFS s'occupe de ces domaines, il tient généralement compte de l'utilisation réelle et ne se contente pas de suivre les dessins.

Structures de renforcement à grande surface
Lorsque la surface de la planche est relativement grande, une nervure est généralement ajoutée. La différence peut sembler minime, mais elle est perceptible au toucher : elle rend la planche beaucoup plus rigide.
Lorsque RFS fabrique ce type de structure, elle tient compte de l'épaisseur du panneau pour déterminer la profondeur appropriée, en évitant toute profondeur excessive. L'essentiel est de faire en sorte que la structure corresponde parfaitement à l'utilisation prévue.