

Was ist Blechumformung?
Bei der Blechumformung wird ein flaches Blech mit Hilfe spezieller Geräte langsam in eine bestimmte Form gepresst. Während der Verarbeitung wirken Ober- und Unterwerkzeug gemeinsam auf das Material ein. Das Material verformt sich an bestimmten Stellen und bildet so nach und nach die Struktur.
Bei diesem Verfahren wird das Material nicht weggeschnitten, sondern seine Form wird durch Kraft verändert. Das übliche Biegen, Nuten und Bördeln wird im Grunde genommen alle auf diese Weise durchgeführt. Bei unterschiedlichen Strukturen verwenden wir verschiedene Umformmethoden.
Die meisten modernen Geräte verfügen über ein Steuersystem, das eine stabilere Steuerung von Position und Winkel während der Bearbeitung ermöglicht. Dies ist besonders wichtig bei der Serienfertigung. Wenn es Unterschiede in Größe oder Form zwischen verschiedenen Teilen gibt, macht sich dies bei der anschließenden Montage besonders bemerkbar und kann sogar zu Montageproblemen führen.
Bei der Metallumformung konzentriert sich RFS auf die Gesamtpassform und den Zusammenbau, nicht nur auf den einzelnen Schritt der Umformung. Wir berücksichtigen sowohl die ursprünglichen Abmessungen als auch die endgültige Struktur. So stellen wir sicher, dass die Oberflächen der Teile glatter sind, was die Wahrscheinlichkeit von Montageproblemen verringert.
Angebot einholen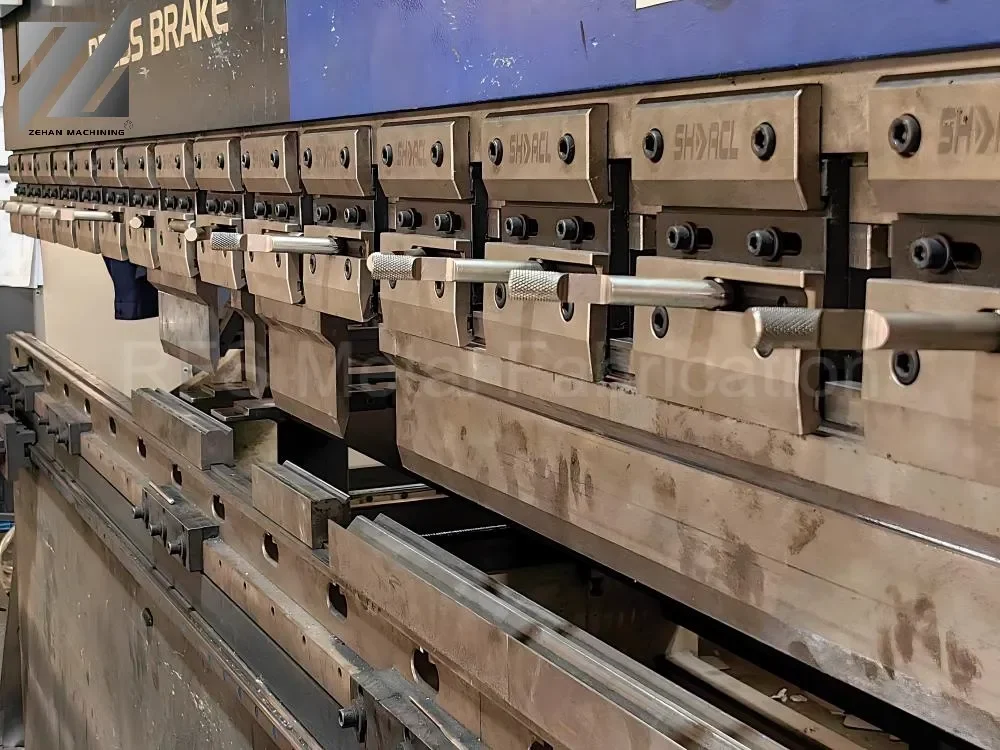
Dienstleistungen im Bereich Blechumformung
| DIENSTLEISTUNGS-ITEMS | SPEZIFIKATIONEN UND KAPAZITÄT | STANDARDTOLERANZ |
|---|---|---|
| Verfügbare Materialien | Baustahl, Edelstahl, Aluminium, Messing, Kupfer, verzinkter Stahl | Standards für Rohmaterial |
| Material Dicke | 0,5 mm - 6,0 mm (variiert je nach Material) | ± 0,05 mm - ± 0,15 mm |
| Max Teil Abmessungen | Bis zu 3000mm × 1500mm | ± 0,2mm - ± 0,5mm |
| Biegewinkel | 30° - 180° Bereich | ± 0,5° (t < 3mm) / ± 1,0° (t ≥ 3mm) |
| Min. Biegeradius | 0,8t - 1,5t (abhängig vom Material) | ± 0,15 mm |
| Min. Biegeflansch | ≥ 3 × Materialdicke (3t) | ± 0,3 mm |
| Loch-Durchmesser | Minimum ≥ Materialdicke (1t) | ± 0,10 mm |
| Abstand Loch zu Kante | Minimum ≥ 2 × Materialdicke (2t) | ± 0,15 mm |
| Oberflächenveredelung | Pulverbeschichtung, Eloxieren, Galvanisieren, Bürsten, Polieren | RAL-/Pantone-Normen |
| Einhaltung der Norm | ISO 2768-m (Mittel) | Allgemeiner Industriestandard |
* Hinweis: Die oben genannten Parameter gelten für die Standardverarbeitung. Bei hochpräzisen Anforderungen oder kundenspezifischen Toleranzen wenden Sie sich bitte für eine technische Bewertung an unser Technikteam.


Gebräuchliche Materialien & Umformbereich
|
Material |
Dickenbereich |
Minimaler Biegeradius (≈) |
Gemeinsame Umformungsmerkmale |
Anmerkungen |
|
Baustahl |
0,5 - 6,0 mm |
≥ 1,0 × Dicke |
Biegen, Bördeln, Rippenbiegen |
Breiteste Anwendung, gute Stabilität |
|
Rostfreier Stahl |
0,5 - 5,0 mm |
≥ 1,5 × Dicke |
Biegen, Dehnen, Teilweise Verformung |
Spürbarer Rückprall, erfordert voreingestellten Winkel |
|
Aluminium |
0,5 - 4,0 mm |
≥ 1,0 × Dicke |
Biegen, geripptes Biegen, einfaches Dehnen |
Weiches Material, aber leicht verkratzt |
|
Verzinkter Stahl |
0,5 - 3,0 mm |
≥ 1,0 × Dicke |
Biegen, Bördeln |
Oberflächenbeschichtung muss geschützt werden |
|
Kupfer/Messing |
0,5 - 3,0 mm |
≥ 0,8 × Dicke |
Komplexes Biegen, Umformen |
Gute Duktilität, geeignet für komplexe Strukturen |
Einige Entwürfe mögen auf dem Papier einfach erscheinen, aber in der tatsächlichen Produktion können sie durch Material und Dicke beeinträchtigt werden. Zum Beispiel kann ein zu kleiner Biegeradius oder eine übermäßige lokale Verformung auftreten. Es ist notwendig, in der Anfangsphase etwas Spielraum zu lassen.
Wenn RFS die Zeichnungen erhält, wird in der Regel ein kurzer Blick auf diese Details geworfen. Wenn wir feststellen, dass sie offensichtlich schwer zu formen sind, bestätigen wir dies im Voraus mit dem Kunden, um Änderungen während der Produktion zu vermeiden.
Anwendungen der Blechumformung

Shell-Komponenten
Viele Schalen sind zunächst flache Platten. Durch Biegen werden sie nach und nach in dreidimensionale Strukturen verwandelt. Die Kanten werden in der Regel belassen, damit sie bei der Montage besser befestigt werden können und nicht wackeln.
Bei der Herstellung dieser Art von Teilen konzentriert sich RFS auf die Perfektionierung der Kanten und Ecken. Solange die Abmessungen stabil sind, ist die Montage im Allgemeinen kein großes Problem.

Klammer-Strukturen
Das einfache Ausschneiden einer Klammer würde zu einer eher weichen Struktur führen. Daher wird in der Regel eine Kante hinzugefügt, oder sie wird einfach gepresst, um sie steifer zu machen.
Bei der Herstellung dieser Art von Teilen vermeidet RFS übermäßig komplexe Strukturen und konzentriert sich auf Funktionalität und Stabilität.

Gehäuse und Schränke
Gehäuse werden in der Regel durch Biegen geformt, anstatt aus einem einzigen Stück Material gegossen zu werden. Die verschiedenen Seiten müssen durch einen Biegevorgang miteinander verbunden werden, da die Gesamtstruktur sonst locker und instabil ist.
Bei der Herstellung solcher Produkte kontrolliert RFS streng die Präzision der Biegepositionen. Dies gewährleistet einen reibungsloseren Montageprozess und macht häufiges Kalibrieren und Einstellen überflüssig.

Teile mit Befestigungspunkten
Einige Bauteile haben zusätzliche feine strukturelle Merkmale, wie Falten oder kleine Vorsprünge. Diese Merkmale erleichtern die Befestigung mit Schrauben.
Bei der Bearbeitung dieser Bereiche berücksichtigt RFS in der Regel die tatsächliche Nutzung und hält sich nicht nur an die Zeichnungen.

Großflächige Verstärkungsstrukturen
Wenn die Boardfläche relativ groß ist, wird normalerweise eine Rippe hinzugefügt. Es sieht vielleicht nicht nach einem großen Unterschied aus, aber man kann den Unterschied beim Anfassen spüren; er macht das Brett viel steifer.
Wenn RFS diese Art von Struktur herstellt, wird die Brettstärke berücksichtigt, um die geeignete Tiefe zu bestimmen und eine übermäßige Tiefe zu vermeiden. Das Wichtigste ist, dass sie für den vorgesehenen Verwendungszweck genau richtig ist.