

Wat is plaatbewerking?
Plaatbewerking is in wezen het proces waarbij met behulp van gespecialiseerde apparatuur een platte plaat langzaam in een bepaalde vorm wordt geperst. Tijdens de bewerking werken de bovenste en onderste matrijzen samen op het materiaal. Het materiaal vervormt op bepaalde plaatsen, waardoor geleidelijk de gewenste vorm ontstaat.
Bij dit proces wordt geen materiaal weggehaald; de vorm wordt door middel van kracht veranderd. Veelvoorkomende bewerkingen zoals buigen, groeven en flenzen worden in principe allemaal op deze manier uitgevoerd. Afhankelijk van de constructie passen we verschillende vormgevingsmethoden toe.
De meeste moderne machines zijn uitgerust met een besturingssysteem, waardoor de positie en hoek tijdens de bewerking stabieler kunnen worden geregeld. Dit is vooral belangrijk bij serieproductie. Als er verschillen in afmetingen of vorm zijn tussen verschillende onderdelen, zal dit vooral merkbaar zijn tijdens het daaropvolgende assemblageproces en kan dit zelfs leiden tot assemblageproblemen.
Bij het metaalvervormen richt RFS zich op de algehele pasvorm en montage, en niet alleen op de afzonderlijke stap van het vervormen. We houden zowel rekening met de oorspronkelijke afmetingen als met de uiteindelijke structuur. Zo zorgen we ervoor dat de oppervlakken van de onderdelen gladder zijn, waardoor de kans op montageproblemen wordt verkleind.
Een offerte aanvragen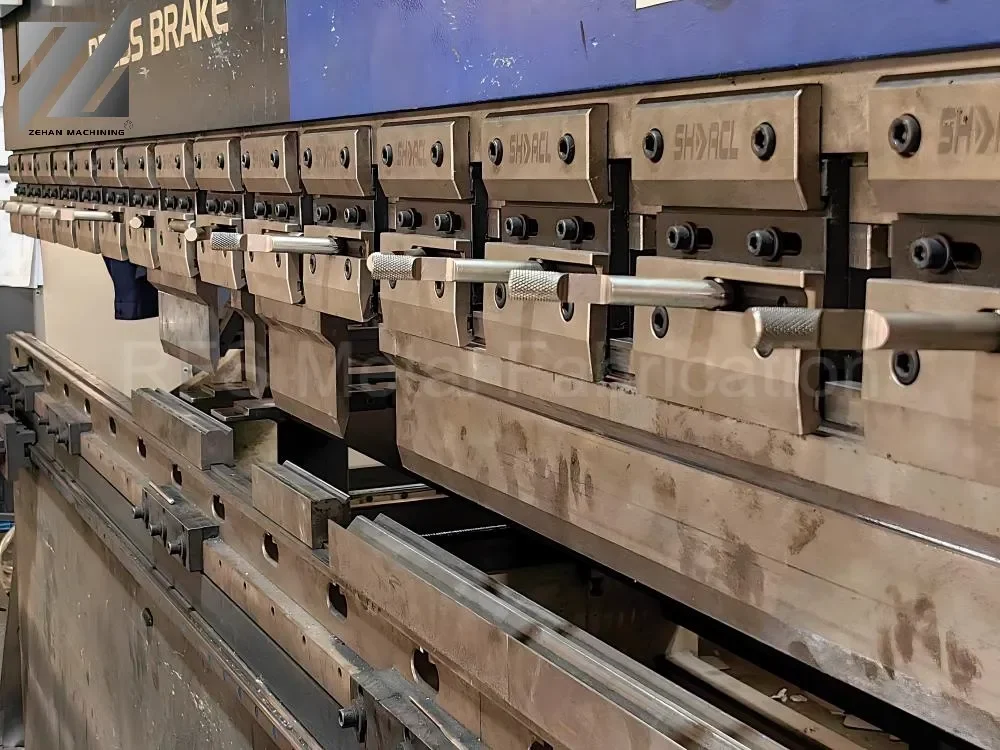
Mogelijkheden op het gebied van plaatbewerking
| SERVICEARTIKELEN | SPECIFICATIES & CAPACITEIT | STANDAARDTOLERANTIE |
|---|---|---|
| Beschikbare materialen | Zacht staal, roestvrij staal, aluminium, messing, koper, gegalvaniseerd staal | Normen voor grondstoffen |
| Materiaaldikte | 0,5 mm – 6,0 mm (afhankelijk van het materiaal) | ± 0,05 mm – ± 0,15 mm |
| Maximale afmetingen van onderdelen | Tot 3000 mm × 1500 mm | ± 0,2 mm – ± 0,5 mm |
| Buighoek | Bereik van 30° tot 180° | ± 0,5° (t < 3 mm) / ± 1,0° (t ≥ 3 mm) |
| Min. buigradius | 0,8 t – 1,5 t (afhankelijk van het materiaal) | ± 0,15 mm |
| Min. buigflens | ≥ 3 × materiaaldikte (3t) | ± 0,3 mm |
| Diameter van het gat | Minimaal ≥ materiaaldikte (1 t) | ± 0,10 mm |
| Afstand van het gat tot de rand | Minimaal ≥ 2 × materiaaldikte (2t) | ± 0,15 mm |
| Oppervlakteafwerking | Poedercoating, anodiseren, galvaniseren, borstelen, polijsten | RAL-/Pantone-normen |
| Nalevingsnorm | ISO 2768-m (gemiddeld) | Algemene industrienorm |
* Opmerking: De bovenstaande parameters gelden voor standaardverwerking. Neem voor hoge nauwkeurigheidseisen of aangepaste toleranties contact op met ons technische team voor een technische beoordeling.


Veelgebruikte materialen en vormbereik
|
Materiaal |
Diktebereik |
Minimale buigradius (≈) |
Algemene kenmerken van de vormgeving |
Opmerkingen |
|
Zacht staal |
0,5 – 6,0 mm |
≥ 1,0 × dikte |
Buigen, flenzen, ribben buigen |
Breedste toepassingsgebied, goede stabiliteit |
|
Roestvrij staal |
0,5 – 5,0 mm |
≥ 1,5 × dikte |
Buigen, strekken, gedeeltelijk vormen |
Duidelijke terugslag, vereist een vooraf ingestelde hoek |
|
Aluminium |
0,5 – 4,0 mm |
≥ 1,0 × dikte |
Buigen, geribbeld buigen, eenvoudig strekken |
Zacht materiaal, maar krast gemakkelijk |
|
Gegalvaniseerd staal |
0,5 – 3,0 mm |
≥ 1,0 × dikte |
Buigen, flenzen |
Oppervlaktebekleding moet worden beschermd |
|
Koper / Messing |
0,5 – 3,0 mm |
≥ 0,8 × dikte |
Complexe buig- en vormbewerkingen |
Goede vervormbaarheid, geschikt voor complexe constructies |
Sommige ontwerpen lijken op papier misschien eenvoudig, maar bij de daadwerkelijke productie kunnen ze worden beïnvloed door de gebruikte materialen en de dikte. Zo kan er bijvoorbeeld een te kleine buigradius ontstaan of kan er plaatselijke vervorming optreden. Het is daarom noodzakelijk om in de beginfase wat speelruimte in te bouwen.
Wanneer RFS de tekeningen ontvangt, bekijken we deze details meestal even snel. Als we constateren dat ze duidelijk moeilijk te vervaardigen zijn, nemen we vooraf contact op met de klant om te voorkomen dat er tijdens de productie aanpassingen moeten worden gedaan.
Toepassingen van plaatbewerking

Behuizingsonderdelen
Veel schalen beginnen als platte platen. Door ze te buigen krijgen ze geleidelijk een driedimensionale vorm. Meestal blijven er randen over, zodat ze tijdens de montage gemakkelijker vastgezet kunnen worden en niet gaan wiebelen.
Bij de productie van dit soort onderdelen legt RFS de nadruk op het perfectioneren van de randen en hoeken. Zolang de afmetingen stabiel zijn, levert de montage doorgaans geen grote problemen op.

Steunconstructies
Als je alleen maar een beugel uitsnijdt, krijg je een vrij slappe constructie. Daarom wordt er meestal een rand aan toegevoegd, of wordt het geheel gewoon geperst om het steviger te maken.
Bij de productie van dit soort onderdelen vermijdt RFS al te complexe constructies en legt het de nadruk op functionaliteit en stabiliteit.

Behuizingen en kasten
Behuizingen worden doorgaans gevormd door ze te buigen, in plaats van uit één stuk materiaal te gieten. De verschillende zijden moeten tijdens het buigproces met elkaar worden verbonden; anders wordt de totale constructie los en onstabiel.
Bij de productie van dergelijke producten houdt RFS de nauwkeurigheid van de buigposities strikt in de gaten. Dit zorgt voor een soepeler montageproces en voorkomt het gedoe van veelvuldig kalibreren en bijstellen.

Onderdelen met bevestigingspunten
Sommige onderdelen hebben extra fijne structuurkenmerken, zoals plooien of kleine uitsteeksels. Deze kenmerken vergemakkelijken de bevestiging met schroeven.
Wanneer RFS deze zaken afhandelt, houden ze doorgaans rekening met het daadwerkelijke gebruik en volgen ze niet alleen de tekeningen.

Wapeningsconstructies voor grote oppervlakken
Als het oppervlak van het board vrij groot is, wordt er meestal een rib toegevoegd. Het lijkt misschien niet veel, maar je voelt het verschil wel: het board wordt er veel stijver door.
Wanneer RFS dit soort constructies vervaardigt, houdt het rekening met de dikte van de platen om de juiste diepte te bepalen, waarbij een te grote diepte wordt vermeden. Het komt erop aan de constructie precies af te stemmen op het beoogde gebruik.