

¿Qué es el conformado de chapa?
El conformado de chapa es esencialmente el proceso de utilizar equipos especializados para prensar lentamente una chapa plana hasta darle forma. Durante el proceso, las matrices superior e inferior trabajan juntas sobre el material. El material se deforma en los puntos designados, creando gradualmente la estructura.
Este proceso no corta el material, sino que se basa en la fuerza para cambiar su forma. El doblado común, el ranurado y el rebordeado se hacen básicamente de esta manera. Con estructuras diferentes, utilizamos métodos de conformado distintos.
La mayoría de los equipos modernos disponen de un sistema de control, lo que permite un control más estable de la posición y el ángulo durante el procesamiento. Esto es especialmente importante en la producción por lotes. Si hay diferencias de tamaño o forma entre distintas piezas, se notará especialmente en el proceso de montaje posterior, e incluso puede provocar dificultades de ensamblaje.
Al realizar el conformado de metales, RFS se centra en el ajuste y el ensamblaje globales, no sólo en el único paso del conformado. Tenemos en cuenta tanto las dimensiones iniciales como la estructura final. Así nos aseguramos de que las superficies de las piezas sean más lisas, reduciendo la probabilidad de problemas de montaje.
Solicitar presupuesto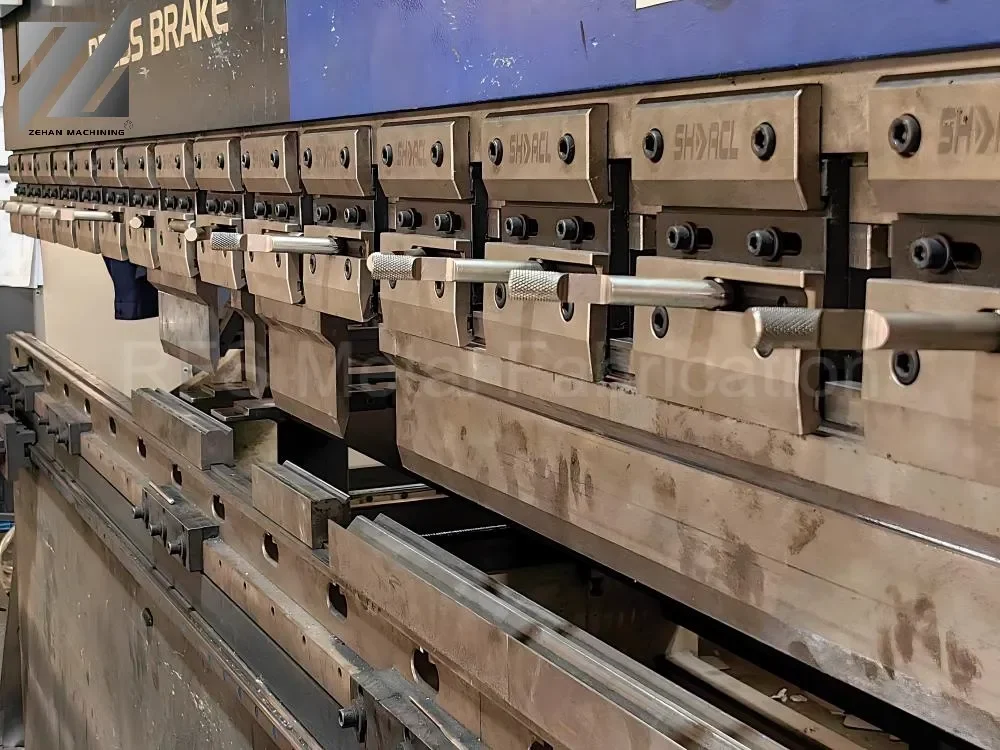
Servicios de conformado de chapa metálica
| ARTÍCULOS DE SERVICIO | ESPECIFICACIONES Y CAPACIDAD | TOLERANCIA ESTÁNDAR |
|---|---|---|
| Materiales disponibles | Acero dulce, acero inoxidable, aluminio, latón, cobre, acero galvanizado | Normas sobre materias primas |
| Material Grosor | 0,5mm - 6,0mm (Varía según el material) | ± 0,05 mm - ± 0,15 mm |
| Dimensiones máximas de la pieza | Hasta 3000 mm × 1500 mm | ± 0,2 mm - ± 0,5 mm |
| Ángulo de flexión | 30° - 180° Alcance | ± 0,5° (t < 3mm) / ± 1,0° (t ≥ 3mm) |
| Mín. Radio de curvatura | 0,8t - 1,5t (Depende del material) | ± 0,15 mm |
| Min. Brida de flexión | ≥ 3 × Espesor del material (3t) | ± 0,3 mm |
| Diámetro del orificio | Espesor mínimo ≥ material (1t) | ± 0,10 mm |
| Distancia del agujero al borde | Mínimo ≥ 2 × Espesor del material (2t) | ± 0,15 mm |
| Acabado de superficies | Recubrimiento en polvo, anodizado, chapado, cepillado, pulido | Normas RAL / Pantone |
| Norma de cumplimiento | ISO 2768-m (Medio) | Norma general del sector |
* Nota: Los parámetros anteriores corresponden a un procesamiento estándar. Para requisitos de alta precisión o tolerancias personalizadas, póngase en contacto con nuestro equipo de ingeniería para una evaluación técnica.


Materiales comunes y gama de conformado
|
Material |
Gama de espesores |
Radio de curvatura mínimo (≈) |
Características comunes del conformado |
Notas |
|
Acero dulce |
0,5 - 6,0 mm |
≥ 1,0 × espesor |
Plegado, rebordeado, plegado acanalado |
Amplia aplicación, buena estabilidad |
|
Acero inoxidable |
0,5 - 5,0 mm |
≥ 1,5 × espesor |
Doblado, estirado, conformado parcial |
Rebote notable, requiere ángulo preestablecido |
|
Aluminio |
0,5 - 4,0 mm |
≥ 1,0 × espesor |
Flexión, Flexión acanalada, Estiramiento simple |
Material blando, pero se raya fácilmente |
|
Acero galvanizado |
0,5 - 3,0 mm |
≥ 1,0 × espesor |
Doblado, rebordeado |
El revestimiento de la superficie necesita protección |
|
Cobre / Latón |
0,5 - 3,0 mm |
≥ 0,8 × espesor |
Doblado y conformado complejos |
Buena ductilidad, adecuada para estructuras complejas |
Algunos diseños pueden parecer fáciles sobre el papel, pero en la producción real pueden verse afectados por los materiales y el grosor. Por ejemplo, puede producirse un radio de curvatura demasiado pequeño o una deformación local excesiva. Es necesario dejar cierto margen en las primeras fases.
Cuando RFS recibe los dibujos, suele echar un vistazo rápido a estos detalles. Si nos parece evidente que son difíciles de conformar, lo confirmaremos con el cliente de antemano para evitar hacer modificaciones durante la producción.
Aplicaciones del conformado de chapa metálica

Componentes de la carcasa
Muchos caparazones son inicialmente láminas planas. Se transforman gradualmente en estructuras tridimensionales mediante plegado. Se suelen dejar los bordes para facilitar su sujeción durante el montaje y evitar que se tambaleen.
Al fabricar este tipo de piezas, RFS se centra en perfeccionar los bordes y las esquinas. Mientras las dimensiones sean estables, el montaje no suele ser un problema importante.

Estructuras de soporte
Recortar simplemente un soporte daría como resultado una estructura bastante blanda. Por ello, suele añadirse un borde, o simplemente se presiona para hacerlo más rígido.
Al fabricar este tipo de piezas, RFS evita las estructuras demasiado complejas, centrándose en la funcionalidad y la estabilidad.

Cajas y armarios
Los cerramientos se suelen formar doblándolos en lugar de moldearlos a partir de una sola pieza de material. Sus distintos lados deben estar unidos entre sí mediante un proceso de doblado; de lo contrario, la estructura general quedará suelta e inestable.
Al fabricar estos productos, RFS controla estrictamente la precisión de las posiciones de plegado. Esto garantiza un proceso de montaje más fluido y elimina las molestias de calibraciones y ajustes frecuentes.

Piezas con puntos de montaje
Algunos componentes tienen características estructurales finas adicionales, como pliegues o pequeñas protuberancias. Estas características facilitan la fijación con tornillos.
Cuando RFS se ocupa de estas áreas, suele tener en cuenta el uso real, no sólo seguir los planos.

Estructuras de refuerzo de gran superficie
Cuando la superficie de la tabla es relativamente grande, se suele añadir una costilla. Puede que no parezca una gran diferencia, pero se nota al tacto; hace que la tabla sea mucho más rígida.
Cuando RFS fabrica este tipo de estructuras, tiene en cuenta el grosor del tablero para determinar la profundidad adecuada, evitando una profundidad excesiva. La clave es que sea la adecuada para el uso previsto.