

Che cos'è la formatura della lamiera?
La formatura della lamiera è essenzialmente il processo di utilizzo di attrezzature specializzate per pressare lentamente una lamiera piatta in una forma. Durante la lavorazione, gli stampi superiori e inferiori lavorano insieme sul materiale. Il materiale si deforma nei punti stabiliti, creando gradualmente la struttura.
Questo processo non taglia il materiale, ma si basa sulla forza per modificarne la forma. Le comuni operazioni di piegatura, scanalatura e flangiatura sono tutte realizzate in questo modo. Con strutture diverse, utilizziamo metodi di formatura diversi.
La maggior parte delle apparecchiature moderne è dotata di un sistema di controllo che consente un controllo più stabile della posizione e dell'angolo durante la lavorazione. Ciò è particolarmente importante nella produzione in lotti. Se ci sono differenze di dimensioni o di forma tra i diversi pezzi, ciò sarà particolarmente evidente nel successivo processo di assemblaggio e potrebbe persino portare a difficoltà di montaggio.
Quando esegue la formatura dei metalli, RFS si concentra sull'accoppiamento e sull'assemblaggio complessivo, non solo sulla singola fase di formatura. Consideriamo sia le dimensioni iniziali che la struttura finale. In questo modo garantiamo che le superfici dei pezzi siano più lisce, riducendo la probabilità di problemi di assemblaggio.
Richiedi un preventivo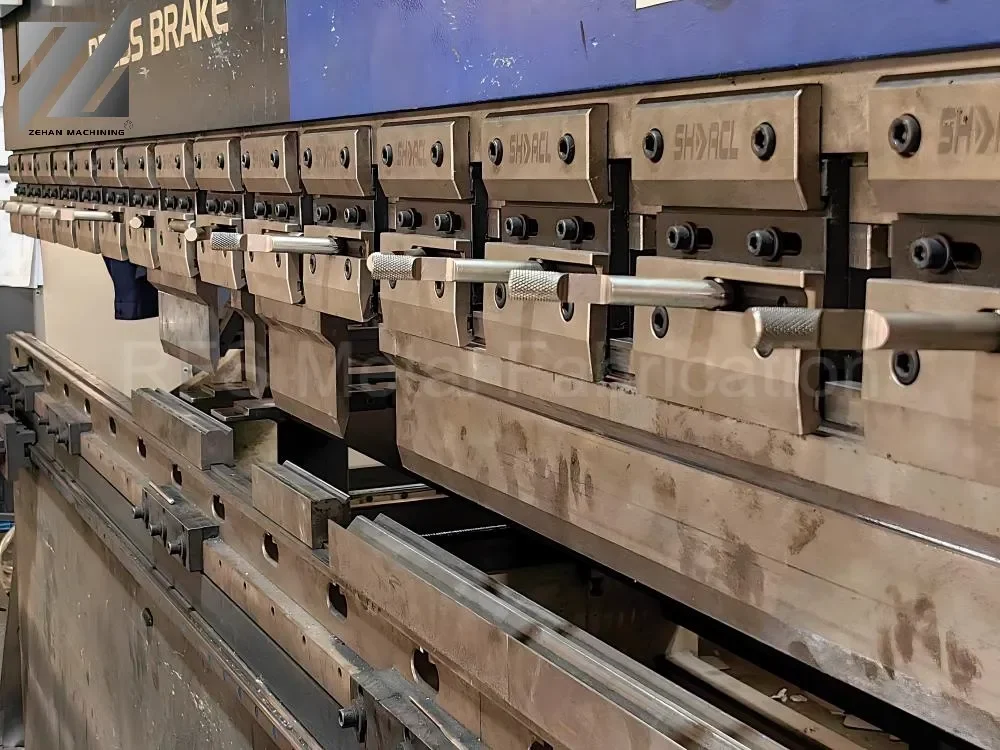
Capacità dei servizi di formatura della lamiera
| ARTICOLI DI SERVIZIO | SPECIFICHE E CAPACITÀ | TOLLERANZA STANDARD |
|---|---|---|
| Materiali disponibili | Acciaio dolce, acciaio inox, alluminio, ottone, rame, acciaio zincato | Standard per le materie prime |
| Spessore del materiale | 0,5 mm - 6,0 mm (a seconda del materiale) | ± 0,05 mm - ± 0,15 mm |
| Dimensioni massime del pezzo | Fino a 3000 mm × 1500 mm | ± 0,2 mm - ± 0,5 mm |
| Angolo di piegatura | Gamma 30° - 180° | ± 0,5° (t < 3mm) / ± 1,0° (t ≥ 3mm) |
| Min. Raggio di curvatura | 0,8t - 1,5t (a seconda del materiale) | ± 0,15 mm |
| Min. Flangia di curvatura | ≥ 3 × spessore del materiale (3t) | ± 0,3 mm |
| Diametro del foro | Spessore minimo del materiale ≥ (1t) | ± 0,10 mm |
| Distanza tra foro e bordo | Minimo ≥ 2 × spessore del materiale (2t) | ± 0,15 mm |
| Finitura delle superfici | Rivestimento in polvere, anodizzazione, placcatura, spazzolatura, lucidatura | Standard RAL / Pantone |
| Standard di conformità | ISO 2768-m (Medio) | Standard generale del settore |
* Nota: i parametri sopra indicati si riferiscono alla lavorazione standard. Per requisiti di alta precisione o tolleranze personalizzate, contattare il nostro team di ingegneri per una valutazione tecnica.


Materiali comuni e gamma di formatura
|
Materiale |
Gamma di spessore |
Raggio di curvatura minimo (≈) |
Caratteristiche comuni di formatura |
Note |
|
Acciaio dolce |
0,5 - 6,0 mm |
≥ 1,0 × spessore |
Piegatura, flangiatura, piegatura a coste |
Applicazione più ampia, buona stabilità |
|
Acciaio inox |
0,5 - 5,0 mm |
≥ 1,5 × spessore |
Piegatura, allungamento, formatura parziale |
Notevole rimbalzo, richiede un'angolazione preimpostata |
|
Alluminio |
0,5 - 4,0 mm |
≥ 1,0 × spessore |
Piegatura, piegatura a coste, allungamento semplice |
Materiale morbido, ma facilmente graffiabile |
|
Acciaio zincato |
0,5 - 3,0 mm |
≥ 1,0 × spessore |
Piegatura, flangiatura |
Il rivestimento superficiale deve essere protetto |
|
Rame / Ottone |
0,5 - 3,0 mm |
≥ 0,8 × spessore |
Curvatura complessa, formatura |
Buona duttilità, adatta a strutture complesse |
Alcuni progetti possono sembrare facili sulla carta, ma nella produzione reale possono essere influenzati da materiali e spessori. Ad esempio, può verificarsi un raggio di curvatura troppo piccolo o una deformazione locale eccessiva. È necessario prevedere un certo margine di manovra nelle fasi iniziali.
Quando RFS riceve i disegni, di solito dà una rapida occhiata a questi dettagli. Se ci accorgiamo che sono evidentemente difficili da modellare, ne daremo conferma al cliente in anticipo per evitare di apportare modifiche in fase di produzione.
Applicazioni della formatura della lamiera

Componenti della scocca
Molti gusci sono inizialmente fogli piatti. Vengono gradualmente trasformati in strutture tridimensionali attraverso la piegatura. Di solito i bordi vengono lasciati per facilitare il fissaggio durante l'assemblaggio e per evitare le oscillazioni.
Quando si realizzano questi tipi di pezzi, RFS si concentra sul perfezionamento dei bordi e degli angoli. Finché le dimensioni sono stabili, l'assemblaggio non è in genere un problema importante.

Strutture a staffa
Tagliando semplicemente una staffa si otterrebbe una struttura piuttosto morbida. Per questo motivo, di solito viene aggiunto un bordo, oppure viene semplicemente pressato per renderlo più rigido.
Nella realizzazione di questo tipo di componenti, RFS evita strutture troppo complesse, concentrandosi sulla funzionalità e sulla stabilità.

Contenitori e armadietti
Gli involucri sono in genere formati mediante piegatura, anziché essere stampati da un unico pezzo di materiale. I vari lati devono essere collegati l'uno all'altro attraverso un processo di piegatura; in caso contrario, la struttura complessiva risulterebbe allentata e instabile.
Nella produzione di questi prodotti, RFS controlla rigorosamente la precisione delle posizioni di piegatura. Ciò garantisce un processo di assemblaggio più fluido ed elimina il fastidio di frequenti calibrazioni e regolazioni.

Parti con punti di montaggio
Alcuni componenti presentano ulteriori caratteristiche strutturali sottili, come pieghe o piccole sporgenze. Queste caratteristiche facilitano il fissaggio con le viti.
Quando RFS si occupa di queste aree, in genere prende in considerazione l'utilizzo effettivo, non limitandosi a seguire i disegni.

Strutture di rinforzo di grandi dimensioni
Quando l'area della tavola è relativamente grande, di solito si aggiunge una nervatura. Può non sembrare una grande differenza, ma al tatto la si può percepire: rende la tavola molto più rigida.
Quando RFS realizza questo tipo di struttura, considera lo spessore del pannello per determinare la profondità appropriata, evitando una profondità eccessiva. Il segreto sta nel renderla giusta per l'uso che se ne intende fare.