

O que é Sheet Metal Forming?
A conformação de chapas metálicas é essencialmente o processo de usar equipamentos especializados para pressionar lentamente uma chapa plana em um formato. Durante o processamento, as matrizes superior e inferior trabalham juntas no material. O material se deforma em locais designados, criando gradualmente a estrutura.
Esse processo não corta o material; ele se baseia na força para alterar sua forma. A dobra comum, a ranhura e o flangeamento são basicamente feitos dessa forma. Com estruturas diferentes, usamos métodos de conformação diferentes.
A maioria dos equipamentos modernos tem um sistema de controle que permite um controle mais estável da posição e do ângulo durante o processamento. Isso é especialmente importante na produção em lote. Se houver diferenças de tamanho ou formato entre as diferentes peças, isso será particularmente perceptível no processo de montagem subsequente e poderá até mesmo levar a dificuldades de montagem.
Ao realizar a conformação de metais, a RFS se concentra no ajuste e na montagem gerais, e não apenas na etapa única da conformação. Consideramos tanto as dimensões iniciais quanto a estrutura final. Assim, garantimos que as superfícies das peças sejam mais lisas, reduzindo a probabilidade de problemas de montagem.
Obter uma cotação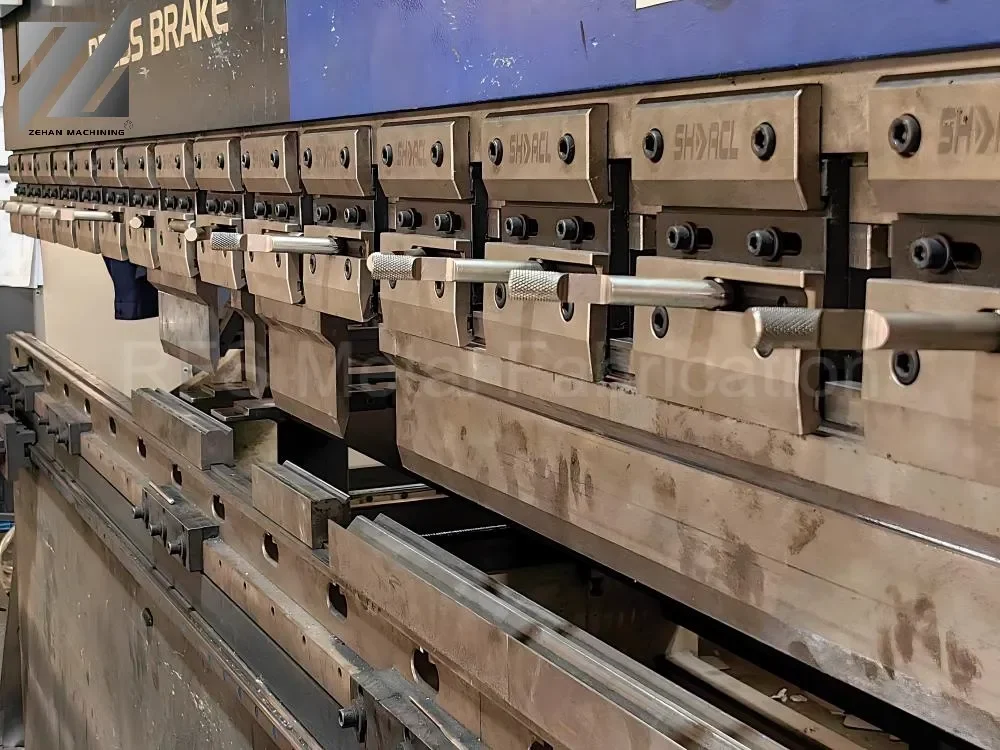
Capacidades dos serviços de conformação de chapas metálicas
| ITENS DE SERVIÇO | ESPECIFICAÇÕES E CAPACIDADE | TOLERÂNCIA PADRÃO |
|---|---|---|
| Materiais disponíveis | Aço carbono, aço inoxidável, alumínio, latão, cobre, aço galvanizado | Padrões de matéria-prima |
| Espessura do material | 0,5 mm - 6,0 mm (varia de acordo com o material) | ± 0,05 mm - ± 0,15 mm |
| Dimensões máximas da peça | Até 3000 mm × 1500 mm | ± 0,2 mm - ± 0,5 mm |
| Ângulo de flexão | 30° - 180° Faixa | ± 0,5° (t < 3 mm) / ± 1,0° (t ≥ 3 mm) |
| Mín. Raio de curvatura | 0,8t - 1,5t (depende do material) | ± 0,15 mm |
| Min. Flange de dobra | ≥ 3 × Espessura do material (3t) | ± 0,3 mm |
| Diâmetro do furo | Espessura mínima do material ≥ (1t) | ± 0,10 mm |
| Distância do furo à borda | Mínimo ≥ 2 × Espessura do material (2t) | ± 0,15 mm |
| Acabamento de superfície | Revestimento em pó, anodização, galvanização, escovação, polimento | Padrões RAL / Pantone |
| Padrão de conformidade | ISO 2768-m (Médio) | Padrão geral do setor |
* Observação: os parâmetros acima são para processamento padrão. Para requisitos de alta precisão ou tolerâncias personalizadas, entre em contato com nossa equipe de engenharia para avaliação técnica.


Materiais comuns e faixa de conformação
|
Material |
Faixa de espessura |
Raio mínimo de curvatura (≈) |
Recursos comuns de formação |
Notas |
|
Aço macio |
0,5 - 6,0 mm |
≥ 1,0 × espessura |
Dobra, flangeamento, dobra com nervuras |
Aplicação mais ampla, boa estabilidade |
|
Aço inoxidável |
0,5 - 5,0 mm |
≥ 1,5 × espessura |
Flexão, alongamento, conformação parcial |
Rebote perceptível, requer ângulo predefinido |
|
Alumínio |
0,5 - 4,0 mm |
≥ 1,0 × espessura |
Flexão, flexão com nervuras, alongamento simples |
Material macio, mas facilmente arranhado |
|
Aço galvanizado |
0,5 - 3,0 mm |
≥ 1,0 × espessura |
Dobra, flangeamento |
O revestimento da superfície precisa de proteção |
|
Cobre / Latão |
0,5 - 3,0 mm |
≥ 0,8 × espessura |
Dobra complexa, conformação |
Boa ductilidade, adequado para estruturas complexas |
Alguns projetos podem parecer fáceis no papel, mas, na produção real, eles podem ser afetados por materiais e espessuras. Por exemplo, pode ocorrer um raio de curvatura muito pequeno ou uma deformação local excessiva. É necessário permitir alguma margem de manobra nos estágios iniciais.
Quando a RFS recebe os desenhos, geralmente dá uma olhada rápida nesses detalhes. Se acharmos que eles são obviamente difíceis de moldar, confirmaremos com o cliente antecipadamente para evitar modificações durante a produção.
Aplicações da conformação de chapas metálicas

Componentes da carcaça
Muitas conchas são inicialmente folhas planas. Elas são gradualmente transformadas em estruturas tridimensionais por meio de flexão. Geralmente, as bordas são deixadas para facilitar a fixação durante a montagem e evitar oscilações.
Ao fabricar esses tipos de peças, a RFS se concentra em aperfeiçoar as bordas e os cantos. Desde que as dimensões sejam estáveis, a montagem geralmente não é um grande problema.

Estruturas de suporte
O simples corte de um suporte resultaria em uma estrutura bastante macia. Portanto, geralmente é adicionada uma borda ou ele é simplesmente pressionado para torná-lo mais rígido.
Ao fabricar esses tipos de peças, a RFS evita estruturas excessivamente complexas, concentrando-se na funcionalidade e na estabilidade.

Gabinetes e armários
Em geral, os gabinetes são formados por flexão em vez de serem moldados a partir de uma única peça de material. Seus vários lados devem ser conectados uns aos outros por meio de um processo de flexão; caso contrário, a estrutura geral ficará solta e instável.
Ao fabricar esses produtos, a RFS controla rigorosamente a precisão das posições de dobra. Isso garante um processo de montagem mais suave e elimina o incômodo de calibrações e ajustes frequentes.

Peças com pontos de montagem
Alguns componentes têm características estruturais finas adicionais, como dobras ou pequenas saliências. Essas características facilitam a fixação com parafusos.
Quando a RFS lida com essas áreas, ela geralmente considera o uso real, não apenas seguindo os desenhos.

Estruturas de reforço de grandes áreas
Quando a área da prancha é relativamente grande, geralmente é adicionada uma nervura. Pode não parecer uma grande diferença, mas você pode sentir a diferença pelo toque; ela torna a prancha muito mais rígida.
Quando a RFS fabrica esse tipo de estrutura, ela considera a espessura da placa para determinar a profundidade adequada, evitando profundidade excessiva. O segredo é fazer com que ela seja adequada para o uso pretendido.