
ما هو معامل K في ثني الصفائح المعدنية؟ هذا هو السؤال الأول الذي يتبادر إلى الذهن عندما تسمع حول الصفائح المعدنية الثني. في الواقع، عندما تنظر حولك، ستجد عددًا لا يحصى من المنتجات المصنوعة من الصفائح المعدنية المثنية. بل إن ثني الصفائح المعدنية يعد من أهم عمليات التصنيع في العديد من الصناعات. حيث يتم فيه استخدام ضغط أو قوة محكومة لثني المعدن إلى شكل محدد.
ومع ذلك، أثناء عملية الثني، يتغير سمك الصفيحة المعدنية باستمرار. ويمكن أن تؤثر هذه التغيرات بشكل كبير على الشكل والأبعاد النهائية للقطعة. لحل هذه المشكلة، يستخدم المهندسون مفهومًا يُعرف باسم «معامل K». إذا كان هذا المصطلح جديدًا عليك، فقد يبدو تقنيًا. لمساعدتك على فهمه، سأشرح في هذا الدليل كل شيء عن عامل K وحسابه والعوامل التي تؤثر عليه. لذا، لنبدأ.
ما هو معامل K في ثني الصفائح المعدنية؟

المعامل K هو النسبة بين موقع المحور المحايد وسماكة الصفائح المعدنية. وهو يحدد كيفية تصرف المعدن أثناء عملية الثني. ونتيجة لذلك، يمكن للمصنعين إنتاج قطع مثنية بأبعاد أكثر دقة.
بعبارة أخرى، عامل K هو القيمة التي تحدد موضع المحور المحايد. لكن قبل ذلك، عليك أن تفهم ما هو المحور المحايد. في الواقع، عندما يتم ثني لوح معدني، تحدث بعض التغييرات. أولاً، يتمدد الجانب الخارجي للثني ويصبح أطول قليلاً. وفي الوقت نفسه، ينضغط الجانب الداخلي ويقصر قليلاً.
ولكن بين هذين المنطقتين، توجد طبقة لا يطرأ عليها أي تغيير في الطول. وهذا ما يُسمى بالمحور المحايد. ويشير معامل K إلى مكان وجود المحور المحايد داخل سماكة الصفائح المعدنية. ومعرفة موقعه أمر بالغ الأهمية. لماذا؟ لنفترض أنك تريد معرفة كمية المعدن المطلوبة قبل الثني. ستشعر بالتأكيد بالحيرة بشأن الطول الذي يجب استخدامه. طول السطح الخارجي؟ لكنه سيصبح أطول بعد الثني. طول السطح الداخلي؟ سيصبح أقصر عند الثني.
لذا فإن الخيار الوحيد المتاح لك هو المحور المحايد. فهذا هو الجزء الذي يظل دون تغيير تقريبًا أثناء عملية الثني. مما يجعله نقطة المرجع الأكثر موثوقية لحسابات الثني. وهذا هو في الواقع عامل K الذي يحدد موقع المحور المحايد في صيغة عشرية. إذا كان عامل K يساوي 0، فهذا يعني أن المحور المحايد يقع بالضبط على السطح الداخلي. ومع ذلك، إذا كان عامل K يساوي 0.5، فهذا يعني أن المحور المحايد يقع في منتصف سماكة المادة.
لماذا يُعد «العامل K» مهمًا في عملية ثني الصفائح المعدنية؟
كما ذكرت سابقًا، عندما يتم ثني لوح معدني، تتغير أبعاده وشكله. وقد تؤدي هذه التغييرات إلى مشاكل خطيرة في المنتج النهائي لاحقًا إذا لم تؤخذ في الاعتبار مسبقًا. وهذا هو «العامل K» الذي يساعد المهندس على توقع سلوك اللوح المعدني أثناء عملية الثني. لكن هذا ليس كل شيء. فيما يلي بعض الأسباب الأخرى التي تجعل عامل K أكثر أهمية.
- تحسين دقة الأبعاد: السبب الأول لاستخدام معامل K هو أنه يحسّن دقة الأجزاء المثنية. فعندما يتم ثني صفيحة معدنية، يتغير طولها. وهذا يعني أن الحجم النهائي للجزء قد يختلف عما كان متوقعًا. لكن عامل K يساعد المهندسين على توقع هذه التغييرات قبل إجراء عملية الثني. وبذلك يمكنهم الآن حساب الحجم الصحيح للصفائح المسطحة وإجراء عمليات ثني أكثر دقة.
- الحد من هدر المواد: إذا تم استخدام حجم لوح غير مناسب، فسيكون الجزء النهائي أكبر أو أصغر من اللازم. أليس كذلك؟ في كثير من الأحيان، لا يمكن استخدام هذه الأجزاء ويجب التخلص منها. وهذا يؤدي مباشرةً إلى زيادة هدر المواد. لكن «العامل K» يساعد في الحصول على الأبعاد الصحيحة للانحناء النهائي ويقلل من هدر المواد.
- كفاءة التصنيع: عندما لا يكون المصنعون على علم بمعامل K، فإنهم يجرون العديد من اختبارات الانحناء. ويستغرق كل هذا وقتًا طويلاً ويؤدي إلى إبطاء الإنتاج. لكن معامل K يساعد في إجراء حسابات دقيقة قبل بدء الإنتاج. وهذا يقلل من التجربة والخطأ، مما يحسّن كفاءة الإنتاج.
- دعم أنظمة CAD و CAM: يعتمد التصنيع الحديث حاليًا على البرامج لتصميم وإنتاج قطع الصفائح المعدنية. وتحتاج هذه البرامج دائمًا إلى معلومات دقيقة للغاية لتعمل. ويوفر معامل K هذه المعلومات المهمة. وعندما يتم إدخال معامل K الصحيح في البرنامج، فإنه يمكنه إنتاج تصميمات أكثر دقة.
كيفية حساب معامل K: الخطوات والصيغة التي يجب أن تعرفها
يتمثل حساب معامل K في تحديد موضع المحور المحايد داخل سماكة الصفائح المعدنية. أليس كذلك؟ في الواقع العملي، يتم حسابه من خلال الاختبارات أو بالرجوع إلى جداول بيانات المواد. ولكن حتى في هذه الإجراءات، يجب أن تعرف كيف يتم حسابه فعليًّا. لذا دعونا نبدأ ونستكشف بعض الخطوات المتبعة في حساب معامل K.
الخطوة 1: فهم المعلومات المطلوبة
قبل البدء في أي شيء، عليك معرفة المعلومات التي ستكون مطلوبة أثناء حساب معامل K. وعندما تعرف هذه المعلومات، سيكون من الأسهل المضي قدمًا. بشكل عام، أول ما ستحتاج إليه هو السماكة الإجمالية للصفائح المعدنية. والثاني هو المسافة من السطح الداخلي للانحناء إلى المحور المحايد. ستساعد هذه القياسات في تحديد موقع المحور المحايد داخل المادة.
الخطوة 2: استخدم صيغة معامل K

الآن لديك معلومتان أساسيتان من الخطوة الأولى. والخطوة التالية هي استخدام هذين القياسين في المعادلة. عادةً ما يُحسب معامل K بقسمة المسافة إلى المحور المحايد على السُمك الإجمالي للمادة. ومعادلة معامل K هي كما يلي:
K = t/T
هنا:
K = معامل K
t = المسافة من السطح الداخلي إلى المحور المحايد
T = السماكة الإجمالية للصفائح المعدنية
الخطوة 3: إجراء الحساب
والآن نأتي إلى الخطوة الأكثر عملية: الحساب الفعلي لمعامل K. وللقيام بذلك، عليك قسمة المسافة إلى المحور المحايد على السماكة الإجمالية للصفائح المعدنية. وستخبرك النتيجة بمكان المحور المحايد؛ وهذا الموقع هو معامل K. لنفترض أن لديك صفيحة من الفولاذ المقاوم للصدأ بسماكة 2 مم. وجدت أن المحور المحايد يقع على بعد 0.8 مم من السطح الداخلي. الآن أدخل القيم في الصيغة أعلاه.
معامل K = 0.8 ÷ 2 = 0.4
وهذا يعني أن المحور المحايد يقع على مسافة 40% من سمك المادة، مقاسة من السطح الداخلي.
الخطوة 4: استخدام قيمة معامل K في حسابات الانحناء
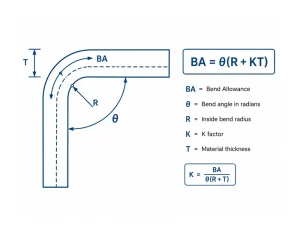
بمجرد الحصول على قيمة معامل K، لا تنتهي المهمة عند هذا الحد. فأنت لا تحتاج إلى قيمة K فحسب، بل يتعين عليك أيضًا تطبيقها في الاستخدامات العملية. يستخدم المهندسون هذه القيمة لحساب هامش الانحناء، وخصم الانحناء، وطول النمط المسطح. وهامش الانحناء هو كمية المواد التي يستهلكها عملية الانحناء.
معادلة بدل الانحناء هي كما يلي:
BA = θ(R + KT)
هنا:
BA = هامش الانحناء
θ = زاوية الانحناء بالراديان
R = نصف قطر الانحناء الداخلي
K = معامل K
T = سماكة المادة
العوامل التي تؤثر على المعامل K
الآن أصبحت تعرف كيف يتم حساب معامل K فعليًّا. تذكر أن معامل K هذا لا يظل دائمًا ثابتًا في كل عملية ثني. فهناك عدة عوامل يمكن أن تؤثر بشكل كبير على قيمة معامل K، حتى بالنسبة لنفس المادة في بعض الأحيان. لذا، قبل أن تبدأ عملية الثني، إليك بعض العوامل التي تؤثر على معامل K.
1- نوع المادة
يُعد نوع المادة التي تقوم بثنيها العامل الأول الذي يؤثر على معامل K. وكما تعلم، تتصرف كل مادة بشكل مختلف أثناء عملية الثني. على سبيل المثال، هناك لوحان معدنيان بنفس السُمك. الأول هو الألومنيوم والثاني هو الفولاذ المقاوم للصدأ. فالألومنيوم مادة لينة جدًّا، لذا فإنه ينثني بسهولة أكبر. ومن ناحية أخرى، الفولاذ المقاوم للصدأ فهي أقوى وأكثر متانة، لذا فهي تقاوم الانحناء والتشوه. وفي كلتا الحالتين، سيختلف موضع المحور المحايد داخل نفس الصفيحة المعدنية ذات السماكة نفسها.
2- سُمك المادة
يؤثر سمك المادة أيضًا على معامل K، لأن الصفائح المعدنية السميكة والرقيقة لا تتصرف بنفس الطريقة أثناء الثني. وكما ذكرت سابقًا، عندما يتم ثني قطعة من الصفائح المعدنية، تتمدد المادة من الخارج وتضغط من الداخل. لذلك، عندما تكون الصفيحة رقيقة، فإنها عادةً ما تنحني بسهولة أكبر. لماذا؟ لأن هناك كمية أقل من المادة التي تقاوم قوة الانحناء. من ناحية أخرى، تحتوي الصفيحة المعدنية السميكة على كمية أكبر من المادة التي تقاوم الانحناء. وبسبب هذا الاختلاف، قد يتغير موضع المحور المحايد، مما يؤدي إلى تغيير مباشر في معامل K.
3- نصف قطر الانحناء
نصف قطر الانحناء هو في الأساس المنحنى الذي يتشكل في الجزء الداخلي من الانحناء. وهو يحدد مدى حدة أو انسيابية الانحناء. فكلما كان نصف قطر الانحناء أصغر، كان الانحناء أكثر حدة. ومع ذلك، إذا كان نصف قطر الانحناء كبيرًا، فسيكون الانحناء انسيابيًا ومنتظمًا. لذا، فإن نصف قطر الانحناء هو عامل آخر يؤثر على معامل K. كيف؟ في الواقع، يؤثر نصف قطر الانحناء بشكل أساسي على تمدد المعدن وضغطه أثناء الانحناء. والآن، إذا كان نصف قطر الانحناء صغيرًا جدًا، يجب أن ينحني المعدن بشكل أكثر حدة.
وهذا يعني أن الجانب الخارجي للصفائح سيتعرض لتمدد أكبر، بينما يتعرض الجانب الداخلي لضغط أكبر. ونتيجة لذلك، يتحرك المحور المحايد ليصبح أقرب إلى الجزء الداخلي من الانحناء. وعندما يتغير هذا الموضع، يتغير عامل K أيضًا. وبالمثل، عندما يكون نصف قطر الانحناء أكبر، لا تحدث تغييرات كبيرة داخل الصفائح أو خارجها. في هذه الحالة، يبقى المحور المحايد أقرب إلى منتصف سماكة المادة. يمكنك ملاحظة أن موضع المحور المحايد قد تغير، مما يؤدي بدوره إلى تغيير عامل K.
4- طريقة الثني
تؤثر طريقة ثني الصفائح المعدنية أيضًا على معامل K. وبشكل عام، هناك ثلاث طرق رئيسية للثني. الطريقة الأولى هي الثني بالهواء، والثانية هي الثني من الأسفل، والثالثة هي السك. وتستخدم كل هذه الطرق قوى مختلفة، مما يؤثر بشكل مباشر على المحور المحايد.
على سبيل المثال، إذا تحدثنا عن عملية الثني الهوائي، فإن المعدن لا يُضغط بالكامل داخل القالب. ونتيجة لذلك، يتم تطبيق قوة أقل، مما يغير طريقة حدوث الضغط والتمدد الداخليين. وبالتالي، سيتغير موضع المحور المحايد، ومن ثم سيتغير عامل K. وينطبق الأمر نفسه على السك والانحناء السفلي: حيث يتم ضغط المعدن بقوة. وهذا يؤدي إلى تحول المحور المحايد إلى مكان آخر، مما يغير عامل K.
5- تصميم الأدوات
بالنسبة لعملية الثني، يستخدم المصنعون عادةً مثقابًا وقوالب. لكن المثاقب والقوالب تتنوع في تصاميمها وأشكالها. وهذا ما يؤثر على القوة المطبقة على المعدن. ويختلف معامل K حتى عند ثني نفس الصفيحة المعدنية باستخدام أداتين مختلفتين في التصميم. على سبيل المثال، إذا كان للمثقاب طرف ذو نصف قطر صغير، فسوف ينتج عنه ثني حاد. ومع ذلك، فإن المثقاب ذو الطرف ذي نصف القطر الكبير ينتج عنه ثني أكثر سلاسة وانتظامًا. في كلتا الحالتين، يختلف التمدد والانضغاط داخل المادة تمامًا. وهذا يؤدي في النهاية إلى تغيير عامل K.
6- اتجاه حبيبات المادة
ربما لاحظت أنه أثناء التصنيع، يتم دحرجة المعدن لتشكيل صفائح رقيقة. وتؤدي عملية الدحرجة هذه إلى ظهور نمط أو اتجاه في الصفيحة المعدنية. ويُطلق على هذا «اتجاه الحبيبات». فإذا قمت بثني الصفيحة المعدنية في اتجاه الحبيبات، فعادةً ما تنثني بسهولة أكبر. ولا توجد حاجة لتطبيق المزيد من القوة. ولكن إذا قمت بثني المعدن عكس اتجاه الحبيبات، فسوف يصبح أقوى. ولهذا السبب ستكون هناك حاجة لمزيد من القوة لثنيه، مما يغير من ضغطه وتمديده. ونتيجة لكل هذا، سيختلف المحور المحايد وعامل K في كلتا الحالتين.
الخاتمة
يُعد الثني جزءًا مهمًا للغاية في العديد من الصناعات. لكن هذه العملية لا تستند أبدًا إلى التخمين. للحصول على نتائج دقيقة، يحتاج المهندسون إلى معرفة الحجم الدقيق للصفائح المسطحة قبل ثنيها. وهنا يأتي دور «المعامل K». وهو القيمة التي تصف ما يحدث داخليًا عند ثني المعدن.
على سبيل المثال، يصف هذا العامل كيفية تمدد المادة أو انضغاطها عند تطبيق القوة بواسطة الأداة. وعندما تكون على دراية بكل هذه العوامل، يمكنك حساب النمط المسطح بدقة أكبر. وتساعدك هذه الحسابات في النهاية على الحصول على الأبعاد المطلوبة في المنتج النهائي. وعندما يكون المنتج النهائي خالياً من الأخطاء، تزداد كفاءة التصنيع، ويقل هدر المواد. وبهذه الطريقة، يثبت عامل K فائدته بشكل عام في عملية الثني.