
Сварка помогает соединить два металлических изделия независимо от их толщины. Однако сварка тонких металлических листов обычно сложнее, чем сварка более толстых. Верно? Вы с большей вероятностью столкнетесь с прожогом. В связи с этим возникает вопрос: Как сварить тонкий металл без прожога?
Прогар при сварке может привести к катастрофическим последствиям, особенно если погрешность невелика. Поэтому изучение правильного способа сварки тонких металлических деталей имеет решающее значение. В этой статье я расскажу о пошаговом процессе, который поможет при сварке и предотвратит прожоги. Мы также узнаем о том, что вызывает прожоги при сварке. Итак, начнем!
Обзор тонкого металла и прожогов

Металлы бывают разной толщины и используются для изготовления различных деталей. Помните, что металлы толщиной от 0,6 мм до 2 мм считаются тонкими. Такие металлические листы используются для изготовления панелей крыши и многих автомобильных деталей. Эти металлы тоньше и менее прочны, но легче, что выделяет их на фоне других.
Эти металлы могут быть изготовлены из любого материала. Например, вы увидите тонкие листы из нержавеющей стали, алюминия, латуни и так далее. Трудно ли сваривать тонкие листы из любого материала? Ответ - ДА. Сварка тонких металлических листов (из любого материала) может быть сложной, так как вы можете столкнуться с прожогом.
Но что такое прогар при сварке металлических листов? Прогар - это проблема, возникающая, когда при сильном нагреве во время сварки в металлических деталях образуются отверстия. Это происходит потому, что металлические листы тонкие. Таким образом, тепло от сварки не распределяется равномерно по всему металлическому листу, что приводит к образованию отверстия. Проще говоря, металлический лист имеет небольшую массу, что ограничивает его способность поглощать тепло, в результате чего образуется прогар.
Такое прогорание может быть очень опасным, если вы создаете сварку на драгоценных металлах. Если вы проделаете в них отверстия вместо сварки, значит, эти детали станут бесполезными. Чтобы решить эти проблемы, вам нужно контролировать нагрев во время сварки, чтобы предотвратить прожог. Можно ли предотвратить прожог? Да, 100 %, но только при правильной технике.
Как сварить тонкий металл без прожога? Практические советы
Для достижения наилучших результатов сварки следует всегда избегать прожогов. Его следует избегать, даже если свариваемые металлические листы очень тонкие. В следующем разделе я расскажу о некоторых шагах, которые помогут предотвратить провар при сварке тонких металлов.
1- Низкие настройки нагрева и высокая скорость движения
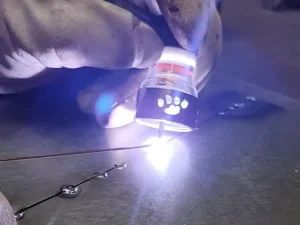
Во-первых, при работе с тонкими металлическими деталями я рекомендую использовать низкую мощность сварочного аппарата. Начинать следует с самой низкой мощности, которую предлагает ваш сварочный аппарат. Начните с малого. Если вы не получаете должного проплавления, можно постепенно увеличивать мощность. Более низкая мощность означает меньшее количество тепла в месте сварки, что предотвращает перегрев и расплавление металлических деталей.
Мощности 15 или 16 вольт для сварки должно быть достаточно для сварки тонких металлических листов. Вы можете регулировать мощность в зависимости от реальных условий во время сварки. Во-вторых, следует быстро перемещать сварочную горелку и не задерживаться на одном месте подолгу. Если вы будете удерживать тепло на одном месте тонкого листа, оно расплавится. В итоге вы получите дыры (прожог).
2- Применяйте сварку швов
Многие сварщики игнорируют шовную сварку, но она может быть полезной, особенно при сварке тонких металлических деталей. Сварка швом подразумевает создание небольшого шва на секунду, а затем прекращение сварки. Пройдите вперед и проложите еще одну короткую бисеринку на небольшом расстоянии. Таким образом можно создать от 4 до 6 швов, в зависимости от их размера.
После этого вы можете заполнить зазор между этими уже выполненными швами. Я считаю эту технику ценной, потому что она позволяет месту сварки остыть, когда вы остановитесь. Таким образом, тепло не может расплавить всю деталь и создать отверстие. Проще говоря, сварка с последующей остановкой в определенном месте позволяет остыть, предотвращая накопление тепла.
3- Используйте технику прихваточной сварки
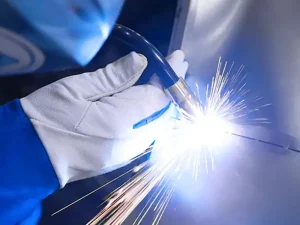
Сварка прихватками перед созданием прочного, большого сварного шва может оказаться полезной. Помните, что тонкие металлы не выдерживают внезапного теплового удара. Если лист холодный, а вы прикладываете к нему тепло, он может удариться, что приведет к образованию дыры от сильного нагрева. Поэтому я рекомендую делать очень маленькие точечные швы на стыке перед началом сварки.
Эти маленькие точки, расположенные через равные промежутки (расстояние), будут удерживать детали вместе. Они также помогают металлу постепенно нагреваться и уменьшают деформацию при сварке швов. После прихваточной сварки можно создать более крупный шов с контролируемым нагревом. Это позволит тонким металлическим деталям лучше выдерживать нагрев и не вызывать прожогов.
4- Правильный угол резака и контроль длины дуги
Если вы хотите получить прочный сварной шов на тонких металлах, следует использовать правильный угол наклона горелки. Например, если держать горелку прямо вниз, тепло будет сосредоточено на одном участке. В результате эта точка расплавится и образует прогар (отверстие). Я настоятельно рекомендую держать горелку направленной вниз, но слегка наклонить ее на 10-15° вперед.
Благодаря этому тепло не будет концентрироваться в одной точке, а будет распределяться. Наряду с правильным углом горелки, использование правильной длины дуги также позволяет контролировать нагрев. Я считаю, что более короткая длина дуги подходит для сварки тонких металлических изделий. Если длина дуги меньше 6 мм или больше 14 мм, это может быть плохо для сварки. Интересно, почему длина дуги имеет значение при сварке?
Длинная дуга слабее и выделяет меньше тепла. В результате меньше тепла достигает места сварки, что приводит к более слабому сварному шву. С другой стороны, очень короткая дуга также вредна. Причина в том, что короткая дуга имеет очень высокую мощность. В результате больше тепла достигает места сварки, что может привести к образованию отверстий в тонком металле и прожогу.
5- Выберите правильный защитный газ
Правильный выбор защитного газа - важнейший фактор в борьбе с проблемами горения. Помните, что защитный газ напрямую влияет на поведение дуги. Например, если вы используете 100 % CO₂ в качестве защитного газа, он обострит, сузит и усилит электрическую дугу. Дуга будет больше копать, а не оставаться на поверхности металла.
В результате такая дуга будет вгрызаться в металлическую деталь (место) и создавать отверстие. С другой стороны, использование аргона или смеси аргона и CO₂ делает электрическую дугу немного шире и более плавной. В результате дуга не углубляется в металл и остается на поверхности. Таким образом, предотвращается прогар тонких металлических деталей.
Защитный газ, который вы должны использовать, зависит от типа свариваемого материала. Например, 75% аргона и 25% CO₂ (смесь) обычно используется при сварке низкоуглеродистой стали. Аналогично, аргон 100 % отлично подходит для алюминия (толстого или тонкого). Вам следует проанализировать тип металла, который вы используете, а затем определиться с выбором защитного газа.
6- Очистите поверхность перед сваркой
Если поверхность свариваемого металла нечистая, это может стать серьезной проблемой во время сварки. Иногда на поверхность металла может попасть ржавчина, краска или другие покрытия. Эти загрязнения могут вызвать неконтролируемую дугу. Дуга может перемещаться, прыгать и копаться в металле, создавая отверстие. Тонкий металл не сможет выдержать прыгающую дугу.
Поэтому очень важно идеально очищать поверхность металлических изделий. Для удаления налипших покрытий и других загрязнений можно использовать шлифовальные машины. Если у вас нет шлифовальной машины, то очистить поверхность металлического изделия можно с помощью проволочного круга. Помните, что гладкая поверхность помогает при сварке, независимо от того, тонкие или толстые у вас металлические детали.
7- Выберите правильный размер (толщину) проволоки
При сварке в качестве электрода обычно используется проволока. Эта проволока подается в шов, расплавляется и сплавляется с металлическими частями, образуя сварной шов. Если размер проволоки большой или она толще, это может привести к прожогу в месте сварки. Причина в том, что более толстая проволока требует больше тепла для расплавления. Это большее количество тепла будет приложено к месту сварки и может расплавить металлические части.
Из-за сильного плавления металлические детали могут прогореть насквозь. Я рекомендую использовать тонкую проволоку при сварке тонких металлических изделий. Допустим, толщина свариваемой детали составляет 1,0 мм, тогда выбранная вами проволока должна быть толщиной (размером) около 0,6 мм. Аналогично, если толщина металла составляет 2 мм, подойдет проволока 0,8 мм.
Быстрая подсветка: Небольшое увеличение или уменьшение, например 0,7 мм или 0,9 мм, допустимо. Но использовать проволоку, которая слишком толстая для металлического изделия, - плохая идея. Простое правило гласит: нужно использовать проволоку чуть тоньше, чем свариваемые металлические детали. Если проволока будет толще свариваемого металла, вы столкнетесь с такими проблемами, как прожоги и т.д.
Часто задаваемые вопросы
Какой тип сварки следует использовать для сварки тонкого металла?
При этом можно использовать как TIG, так и MIG-сварку. Я рекомендую сварку TIG, особенно если вам нужна точность на тонком металле. Однако вы можете использовать и MIG-сварку, особенно короткозамкнутый тип MIG.
Могут ли начинающие сварщики сваривать тонкий металл?
Да. Сварка тонкого металла, несомненно, требует аккуратности и точности. Вы можете создать сварной шов на тонком металле, следуя приведенным выше советам и рекомендациям. Однако я не рекомендую делать это, если вы никогда раньше не занимались сваркой.
Почему в моем тонком металле постоянно появляются дыры?
Причина в том, что тонкие металлы поглощают меньше тепла. Почему? Потому что у тонкого металла очень мало массы для поглощения и рассеивания тепла. Внутри тонкого металла нет твердого материала, который мог бы распределить тепло. В результате тепло проникает внутрь, расплавляя его и образуя дыру.
Заключение
Тонкие металлы не невозможно сварить. Независимо от того, какой тонкий металл - алюминий, сталь или латунь, его можно сварить. Однако вы не можете использовать ту же стратегию, что и при сварке более толстых металлов. Причина в том, что тонкие металлы склонны к разрушению, особенно при воздействии высоких температур. Одна из основных проблем, с которой вы столкнетесь, - это проделывание отверстий в тонких металлах. Чтобы избежать прожогов в металлических деталях, необходимо учесть несколько моментов. В этой статье приведены практические шаги, которые помогут вам избежать прогорания.