
Door te lassen kun je twee metalen onderdelen met elkaar verbinden, ongeacht hun dikte. Het lassen van dunne metalen platen is echter over het algemeen lastiger dan het lassen van dikkere platen. Toch? De kans op doorbranden is dan groter. Dit roept de vraag op: hoe las je dun metaal zonder dat het doorbrandt?
Dit probleem van doorbranden tijdens het lassen kan rampzalige gevolgen hebben, vooral wanneer de foutmarge klein is. Daarom is het van cruciaal belang om te leren hoe je dunne metalen onderdelen op de juiste manier last. In dit artikel bespreek ik stap voor stap het proces om je te helpen bij het lassen en doorbranden te voorkomen. We zullen ook leren wat de oorzaken zijn van doorbranden tijdens het lassen. Laten we beginnen!
Overzicht van dun metaal en doorbranden

Metalen zijn verkrijgbaar in verschillende diktes en worden gebruikt voor de productie van diverse onderdelen. Houd er rekening mee dat metalen met een dikte van ongeveer 0,6 mm tot 2 mm als dunne metalen worden beschouwd. Dergelijke metalen platen worden gebruikt voor de productie van dakpanelen en diverse auto-onderdelen. Deze metalen zijn dunner en minder sterk, maar wel lichter, waardoor ze zich onderscheiden.
Deze metalen kunnen van elk materiaal zijn gemaakt. Je ziet bijvoorbeeld dunne stukken roestvrij staal, aluminium, messing, enzovoort. Zijn dunne platen van welk materiaal dan ook moeilijk te lassen? Het antwoord is JA. Het lassen van dunne metalen platen (van welk materiaal dan ook) kan lastig zijn, omdat je te maken kunt krijgen met doorbranden.
Maar wat houdt het probleem van doorbranden bij het lassen van plaatmetaal precies in? Doorslaan is een probleem dat ontstaat wanneer intense hitte tijdens het lassen gaten in metalen onderdelen veroorzaakt. Dit gebeurt omdat de metalen platen dun zijn. Daardoor wordt de hitte van het lassen niet gelijkmatig over de metalen plaat verdeeld, waardoor er een gat ontstaat. Simpel gezegd heeft een metalen onderdeel een kleine massa, waardoor het minder goed warmte kan opnemen, met doorslaan tot gevolg.
Dit doorbranden kan zeer gevaarlijk zijn als u een las maakt op edele metalen. Als u er gaten in maakt in plaats van te lassen, zijn die stukken nu onbruikbaar. Om deze problemen aan te pakken, moet u de warmte tijdens het lassen beheersen om doorbranden te voorkomen. Is doorbranden te voorkomen? Ja, 100% — maar alleen met de juiste techniek.
Hoe las je dun metaal zonder het door te branden? Praktische tips
Om de beste lasresultaten te behalen, moet doorbranden altijd worden voorkomen. Dit moet u zelfs doen als de metalen platen die u last erg dun zijn. In het onderstaande gedeelte bespreek ik enkele stappen om doorbranden bij het lassen van dunne metalen te voorkomen.
1- Lage warmtestanden en hogere rijsnelheid
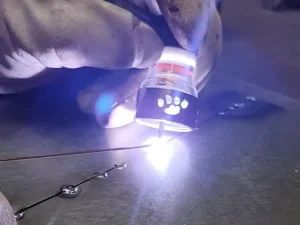
Ten eerste raad ik aan om het vermogen van het lasapparaat laag te houden bij het bewerken van dunne metalen onderdelen. Begin met het laagste vermogen dat je lasapparaat biedt. Begin laag. Als de lasverbinding niet goed hecht, kun je het vermogen geleidelijk verhogen. Een lager vermogen zorgt voor minder warmte op de lasplaats, waardoor oververhitting en het smelten van de metalen onderdelen worden voorkomen.
Een vermogen van 15 of 16 volt zou voldoende moeten zijn voor het lassen van dunne metalen platen. Je kunt het vermogen tijdens het lassen aanpassen aan de werkelijke omstandigheden. Ten tweede moet je de lastoorts snel bewegen en niet te lang op één plek blijven. Als u de hitte op één plek op een dunne plaat concentreert, zal die plek smelten. Uiteindelijk krijgt u gaten (doorbranden).
2- Puntlassen toepassen
Veel lassers negeren het stiklassen, maar het kan voordelig zijn, vooral bij het lassen van dunne metalen onderdelen. Bij stiklassen maak je eerst een korte lasnaad van ongeveer een seconde en stop je dan even. Ga dan een stukje verder en leg daar weer een korte lasnaad. Op deze manier kun je 4 tot 6 lasnaden maken, afhankelijk van de grootte ervan.
Als je klaar bent, kun je de opening tussen deze reeds aangebrachte lasnaden opvullen. Ik vind dit een waardevolle techniek, omdat de lasplek zo kan afkoelen wanneer je stopt. Zo kan de hitte niet het hele stuk doen smelten en een gat veroorzaken. Simpel gezegd: door te lassen en vervolgens op een bepaalde plek te stoppen, kan de lasplek afkoelen, waardoor warmteophoping wordt voorkomen.
3- Gebruik de hechtlassen-techniek
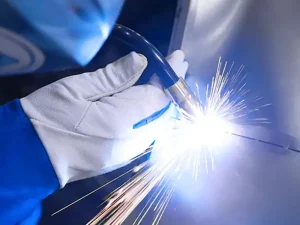
Het kan handig zijn om eerst wat hechtlassen aan te brengen voordat je een sterke, grote las maakt. Houd er rekening mee dat dunne metalen niet bestand zijn tegen plotselinge warmteschokken. Als de plaat koud is en je brengt er warmte op, kan er een schok ontstaan waardoor de intense hitte een gat veroorzaakt. Daarom raad ik aan om eerst heel kleine puntlassen op de verbinding aan te brengen voordat je begint met lassen.
Deze kleine puntjes op regelmatige afstanden houden de onderdelen bij elkaar. Ze zorgen er ook voor dat het metaal geleidelijk opwarmt en verminderen kromtrekken bij het hechtlassen. Na het hechtlassen kun je met gecontroleerde warmte een grotere las maken. Zo zorg je ervoor dat dunne metalen onderdelen de hitte beter kunnen weerstaan en er geen doorbranden ontstaat.
4- Juiste branderhoek en regeling van de booglengte
Gebruik de juiste branderhoek als je een sterke las wilt maken op dunne metalen. Als je de brander bijvoorbeeld recht naar beneden houdt, concentreert de hitte zich op één enkel punt. Daardoor smelt dat punt en ontstaat er een doorbranding (gat). Ik raad ten zeerste aan om de toorts naar beneden te houden, maar deze iets naar voren te kantelen (10–15°).
Zo zorg je ervoor dat de warmte niet op één plek wordt geconcentreerd, maar gelijkmatig wordt verdeeld. In combinatie met de juiste hoek van de toorts zorgt het gebruik van de juiste booglengte ervoor dat je de warmte goed kunt doseren. Ik vind een kortere booglengte geschikt voor het lassen van dunne metalen stukken. Als de booglengte minder dan 6 mm of meer dan 14 mm is, kan dit nadelig zijn voor het lasproces. Vraagt u zich af waarom de booglengte belangrijk is bij het lassen?
Een lange boog is zwakker en produceert minder warmte. Daardoor komt er minder warmte bij de lasnaad terecht, wat resulteert in een zwakkere las. Aan de andere kant is een extreem korte boog ook ongewenst. De reden hiervoor is dat de kortere boog een zeer hoog vermogen heeft. Hierdoor bereikt er meer warmte de lasplek, wat gaten kan veroorzaken in dun metaal en doorbranden kan veroorzaken.
5. Kies het juiste beschermgas
Het juiste beschermgas is een essentiële factor bij het beheersen van brandproblemen. Onthoud dat het beschermgas direct invloed heeft op het gedrag van de boog. Als u bijvoorbeeld 100 % CO₂ als beschermgas gebruikt, wordt de elektrische boog scherper, smaller en intenser. De boog zal dieper in het metaal graven in plaats van op het oppervlak te blijven.
Hierdoor zal deze boog zich in het metalen werkstuk graven (punt) en een gat vormen. Aan de andere kant zorgt het gebruik van argon, of een mengsel van argon en CO₂, ervoor dat de elektrische boog iets breder en zweveriger wordt. Hierdoor graaft de boog zich niet in het metaal in en blijft deze aan het oppervlak. Op deze manier voorkomt het doorbranden van dunne metalen stukken.
Welk beschermgas je moet gebruiken, hangt af van het soort materiaal dat je last. Bij het lassen van zacht staal wordt bijvoorbeeld vaak een mengsel van 75% argon en 25% CO₂ gebruikt. Op dezelfde manier is 100% argon uitstekend geschikt voor aluminium (dik of dun). U moet het type metaal dat u gebruikt analyseren en vervolgens het beschermgas kiezen.
6- Reinig het oppervlak vóór het lassen
Als het oppervlak van het te lassen metaal vervuild is, kan dit tijdens het lassen ernstige problemen opleveren. Soms zit er roest, verf of andere coatings op het metaaloppervlak. Deze verontreinigingen kunnen ervoor zorgen dat de boog oncontroleerbaar wordt. Deze boog kan dus bewegen, springen en zich in het metaal graven, waardoor er een gat ontstaat. Dun metaal is niet bestand tegen de springende boog.
Daarom is het van essentieel belang om het oppervlak van metalen onderdelen grondig te reinigen. U kunt een slijpmachine gebruiken om kleverige lagen en ander vuil te verwijderen. Als u geen slijpmachine hebt, kunt u een staalborstel gebruiken om het oppervlak van een metalen onderdeel schoon te maken. Onthoud dat een glad oppervlak het lassen vergemakkelijkt, of uw metalen onderdelen nu dun of dik zijn.
7- Kies de juiste dikte van de draad
Bij het lassen wordt meestal een draad als elektrode gebruikt. Deze draad wordt in de lasnaad gevoerd, gesmolten en met de metalen onderdelen versmolten om de las te vormen. Als deze draad een grote diameter heeft of dikker is, kan dit leiden tot doorbranden op de lasplaats. De reden hiervoor is dat een dikkere draad meer warmte nodig heeft om te smelten. Deze hogere warmte wordt op de lasnaad uitgeoefend en kan de metalen onderdelen doen smelten.
Door extreme smelting kunnen metalen onderdelen doorbranden. Ik raad aan om dunne draad te gebruiken bij het lassen van dunne metalen onderdelen. Stel dat het onderdeel dat u last een dikte heeft van 1,0 mm, dan moet de draad die u kiest ongeveer 0,6 mm dik zijn (diameter). Op dezelfde manier, als de metalen onderdelen 2 mm dik zijn, werkt een draad van 0,8 mm prima.
Snel hoogtepunt: Een klein verschil, bijvoorbeeld 0,7 mm of 0,9 mm, is acceptabel. Maar het is geen goed idee om een draad te gebruiken die veel te dik is voor het te lassen stuk metaal. De eenvoudige regel is: gebruik een draad die iets dunner is dan de te lassen metalen stukken. Als de draad dikker is dan de te lassen metalen stukken, krijg je te maken met problemen zoals doorbranden en meer.
Veelgestelde vragen
Welke lasmethode moet je gebruiken voor het lassen van dun metaal?
In dit verband kunnen zowel TIG- als MIG-lassen worden toegepast. Ik raad TIG-lassen aan, vooral als je nauwkeurig wilt werken op dun metaal. Je kunt echter ook MIG-lassen gebruiken, met name de kortsluit-MIG-methode.
Kunnen beginners dun metaal lassen?
Ja. Het lassen van dun metaal vereist ongetwijfeld zorgvuldigheid en precisie. Je kunt een lasnaad in dun metaal maken door de bovenstaande tips en richtlijnen te volgen. Ik raad het echter af om dit te doen als je nog nooit eerder hebt gelast.
Waarom ontstaan er steeds gaten in mijn dunne metaalplaat?
De reden hiervoor is dat dunne metalen minder warmte absorberen. Waarom? Omdat dun metaal maar heel weinig massa heeft om warmte op te nemen en af te voeren. Dunne metalen bevatten geen vast materiaal dat de warmte zou kunnen verspreiden. Daardoor dringt de warmte door, waardoor het metaal smelt en er een gat ontstaat.
Conclusie
Het lassen van dunne metalen is zeker mogelijk. Of het nu gaat om aluminium, staal of messing: dun metaal kan worden gelast. Je kunt echter niet dezelfde aanpak hanteren als bij het lassen van dikkere metalen. De reden hiervoor is dat dunne metalen gevoelig zijn voor beschadiging, vooral bij blootstelling aan hoge temperaturen. Een van de grootste problemen waarmee u te maken krijgt, is het doorbranden van dunne metalen. Er zijn een paar zaken waarmee u rekening moet houden om doorbranden van metalen onderdelen te voorkomen. Dit artikel biedt praktische stappen om doorbranden te voorkomen.