

Что такое формовка листового металла?
Формовка листового металла - это, по сути, процесс использования специализированного оборудования для медленного прессования плоского листа в форму. Во время обработки верхний и нижний штампы совместно воздействуют на материал. Материал деформируется в заданных местах, постепенно создавая структуру.
В этом процессе материал не разрезается, а изменяется его форма под действием силы. Обычная гибка, рифление и отбортовка в основном выполняются именно таким образом. Для различных конструкций мы используем разные методы формовки.
Большинство современного оборудования оснащено системой управления, позволяющей более стабильно контролировать положение и угол наклона в процессе обработки. Это особенно важно при серийном производстве. Если между разными деталями есть различия в размерах или форме, это будет особенно заметно в последующем процессе сборки и даже может привести к трудностям при сборке.
При выполнении формовки металла RFS уделяет особое внимание не только отдельной операции формовки, но и общей подгонке и сборке. Мы учитываем как исходные размеры, так и конечную структуру. Таким образом, мы обеспечиваем более гладкую поверхность деталей, что снижает вероятность возникновения проблем при сборке.
Получить цитату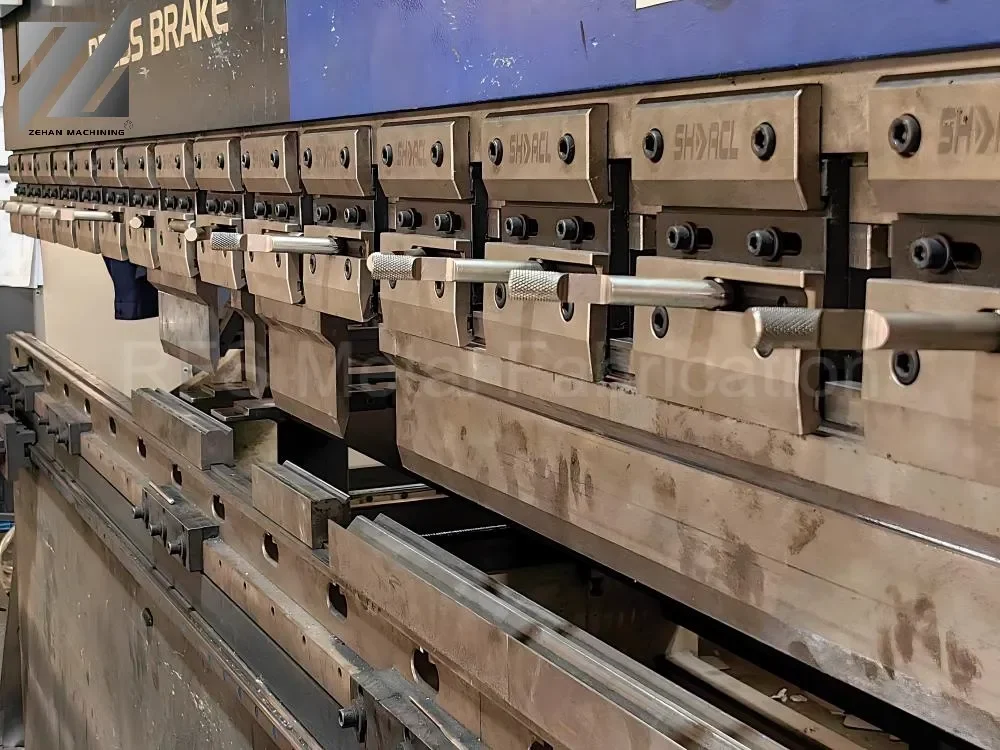
Возможности услуг по формовке листового металла
| ПРЕДМЕТЫ ОБСЛУЖИВАНИЯ | ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ И ВМЕСТИМОСТЬ | СТАНДАРТНЫЙ ДОПУСК |
|---|---|---|
| Доступные материалы | Мягкая сталь, нержавеющая сталь, алюминий, латунь, медь, оцинкованная сталь | Стандарты на сырьевые материалы |
| Толщина материала | 0,5 мм - 6,0 мм (зависит от материала) | ± 0,05 мм - ± 0,15 мм |
| Максимальные размеры детали | До 3000 мм × 1500 мм | ± 0,2 мм - ± 0,5 мм |
| Угол изгиба | Диапазон 30° - 180° | ± 0,5° (t < 3 мм) / ± 1,0° (t ≥ 3 мм) |
| Мин. Радиус изгиба | 0,8 т - 1,5 т (в зависимости от материала) | ± 0,15 мм |
| Мин. Изгиб фланца | ≥ 3 × Толщина материала (3t) | ± 0,3 мм |
| Диаметр отверстия | Минимальная толщина материала ≥ (1 т) | ± 0,10 мм |
| Расстояние от отверстия до края | Минимум ≥ 2 × Толщина материала (2t) | ± 0,15 мм |
| Отделка поверхности | Порошковое покрытие, анодирование, гальваническое покрытие, браширование, полировка | Стандарты RAL / Pantone |
| Стандарт соответствия | ISO 2768-m (средний) | Общий отраслевой стандарт |
* Примечание: приведенные выше параметры предназначены для стандартной обработки. Если вам требуется высокая точность или нестандартные допуски, пожалуйста, свяжитесь с нашей командой инженеров для технической оценки.


Распространенные материалы и диапазон формовки
|
Материал |
Диапазон толщины |
Минимальный радиус изгиба (≈) |
Общие особенности формовки |
Примечания |
|
Мягкая сталь |
0,5 - 6,0 мм |
≥ 1,0 × толщина |
Гибка, отбортовка, ребристая гибка |
Широчайшее применение, хорошая стабильность |
|
Нержавеющая сталь |
0,5 - 5,0 мм |
≥ 1,5 × толщина |
Сгибание, растягивание, частичная формовка |
Заметный отскок, требуется предварительная настройка угла наклона |
|
Алюминий |
0,5 - 4,0 мм |
≥ 1,0 × толщина |
Сгибание, ребристое сгибание, простое растягивание |
Мягкий материал, но легко царапается |
|
Оцинкованная сталь |
0,5 - 3,0 мм |
≥ 1,0 × толщина |
Гибка, отбортовка |
Поверхностное покрытие нуждается в защите |
|
Медь / Латунь |
0,5 - 3,0 мм |
≥ 0,8 × толщина |
Сложная гибка, формовка |
Хорошая пластичность, подходит для сложных конструкций |
Некоторые конструкции могут казаться простыми на бумаге, но в реальном производстве на них могут повлиять материалы и толщина. Например, может возникнуть слишком малый радиус изгиба или чрезмерная локальная деформация. На ранних этапах необходимо оставлять некоторую свободу действий.
Когда компания RFS получает чертежи, она обычно быстро просматривает эти детали. Если мы обнаружим, что они явно трудно поддаются формообразованию, мы заранее согласуем это с заказчиком, чтобы избежать внесения изменений в процессе производства.
Области применения листовой штамповки

Компоненты оболочки
Многие оболочки изначально представляют собой плоские листы. Они постепенно превращаются в трехмерные структуры путем сгибания. Края обычно оставляют, чтобы их было легче закрепить при сборке и предотвратить шатание.
При изготовлении деталей такого типа RFS уделяет особое внимание совершенствованию краев и углов. Если размеры стабильны, сборка, как правило, не является серьезной проблемой.

Конструкции кронштейнов
Простое вырезание скобы приведет к тому, что конструкция будет довольно мягкой. Поэтому обычно добавляют кромку или просто прессуют, чтобы придать ей большую жесткость.
При изготовлении деталей такого типа RFS избегает слишком сложных конструкций, уделяя основное внимание функциональности и стабильности.

Корпуса и шкафы
Корпуса обычно формируются путем сгибания, а не отливаются из цельного куска материала. Его различные стороны должны быть соединены друг с другом с помощью процесса сгибания, иначе общая конструкция будет рыхлой и неустойчивой.
При производстве таких изделий компания RFS строго контролирует точность положения гибов. Это обеспечивает более плавный процесс сборки и избавляет от необходимости частой калибровки и настройки.

Детали с монтажными точками
Некоторые компоненты имеют дополнительные тонкие структурные особенности, такие как складки или небольшие выступы. Эти особенности облегчают крепление винтами.
Когда RFS работает с этими областями, они обычно учитывают фактическое использование, а не просто следуют чертежам.

Арматурные конструкции большой площади
Когда площадь доски относительно велика, обычно добавляется ребро. Может показаться, что разница невелика, но вы можете почувствовать ее на ощупь: оно делает доску намного жестче.
При изготовлении конструкций такого типа компания RFS учитывает толщину доски, чтобы определить подходящую глубину, избегая чрезмерной глубины. Главное - сделать так, чтобы она подходила для предполагаемого использования.