
Le formage de la tôle est un élément essentiel de la fabrication de nombreux produits. Qu'il s'agisse de pièces automobiles, d'ustensiles de cuisine ou de produits électroniques, il est très important de façonner correctement les tôles. Les deux méthodes les plus répandues sont l'emboutissage et l'estampage. À première vue, elles peuvent se ressembler, car elles pressent toutes deux la tôle pour lui donner une forme. Mais elles sont utilisées pour des choses différentes. Cet article explique les principales différences entre l'emboutissage et l'estampage des tôles.
Aperçu de l'emboutissage et de l'estampage

Avant d'examiner leurs différences, il convient de comprendre les principes de base de ces techniques de formage.
L'emboutissage et le découpage de tôles diffèrent principalement par la forme et la manière dont le métal est déformé. Ils utilisent également des outils et des matériaux différents. L'emboutissage est un type d'emboutissage de tôles qui permet de réaliser des pièces profondes et creuses. En revanche, l'emboutissage utilise la découpe ou le pliage avec un flux de métal moins important.
Ces deux méthodes sont populaires dans le secteur de la fabrication métallique. L'emboutissage permet de créer une cavité plus profonde dans une tôle ou un matériau. La profondeur de cette cavité ou structure creuse est supérieure au diamètre des pièces. Dans l'article précédent, nous avons abordé tous les aspects de l'emboutissage. processus d'emboutissage et le les bases de l'emboutissage de la tôle.
N'oubliez pas que cette technique exige une certaine expertise et des compétences de la part de l'opérateur. En effet, l'emboutissage profond étire le métal. Il en résulte une structure creuse. L'étirement du métal peut entraîner des plis ou des déchirures. L'emboutissage nécessite donc une plus grande maîtrise pour mener à bien le travail. L'emboutissage comprend de multiples opérations, notamment le découpage, le pliage, le poinçonnage, etc.
Dans l'estampage, un poinçon spécial presse la pièce à usiner (feuille de métal) contre la matrice. Sous l'effet de la pression exercée par le poinçon, le matériau est pressé contre la matrice et aspiré dans la cavité. Le processus d'emboutissage est largement utilisé dans différentes industries. Il s'agit notamment de l'aérospatiale, de l'automobile, etc. Ces deux techniques offrent des propositions de valeur uniques.
Différences entre l'emboutissage profond et l'estampage
Dans la section ci-dessus, j'ai donné un aperçu de ces techniques de formage. Cependant, il existe de nombreuses différences entre emboutissage de tôles et le dessin en profondeur. Vous devez les comprendre pour décider laquelle de ces méthodes vous convient le mieux. Voici les principales différences qui vous aideront à comprendre leurs capacités
1- Flux de matériaux et profondeur de formage
Lors de l'emboutissage, la tôle ne change de forme qu'en surface. Elle reste généralement plate, avec de légères courbures ou coupures. Le métal ne bouge pas beaucoup pendant le processus. C'est pourquoi l'emboutissage est rapide et convient bien aux pièces de faible profondeur. Des articles tels que des couvercles métalliques, des supports ou des couvercles sont souvent fabriqués de cette manière.
D'autre part, dessin en profondeur est très différent. La tôle doit s'étirer considérablement. Elle s'écoule dans une matrice et prend la forme du poinçon. Le métal se déplace à la fois vers le bas et autour des côtés. Cela permet de créer des formes creuses telles que des boîtes de conserve ou des réservoirs de carburant. La profondeur peut être de quelques millimètres ou de plusieurs pouces.
2- Géométrie des produits finis
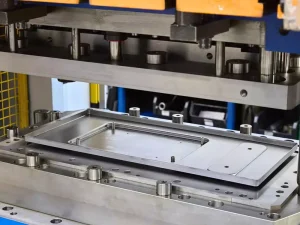
L'estampage convient mieux aux formes plates ou peu profilées. Il s'agit de pièces qui sont principalement en 2D ou légèrement en 3D. Les exemples typiques sont les supports et les petits couvercles métalliques. Les formes sont généralement plates, avec des courbes ou des trous simples. L'emboutissage ne permet pas de réaliser des pièces profondes ou creuses. C'est pourquoi il est utilisé pour les conceptions simples. Il convient également lorsque vous devez fabriquer rapidement un grand nombre de pièces.
L'emboutissage permet de réaliser des formes 3D plus complexes. Ces pièces sont profondes, rondes ou en forme de boîte. Les parois sont verticales et le fond est fermé. C'est ainsi que sont fabriqués des articles tels que les éviers de cuisine, les boîtes de conserve et les réservoirs de carburant. L'emboutissage permet de créer des pièces lisses et sans soudure. Il est utile lorsque la solidité et la forme sont toutes deux nécessaires.
3- Exigences matérielles
L'emboutissage de tôles fonctionne avec de nombreux types de métaux. Il peut même être utilisé sur des matériaux plus durs comme l'acier inoxydable. Dans certains cas, il fonctionne également avec des feuilles non métalliques. Le changement de forme étant faible, le métal n'a pas besoin de s'étirer beaucoup. Cela signifie qu'il n'a pas besoin d'être très souple ou flexible. L'emboutissage peut utiliser des tôles plus ou moins épaisses en fonction de la pièce.
L'emboutissage profond est différent. Il nécessite des métaux qui peuvent s'étirer sans se rompre. Il s'agit de matériaux ductiles. L'aluminium, le cuivre, le laiton et l'acier à faible teneur en carbone en sont des exemples. Le métal doit se plier et s'écouler en douceur dans la matrice. S'il est trop dur ou trop cassant, il peut se déchirer ou se plisser.
4- Conception d'outils et de matrices
L'emboutissage et l'estampage sont des processus essentiels dans le domaine de la construction. fabrication de tôles. L'estampage utilise des outils plus simples. Les matrices et les poinçons ne sont pas très profonds. Ils sont donc plus faciles à fabriquer. Les outils d'emboutissage sont donc moins chers et plus rapides à fabriquer. Ils sont également plus faciles à réparer ou à remplacer. Pour de nombreuses pièces de base, le même outil peut être utilisé à plusieurs reprises.
Les outils d'emboutissage sont plus complexes. Les matrices sont plus profondes et nécessitent plus de caractéristiques. Des éléments tels que les bourrelets d'étirage et les coins lisses aident à contrôler le métal. Des voies de lubrification sont ajoutées pour réduire les frottements. Parfois, des systèmes de pression sont utilisés pour éviter les plis ou les fissures. Une planification plus poussée est nécessaire pour obtenir la bonne forme sans dommage.
5- Lubrification et contrôle des processus
Dans l'emboutissage, la lubrification n'est généralement pas très importante. Parfois, aucun lubrifiant n'est utilisé. Les outils n'ont pas besoin de revêtements spéciaux. Comme le métal ne bouge pas beaucoup, il y a moins de frottement et moins de chaleur. Cela rend le processus plus rapide et plus facile. Les presses d'emboutissage peuvent fonctionner rapidement sans trop de problèmes. Le réglage est simple et il n'est pas nécessaire de le vérifier souvent.
L'emboutissage est différent. Il nécessite une bonne lubrification pour fonctionner correctement. Le métal se déplace le long des parois de la matrice et peut y adhérer. Si la lubrification est insuffisante, la tôle risque de se déchirer ou de se rayer. Des huiles ou des revêtements spéciaux sont souvent utilisés pour éviter cela. L'emboutissage profond nécessite également un contrôle minutieux. La force qui maintient le métal doit être parfaitement adaptée. Si elle est trop forte ou trop faible, la pièce peut se plisser ou se fissurer.
6- Vitesse et efficacité de la production
L'emboutissage est un processus rapide. Il permet de fabriquer de nombreuses pièces à la minute, parfois même des centaines. Il est donc idéal pour les grandes séries. Il est également moins coûteux car il permet de gagner du temps et d'utiliser des outils simples. Les presses d'emboutissage peuvent fonctionner toute la journée avec peu d'arrêts. Cela permet de maintenir les coûts à un niveau bas et la production à un niveau élevé. De nombreuses usines ont recours à l'emboutissage lorsqu'elles ont besoin de milliers d'exemplaires d'une même pièce.
Le dessin en profondeur est plus lent. La presse doit se déplacer plus profondément et avec plus de précautions. Cela ralentit l'ensemble du cycle. En outre, l'emboutissage nécessite davantage d'étapes pour les pièces complexes. Certaines pièces peuvent nécessiter plusieurs étapes pour atteindre la forme finale. Même avec des machines et des robots, l'emboutissage est toujours plus lent que l'estampage. Mais c'est le seul moyen de réaliser des formes profondes et solides en une seule pièce.
7- Solidité et intégrité des pièces
Les pièces estampées ont généralement la même épaisseur. Elles sont façonnées avec une précision raisonnable. Toutefois, les courbes et les angles peuvent devenir des points faibles. Ces zones peuvent accumuler des tensions et se fissurer avec le temps. Pour renforcer la pièce, des étapes supplémentaires telles que le bordage ou le soudage peuvent s'avérer nécessaires.
Les pièces embouties sont plus résistantes car elles sont fabriquées à partir d'une seule pièce de métal lisse. Les parois sont continues, sans coutures ni joints. Cela confère à la pièce une meilleure résistance et une plus grande durabilité. En s'étirant, le métal se durcit légèrement. C'est ce qu'on appelle l'écrouissage, qui peut rendre certaines zones encore plus résistantes. Les pièces embouties sont moins susceptibles de se casser ou de se plier sous l'effet de la pression.
8- Exigences en plusieurs étapes
L'estampage est généralement rapide et simple. De nombreuses pièces peuvent être fabriquées en une ou deux étapes seulement. Un outil appelé matrice progressive peut réaliser le découpage, le pliage et le poinçonnage en une seule fois. Cela signifie que le métal passe rapidement dans la presse et que chaque étape se déroule juste après l'autre. Cela permet de gagner du temps et de faciliter la gestion du processus. La plupart des pièces plates ou peu profondes n'ont pas besoin de plus.
Le dessin profond est plus complexe. La réalisation de formes profondes ou délicates nécessite souvent de nombreuses étapes. Le métal peut devoir passer par plusieurs matrices avant d'atteindre la forme finale. Parfois, le métal devient dur ou cassant au cours du processus. Dans ce cas, il faut le chauffer pour le ramollir à nouveau. C'est ce qu'on appelle le recuit. Il permet au métal de s'étirer davantage sans se briser.
Questions fréquemment posées
Quels sont les inconvénients de l'emboutissage ?
Comme je l'ai dit plus haut, l'emboutissage implique l'étirement du matériau. De ce fait, les risques de fissuration, de déchirure et de plissement augmentent. Ce processus est plus complexe et nécessite un opérateur possédant l'expertise et les compétences adéquates. En outre, sa vitesse est également lente et nécessite un outil coûteux, ce qui constitue un autre inconvénient.
Quels sont les inconvénients de l'estampillage ?
Ce procédé est idéal lorsque vous travaillez avec des tôles plates. Cependant, leurs performances peuvent diminuer lorsque vous devez travailler sur des matériaux plus durs et plus résistants. Leurs outils s'usent également plus rapidement. Les poinçons, les presses et les matrices sont soumis à des charges et à des pressions constantes. Ils peuvent donc s'user et nécessiter un entretien régulier.
Qu'est-ce qui est le mieux, le dessin profond ou l'estampage ?
Ces deux techniques apportent une valeur ajoutée unique. L'emboutissage est la meilleure option lorsqu'il s'agit de créer une structure creuse en plusieurs parties. Cependant, cette technique est coûteuse et plus lente, ce qui donne l'occasion à l'emboutissage de s'imposer. La presse à estamper est plus rapide et idéale lorsqu'elle est utilisée avec des tôles plates. Ce procédé permet de créer des cavités profondes avec précision.
Conclusion
Vous vous demandez encore si vous devez opter pour le stamping ou le deep drawing ? Le processus de sélection peut vous dérouter, surtout si vous êtes novice en la matière. Vous devez choisir le processus d'emboutissage si vous souhaitez obtenir une structure creuse ou cylindrique. La profondeur de cette structure creuse sera supérieure au diamètre des pièces.
Ce procédé est coûteux et plus lent, mais il permet de remplir un rôle spécifique. En revanche, vous pouvez opter pour l'estampage si vous souhaitez simplement créer une cavité sur la pièce. Ce procédé est peu coûteux, plus rapide et peut être utilisé avec une large gamme de matériaux. Je vous recommande de bien comprendre vos besoins avant de faire un choix définitif entre l'emboutissage et l'emboutissage profond.