
Die Blechumformung ist ein wesentlicher Bestandteil der Herstellung vieler Produkte. Von Autoteilen bis hin zu Küchengeräten und Elektronik ist die richtige Formgebung von Blechen sehr wichtig. Zwei beliebte Verfahren sind das Tiefziehen und das Stanzen. Auf den ersten Blick mögen sie gleich aussehen, denn beide pressen Bleche in Form. Aber sie werden für unterschiedliche Zwecke eingesetzt. In diesem Artikel werden die wichtigsten Unterschiede zwischen Tiefziehen und Stanzen von Blechen erläutert.
Überblick über Tiefziehen und Stanzen

Bevor wir auf die Unterschiede eingehen, sollten wir zunächst die Grundlagen dieser Umformtechniken verstehen.
Tiefziehen und Stanzen von Blechen unterscheiden sich vor allem durch die Form und die Art der Verformung des Metalls. Sie verwenden auch unterschiedliche Werkzeuge und Materialien. Tiefziehen ist eine Art des Blechziehens, bei der tiefe und hohle Teile hergestellt werden. Beim Stanzen hingegen wird geschnitten oder gebogen, wobei weniger Metall fließt.
Beide Verfahren sind in der Metallverarbeitung sehr beliebt. Durch das Tiefziehen wird ein tieferer Hohlraum in einem Metallblech oder -material geschaffen. Die Tiefe dieses Hohlraums oder dieser Hohlstruktur ist größer als der Durchmesser der Teile. Im vorherigen Artikel haben wir alles über das Tiefziehverfahren und die Grundlagen des Blechstanzens.
Denken Sie daran, dass diese Technik dem Bediener einiges an Fachwissen und Geschick abverlangt. Der Grund dafür ist, dass beim Tiefziehen das Metall gedehnt wird. Dadurch entsteht die hohle Struktur. Die Dehnung des Metalls kann zu Falten oder Rissen führen. Es erfordert also mehr Kontrolle, um die Arbeit zu erledigen. Das Stanzen umfasst mehrere Arbeitsgänge, darunter Schneiden, Biegen, Stanzen usw.
Beim Stanzen drückt ein spezieller Stempel das Werkstück (Metallblech) gegen die Matrize. Durch den Druck des Stempels wird das Material gegen die Matrize gedrückt und in den Hohlraum gezogen. Das Stanzverfahren ist in verschiedenen Branchen weit verbreitet. Dazu gehören die Luft- und Raumfahrt, die Automobilbranche und viele andere. Beide Verfahren bieten einzigartige Vorteile.
Unterschiede zwischen Metalltiefziehen und Stanzen
Im obigen Abschnitt habe ich einen grundlegenden Überblick über diese Umformtechniken gegeben. Es gibt jedoch viele Unterschiede zwischen Blechprägung und Tiefziehen. Sie müssen diese verstehen, um zu entscheiden, welche dieser Methoden für Sie am besten geeignet ist. Hier sind die wichtigsten Unterschiede, die Ihnen helfen werden, ihre Fähigkeiten zu verstehen
1- Materialfluss und Umformtiefe
Beim Stanzen verändert das Blech seine Form nur an der Oberfläche. Es bleibt meist flach, mit leichten Biegungen oder Schnitten. Das Metall bewegt sich während des Prozesses nicht viel. Aus diesem Grund ist das Stanzen schnell und eignet sich gut für Teile mit geringer Tiefe. Gegenstände wie Metalldeckel, Halterungen oder Abdeckungen werden häufig auf diese Weise hergestellt.
Andererseits, Tiefziehen ist ganz anders. Das Metallblech muss sich stark dehnen. Es fließt in eine Matrize und formt die Form des Stempels. Das Metall bewegt sich sowohl nach unten als auch an den Seiten. So lassen sich Hohlformen wie Dosen oder Kraftstofftanks herstellen. Die Tiefe kann nur wenige Millimeter oder mehrere Zentimeter betragen.
2- Geometrie der Endprodukte
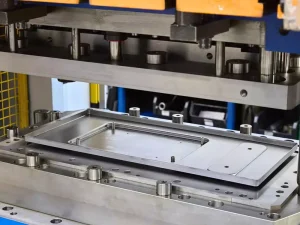
Das Stanzen eignet sich am besten für flache oder niedrigprofilige Formen. Dies sind Teile, die meist 2D oder leicht 3D sind. Typische Beispiele sind Klammern und kleine Metallabdeckungen. Die Formen sind in der Regel flach, mit einfachen Kurven oder Löchern. Durch Stanzen können keine tiefen oder hohlen Teile hergestellt werden. Deshalb wird es für einfache Konstruktionen verwendet. Es eignet sich auch gut, wenn Sie schnell viele Teile herstellen müssen.
Beim Tiefziehen können komplexere 3D-Formen erstellt werden. Diese Teile sind tief, rund oder kastenförmig. Die Wände sind senkrecht, und der Boden ist geschlossen. Auf diese Weise werden z. B. Küchenspülen, Dosen und Kraftstofftanks hergestellt. Beim Tiefziehen können glatte, nahtlose Teile hergestellt werden. Es ist nützlich, wenn sowohl Festigkeit als auch Form erforderlich sind.
3- Materielle Anforderungen
Das Stanzen von Blechen ist für viele Arten von Metallen geeignet. Sogar härtere Materialien wie rostfreier Stahl können damit bearbeitet werden. In einigen Fällen können auch Bleche aus Nichtmetallen verarbeitet werden. Da die Formänderung gering ist, muss sich das Metall nicht stark dehnen. Das heißt, es muss nicht sehr weich oder flexibel sein. Beim Stanzen können je nach Teil dickere oder dünnere Bleche verwendet werden.
Tiefziehen ist anders. Hier werden Metalle benötigt, die sich dehnen lassen, ohne zu brechen. Diese werden als duktile Materialien bezeichnet. Beispiele sind Aluminium, Kupfer, Messing und kohlenstoffarmer Stahl. Das Metall muss sich biegen und reibungslos in die Matrize fließen. Wenn es zu hart oder spröde ist, kann es reißen oder Falten werfen.
4- Konstruktion von Werkzeugen und Formen
Sowohl das Tiefziehen als auch das Stanzen sind wesentliche Prozesse in der Metallblechverarbeitung. Beim Stanzen werden einfachere Werkzeuge verwendet. Die Matrizen und Stanzen gehen nicht sehr tief. Aus diesem Grund sind sie einfacher zu fertigen. Dadurch lassen sich Stanzwerkzeuge billiger und schneller herstellen. Sie sind auch leichter zu reparieren oder zu ersetzen. Für viele einfache Teile kann das gleiche Werkzeug wiederholt verwendet werden.
Tiefziehwerkzeuge sind komplizierter. Die Matrizen sind tiefer und benötigen mehr Merkmale. Dinge wie Ziehsicken und glatte Ecken helfen, das Metall zu kontrollieren. Um die Reibung zu verringern, werden zusätzliche Schmierpfade angelegt. Manchmal werden auch Drucksysteme eingesetzt, um Falten oder Risse zu vermeiden. Es ist mehr Planung erforderlich, um die richtige Form ohne Beschädigung zu erhalten.
5- Schmierung und Prozesskontrolle
Beim Stanzen ist die Schmierung normalerweise nicht sehr wichtig. Manchmal wird überhaupt kein Schmiermittel verwendet. Die Werkzeuge müssen nicht speziell beschichtet werden. Da sich das Metall nicht viel bewegt, gibt es weniger Reibung und weniger Hitze. Das macht den Prozess schneller und einfacher. Stanzpressen können schnell und ohne viele Probleme laufen. Die Einrichtung ist einfach, und man muss sie nicht oft überprüfen.
Tiefziehen ist anders. Es braucht eine gute Schmierung, um gut zu funktionieren. Das Metall bewegt sich an den Matrizenwänden entlang und kann an ihnen haften bleiben. Wenn die Schmierung schlecht ist, kann das Blech reißen oder zerkratzt werden. Um dies zu verhindern, werden oft spezielle Öle oder Beschichtungen verwendet. Auch das Tiefziehen erfordert eine sorgfältige Kontrolle. Die Kraft, die das Metall hält, muss genau richtig sein. Wenn sie zu stark oder zu schwach ist, kann das Teil Falten werfen oder reißen.
6- Produktionsgeschwindigkeit und Effizienz
Stanzen ist ein schnelles Verfahren. Es kann viele Teile pro Minute herstellen - manchmal sogar Hunderte. Das macht es ideal für große Produktionsläufe. Es ist auch billiger, weil es Zeit spart und einfache Werkzeuge verwendet. Stanzpressen können den ganzen Tag lang mit wenigen Unterbrechungen laufen. Das hilft, die Kosten niedrig und die Produktion hoch zu halten. Viele Fabriken verwenden das Stanzverfahren, wenn sie Tausende von ein und demselben Teil benötigen.
Tiefziehen ist langsamer. Die Presse muss sich tiefer und vorsichtiger bewegen. Dadurch verlangsamt sich der gesamte Zyklus. Außerdem erfordert das Tiefziehen bei komplexen Teilen mehr Schritte. Manche Teile benötigen mehrere Schritte, um die endgültige Form zu erreichen. Selbst mit Maschinen und Robotern läuft es immer noch langsamer als das Stanzen. Aber es ist die einzige Möglichkeit, tiefe, starke Formen in einem Stück herzustellen.
7- Teil Stärke und Integrität
Stanzteile haben in der Regel durchgehend die gleiche Dicke. Sie werden mit angemessener Genauigkeit geformt. Biegungen und Ecken können jedoch zu Schwachstellen werden. In diesen Bereichen können sich Spannungen ansammeln und mit der Zeit Risse entstehen. Um das Teil stabiler zu machen, sind möglicherweise zusätzliche Schritte wie Bördeln oder Schweißen erforderlich.
Tiefgezogene Teile sind stabiler, weil sie aus einem einzigen glatten Stück Metall gefertigt sind. Die Wände sind durchgehend, ohne Nähte oder Fugen. Dies verleiht dem Teil eine bessere Festigkeit und Haltbarkeit. Wenn sich das Metall dehnt, härtet es auch ein wenig aus. Dies wird als Kaltverfestigung bezeichnet und kann einige Bereiche noch stärker machen. Bei tiefgezogenen Teilen ist die Wahrscheinlichkeit geringer, dass sie unter Druck brechen oder sich verbiegen.
8- Mehrstufige Anforderungen
Stanzen ist in der Regel schnell und einfach. Viele Teile können in nur einem oder zwei Schritten hergestellt werden. Ein Werkzeug, das so genannte Folgeverbundwerkzeug, kann das Stanzen, Biegen und Lochen in einem Arbeitsgang erledigen. Das bedeutet, dass sich das Metall schnell durch die Presse bewegt und jeder Schritt direkt nach dem anderen erfolgt. Das spart Zeit und macht den Prozess überschaubar. Für die meisten flachen oder flächigen Teile ist nicht mehr nötig.
Tiefes Zeichnen ist komplexer. Die Herstellung tiefer oder komplizierter Formen erfordert oft viele Schritte. Das Metall muss unter Umständen mehrere Gesenke durchlaufen, um die endgültige Form zu erreichen. Manchmal wird das Metall während dieses Prozesses hart oder spröde. In diesem Fall muss es erhitzt werden, um es wieder weich zu machen. Dies wird als Glühen bezeichnet. Dadurch kann sich das Metall besser dehnen, ohne zu brechen.
Häufig gestellte Fragen
Was sind die Nachteile des Tiefziehens?
Wie bereits erwähnt, wird das Material beim Tiefziehen gedehnt. Dadurch erhöht sich die Wahrscheinlichkeit von Rissen, Brüchen und Faltenbildung. Dieses Verfahren ist komplexer und erfordert einen Bediener mit entsprechenden Kenntnissen und Fähigkeiten. Außerdem ist die Geschwindigkeit langsam und es wird ein teures Werkzeug benötigt, was ein weiterer Nachteil ist.
Was sind die Nachteile des Stempelns?
Dieses Verfahren ist ideal, wenn Sie mit flachen Blechen arbeiten. Ihre Leistung kann jedoch nachlassen, wenn Sie härtere und stärkere Materialien bearbeiten müssen. Auch ihre Werkzeuge verschleißen schneller. Die Stempel, Pressen und Matrizen sind gleichmäßigen Belastungen und Druck ausgesetzt. Daher können sie verschleißen und müssen regelmäßig gewartet werden.
Was ist besser, Tiefziehen oder Stempeln?
Beide Techniken bieten einen einzigartigen Mehrwert. Tiefziehen ist die beste Option, wenn Sie eine hohle Struktur in Teilen erzeugen müssen. Allerdings ist es teuer und langsamer, so dass das Stanzen eine Chance hat. Die Stanzpresse ist schneller und ideal, wenn es um flache Bleche geht. Mit diesem Verfahren lassen sich tiefe Hohlräume mit Präzision herstellen.
Schlussfolgerung
Fragen Sie sich immer noch, ob Sie sich für das Stempeln oder das Tiefziehen entscheiden sollen? Nun, der Auswahlprozess kann Sie verwirren, besonders wenn Sie ein Neuling sind. Sie sollten das Tiefziehverfahren wählen, wenn Sie eine hohle oder zylindrische Struktur wünschen. Die Tiefe dieser hohlen Struktur wird größer sein als der Durchmesser der Teile.
Dieses Verfahren ist teuer und langsamer, aber es kann dazu beitragen, eine bestimmte Aufgabe zu erfüllen. Andererseits können Sie sich für das Stanzen entscheiden, wenn Sie nur einen Hohlraum auf dem Werkstück erzeugen wollen. Dieses Verfahren ist kostengünstig, schneller und kann mit einer Vielzahl von Materialien arbeiten. Ich empfehle Ihnen, sich zunächst über Ihre Bedürfnisse klar zu werden, bevor Sie eine endgültige Entscheidung zwischen Stanzen und Tiefziehen treffen.