
Plaatvorming is een essentieel onderdeel van het maken van veel producten. Van auto-onderdelen tot keukengereedschap en elektronica, metalen platen op de juiste manier vormen is erg belangrijk. Twee populaire methodes zijn dieptrekken en stansen. Op het eerste gezicht lijken ze misschien op elkaar omdat ze allebei plaatmetaal in vorm persen. Maar ze worden voor verschillende dingen gebruikt. Dit artikel legt de belangrijkste verschillen uit tussen dieptrekken en stansen bij metalen platen.
Overzicht van dieptrekken en stempelen

Laten we eerst de basisprincipes van deze vormgevingstechnieken begrijpen voordat we de verschillen bespreken.
Dieptrekken en stansen in metalen platen verschillen vooral in vorm en de manier waarop het metaal wordt vervormd. Ze gebruiken ook verschillende gereedschappen en materialen. Dieptrekken is een vorm van metaalplaattrekken waarbij diepe en holle onderdelen worden gemaakt. Stempelen daarentegen maakt gebruik van snijden of buigen met minder metaalstroom.
Beide methoden zijn populair in de metaalverwerkende sector. Dieptrekken helpt om een diepere holte te creëren in een metalen plaat of materiaal. De diepte van deze holte of holle structuur is groter dan de diameter van de onderdelen. In het vorige artikel hebben we alles besproken over het dieptrekproces en de grondbeginselen van het stansen van metaalplaten.
Onthoud dat deze techniek enige expertise en vaardigheden van de operator vereist. De reden hiervoor is dat dieptrekken het metaal uitrekt. Hierdoor ontstaat een holle structuur. Het uitrekken van metaal kan leiden tot rimpels of scheuren. Er is dus meer controle nodig om de klus te klaren. Het stempelen omvat meerdere bewerkingen, waaronder blanking, buigen, ponsen, enzovoort.
Bij het stempelen drukt een speciale pons het werkstuk (metaalplaat) tegen de matrijs. Door de druk van de stempel wordt het materiaal tegen de matrijs gedrukt en in de holte getrokken. Het stansproces wordt veel gebruikt in verschillende industrieën. Deze omvatten lucht- en ruimtevaart, auto's en ga zo maar door. Beide technieken bieden unieke waardeproposities.
Verschillen tussen dieptrekken en stempelen
In het gedeelte hierboven heb ik een basisoverzicht gegeven van deze vormgevingstechnieken. Er zijn echter veel verschillen tussen stempelen van metalen platen en dieptrekken. Die moet je begrijpen om te beslissen welke van deze methoden het meest geschikt is voor jou. Hier zijn de belangrijkste verschillen die je zullen helpen hun mogelijkheden te begrijpen
1- Materiaalstroom en vormdiepte
Bij het stansen verandert de metalen plaat alleen aan het oppervlak van vorm. Het blijft meestal vlak, met lichte buigingen of insnijdingen. Het metaal beweegt niet veel tijdens het proces. Hierdoor is stansen snel en werkt het goed voor onderdelen met weinig diepte. Onderdelen zoals metalen deksels, beugels of deksels worden vaak op deze manier gemaakt.
Aan de andere kant, diepe tekening is heel anders. De metalen plaat moet veel uitrekken. Het vloeit in een matrijs en vormt de vorm van de stempel. Het metaal beweegt zowel naar beneden als rond de zijkanten. Hierdoor kunnen holle vormen zoals blikken of brandstoftanks worden gemaakt. De diepte kan slechts een paar millimeter zijn of meerdere centimeters.
2- Geometrie van eindproducten
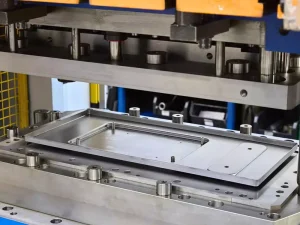
Stempelen is het beste voor vlakke vormen of vormen met een laag profiel. Dit zijn onderdelen die meestal 2D of licht 3D zijn. Typische voorbeelden zijn beugels en kleine metalen deksels. De vormen zijn meestal vlak, met eenvoudige rondingen of gaten. Stempelen kan geen diepe of holle onderdelen maken. Daarom wordt het gebruikt voor eenvoudige ontwerpen. Het werkt ook goed als je snel veel onderdelen moet maken.
Dieptrekken kan complexere 3D-vormen maken. Deze onderdelen zijn diep, rond of doosvormig. De wanden zijn verticaal en de bodem is gesloten. Zo worden bijvoorbeeld gootstenen, blikken en brandstoftanks gemaakt. Dieptrekken kan gladde, naadloze onderdelen maken. Het is handig als sterkte en vorm beide nodig zijn.
3- Materiaalvereisten
Plaatstempelen werkt met vele soorten metalen. Het kan zelfs gebruikt worden op hardere materialen zoals roestvrij staal. In sommige gevallen werkt het ook met niet-metalen platen. Omdat de vormverandering klein is, hoeft het metaal niet veel uit te rekken. Dat betekent dat het niet erg zacht of flexibel hoeft te zijn. Stempelen kan met dikkere of dunnere platen, afhankelijk van het onderdeel.
Dieptrekken is anders. Hiervoor zijn metalen nodig die kunnen rekken zonder te breken. Dit worden kneedbare materialen genoemd. Voorbeelden zijn aluminium, koper, messing en staal met een laag koolstofgehalte. Het metaal moet buigen en soepel in de matrijs vloeien. Als het te hard of te broos is, kan het scheuren of rimpelen.
4- Ontwerpen van gereedschappen en matrijzen
Dieptrekken en stansen zijn allebei essentiële processen in fabricage van metalen platen. Stempelen maakt gebruik van eenvoudiger gereedschap. De stempels en ponsen gaan niet erg diep. Daardoor zijn ze eenvoudiger te maken. Hierdoor is stempelgereedschap goedkoper en sneller te maken. Ze zijn ook gemakkelijker te repareren of te vervangen. Voor veel basisonderdelen kan hetzelfde gereedschap herhaaldelijk gebruikt worden.
Dieptrekgereedschap is ingewikkelder. De matrijzen zijn dieper en hebben meer functies nodig. Dingen zoals trekkralen en gladde hoeken helpen het metaal onder controle te houden. Er worden smeerpaden toegevoegd om wrijving te verminderen. Soms worden druksystemen gebruikt om rimpels of scheuren te voorkomen. Er is meer planning nodig om de juiste vorm te krijgen zonder schade.
5- Smering en procesbeheersing
Bij het stempelen is smering meestal niet zo belangrijk. Soms wordt er helemaal geen smeermiddel gebruikt. De gereedschappen hebben geen speciale coating nodig. Omdat het metaal niet veel beweegt, is er minder wrijving en minder hitte. Dit maakt het proces sneller en gemakkelijker. Stempelpersen kunnen snel draaien zonder veel problemen. De instelling is eenvoudig en je hoeft het niet vaak te controleren.
Dieptrekken is anders. Het heeft een goede smering nodig om goed te werken. Het metaal beweegt langs de matrijswanden en kan eraan blijven plakken. Als de smering slecht is, kan de plaat scheuren of krassen. Er worden vaak speciale oliën of coatings gebruikt om dit tegen te gaan. Dieptrekken vereist ook zorgvuldige controle. De kracht die het metaal vasthoudt moet precies goed zijn. Als deze te sterk of te zwak is, kan het onderdeel rimpelen of barsten.
6- Productiesnelheid en efficiëntie
Stempelen is een snel proces. Het kan veel onderdelen per minuut maken, soms zelfs honderden. Dit maakt het zeer geschikt voor grote productieruns. Het is ook goedkoper omdat het tijd bespaart en eenvoudig gereedschap gebruikt. Stempelpersen kunnen de hele dag doorwerken met weinig onderbrekingen. Dit houdt de kosten laag en de productie hoog. Veel fabrieken gebruiken stempelen als ze duizenden van hetzelfde onderdeel nodig hebben.
Dieptrekken is langzamer. De pers moet dieper en voorzichtiger bewegen. Dit vertraagt de hele cyclus. Dieptrekken heeft ook meer stappen nodig voor complexe onderdelen. Sommige onderdelen hebben meerdere stappen nodig om de uiteindelijke vorm te bereiken. Zelfs met machines en robots is het nog steeds langzamer dan stansen. Maar het is de enige manier om diepe, sterke vormen uit één stuk te maken.
7- Deel Sterkte en Integriteit
Gestanste onderdelen hebben meestal overal dezelfde dikte. Ze zijn redelijk nauwkeurig gevormd. Bochten en hoeken kunnen echter zwakke plekken worden. Deze gebieden kunnen spanning opvangen en na verloop van tijd barsten. Om het onderdeel sterker te maken, kunnen extra stappen zoals flenzen of lassen nodig zijn.
Diepgetrokken onderdelen zijn sterker omdat ze gemaakt zijn uit één glad stuk metaal. De wanden zijn doorlopend, zonder naden of verbindingen. Hierdoor is het onderdeel sterker en duurzamer. Als het metaal uitrekt, wordt het ook een beetje harder. Dit heet werkharding en het kan sommige delen nog sterker maken. Diepgetrokken onderdelen zullen minder snel breken of buigen onder druk.
8- Meerfasige vereisten
Stempelen is meestal snel en eenvoudig. Veel onderdelen kunnen in slechts één of twee stappen worden gemaakt. Een gereedschap dat een progressieve matrijs wordt genoemd, kan in één keer blank maken, buigen en ponsen. Dit betekent dat het metaal snel door de pers gaat en dat elke stap direct na de andere gebeurt. Dit bespaart tijd en maakt het proces overzichtelijk. Voor de meeste vlakke of ondiepe onderdelen is niet meer nodig dan dit.
Dieptetekenen is complexer. Voor het maken van diepe of lastige vormen zijn vaak veel stappen nodig. Het metaal moet misschien door verschillende matrijzen om de uiteindelijke vorm te bereiken. Soms wordt het metaal hard of broos tijdens het proces. Als dat gebeurt, moet het verwarmd worden om het weer zacht te maken. Dit heet gloeien. Het helpt het metaal meer uit te rekken zonder te breken.
Veelgestelde vragen
Wat zijn de nadelen van dieptrekken?
Zoals ik hierboven al zei, gaat dieptrekken gepaard met het uitrekken van materiaal. Hierdoor neemt de kans op barsten, scheuren en kreuken toe. Dit proces is complexer en vereist een operator met de juiste expertise en vaardigheden. Bovendien is de snelheid laag en heb je duur gereedschap nodig, wat nog een nadeel is.
Wat zijn de nadelen van stempelen?
Dit proces is ideaal als je met vlakke metalen platen werkt. Hun prestaties kunnen echter afnemen wanneer je met hardere en sterkere materialen moet werken. Hun gereedschap slijt ook sneller. De ponsen, persen en matrijzen hebben te maken met een constante belasting en druk. Ze kunnen dus slijtage vertonen en hebben regelmatig onderhoud nodig.
Wat is beter, dieptrekken of stempelen?
Beide technieken voegen unieke waarde toe. Dieptrekken is de beste optie als je een holle structuur in onderdelen moet maken. Het is echter duur en trager, waardoor stempelen een kans krijgt. De stempelpers is sneller en ideaal bij gebruik van vlakke platen. Dit proces kan met precisie diepe holtes creëren.
Conclusie
Vraag je je nog steeds af of je moet kiezen voor stempelen of dieptrekken? Het keuzeproces kan verwarrend zijn, vooral als je een beginner bent. Je kunt het dieptrekproces het beste kiezen als je een holle of cilindrische structuur wilt. De diepte van deze holle structuur zal groter zijn dan de diameter van de onderdelen.
Dit proces is duur en trager, maar het kan helpen om een specifieke rol te vervullen. Aan de andere kant kun je ook voor stansen kiezen als je alleen een holte op het werkstuk wilt maken. Dit proces is goedkoop, sneller en kan werken met een breed scala aan materialen. Ik raad aan om eerst te begrijpen wat je nodig hebt voordat je een definitieve keuze maakt tussen stansen en dieptrekken.