
El conformado de chapas metálicas es una parte esencial de la fabricación de muchos productos. Desde piezas de automóvil hasta utensilios de cocina y electrónica, dar forma correctamente a las chapas metálicas es muy importante. Dos métodos populares son la embutición profunda y el estampado. Al principio, pueden parecer iguales porque ambos dan forma a la chapa por presión. Pero se utilizan para cosas distintas. En este artículo se explican las principales diferencias entre embutición profunda y estampación en chapas metálicas.
Visión general de la embutición profunda y la estampación

Antes de hablar de sus diferencias, entendamos primero los fundamentos de estas técnicas de conformado.
La embutición profunda y la estampación de chapas difieren principalmente en la forma y el modo en que se deforma el metal. También utilizan herramientas y materiales diferentes. La embutición profunda es un tipo de embutición de chapas metálicas que permite fabricar piezas profundas y huecas. Por otro lado, el estampado utiliza el corte o el doblado con menos flujo de metal.
Ambos métodos son populares en el sector de la fabricación de metales. El proceso de embutición profunda ayuda a crear una cavidad más profunda en una chapa o material metálico. La profundidad de esta cavidad o estructura hueca es superior al diámetro de las piezas. En el artículo anterior tratamos todo lo relativo a la proceso de embutición profunda y el fundamentos de la estampación de chapa metálica.
Recuerde que esta técnica requiere cierta pericia y habilidad por parte del operario. La razón es que la embutición profunda estira el metal. Como resultado, se crea una estructura hueca. Estirar el metal puede provocar arrugas o desgarros. Por eso, se necesita más control para realizar el trabajo. La estampación incluye múltiples operaciones, como el troquelado, el doblado, el punzonado, etc.
En la estampación, un punzón específico presiona la pieza (chapa metálica) contra la matriz. Debido a la presión del punzón, el material se presiona contra la matriz y se introduce en la cavidad. El proceso de estampación se utiliza ampliamente en diferentes industrias. Entre ellas se encuentran la aeroespacial, la automovilística y un largo etcétera. Ambas técnicas ofrecen propuestas de valor únicas.
Diferencias entre embutición profunda y estampación
En la sección anterior, he mencionado una descripción básica de estas técnicas de conformado. Sin embargo, hay muchas diferencias entre estampación de chapa y la embutición profunda. Debes entenderlos para decidir cuál de estos métodos es el más adecuado para ti.. He aquí las principales diferencias que le ayudarán a comprender sus capacidades
1- Flujo de material y profundidad de moldeo
En la estampación, la chapa sólo cambia de forma en la superficie. Permanece plana en su mayor parte, con ligeras curvas o cortes. El metal no se mueve mucho durante el proceso. Por eso, el estampado es rápido y funciona bien para piezas de poca profundidad. Artículos como tapas metálicas, soportes o cubiertas suelen fabricarse de este modo.
Por otro lado, dibujo profundo es muy diferente. La chapa tiene que estirarse mucho. Entra en una matriz y forma el punzón. El metal se mueve hacia abajo y alrededor de los lados. Esto permite crear formas huecas, como latas o depósitos de combustible. La profundidad puede ser de unos pocos milímetros o de varios centímetros.
2- Geometría de los productos finales
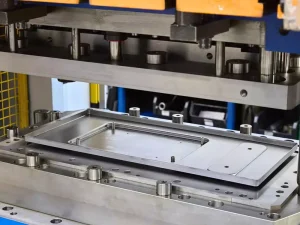
El estampado es mejor para formas planas o de perfil bajo. Se trata de piezas que en su mayoría son 2D o ligeramente 3D. Ejemplos típicos son los soportes y las pequeñas cubiertas metálicas. Las formas suelen ser planas, con curvas o agujeros sencillos. El estampado no puede hacer piezas profundas o huecas. Por eso se utiliza para diseños sencillos. También funciona bien cuando hay que hacer muchas piezas rápidamente.
La embutición profunda permite crear formas 3D más complejas. Estas piezas son profundas, redondas o en forma de caja. Las paredes son verticales y el fondo está cerrado. Así es como se fabrican artículos como fregaderos de cocina, latas y depósitos de combustible. La embutición profunda permite crear piezas lisas y sin juntas. Es útil cuando se necesita resistencia y forma a la vez.
3- Requisitos materiales
La estampación de chapa metálica funciona con muchos tipos de metales. Incluso puede utilizarse en materiales más duros, como el acero inoxidable. En algunos casos, también funciona con chapas no metálicas. Como el cambio de forma es pequeño, el metal no necesita estirarse mucho. Eso significa que no tiene que ser muy blando o flexible. El estampado puede utilizar chapas más gruesas o más finas en función de la pieza.
La embutición profunda es diferente. Necesita metales que puedan estirarse sin romperse. Son los llamados materiales dúctiles. Algunos ejemplos son el aluminio, el cobre, el latón y el acero bajo en carbono. El metal debe doblarse y fluir suavemente dentro de la matriz. Si es demasiado duro o quebradizo, puede desgarrarse o arrugarse.
4- Diseño de herramientas y matrices
Tanto la embutición profunda como la estampación son procesos esenciales en fabricación de chapa metálica. El estampado utiliza herramientas más sencillas. Las matrices y los punzones no son muy profundos. Por eso son más fáciles de fabricar. Esto hace que las herramientas de estampación sean más baratas y rápidas de fabricar. También son más fáciles de reparar o sustituir. Para muchas piezas básicas, la misma herramienta puede utilizarse repetidamente.
Las herramientas de embutición profunda son más complicadas. Las matrices son más profundas y necesitan más características. Elementos como los cordones de embutición y las esquinas lisas ayudan a controlar el metal. Se añaden vías de lubricación para reducir la fricción. A veces se utilizan sistemas de presión para evitar arrugas o grietas. Se necesita más planificación para conseguir la forma correcta sin dañarla.
5- Lubricación y control de procesos
En estampación, la lubricación no suele ser muy importante. A veces, no se utiliza ningún lubricante. Las herramientas no necesitan recubrimientos especiales. Como el metal no se mueve mucho, hay menos rozamiento y menos calor. Esto hace que el proceso sea más rápido y sencillo. Las prensas de estampación pueden funcionar rápidamente sin muchos problemas. La configuración es sencilla y no es necesario comprobarla a menudo.
La embutición profunda es diferente. Necesita una buena lubricación para funcionar bien. El metal se desplaza por las paredes de la matriz y puede pegarse a ellas. Si la lubricación es deficiente, la chapa puede rasgarse o rayarse. Para evitarlo, se suelen utilizar aceites o recubrimientos especiales. La embutición profunda también requiere un control cuidadoso. La fuerza que sujeta el metal debe ser la adecuada. Si es demasiado fuerte o demasiado débil, la pieza puede arrugarse o agrietarse.
6- Velocidad y eficacia de la producción
El estampado es un proceso rápido. Puede fabricar muchas piezas por minuto, a veces incluso cientos. Por eso es ideal para grandes series de producción. También es más barato porque ahorra tiempo y utiliza herramientas sencillas. Las prensas de estampación pueden funcionar todo el día sin apenas paradas. Esto ayuda a mantener los costes bajos y la producción alta. Muchas fábricas recurren a la estampación cuando necesitan miles de piezas iguales.
La embutición profunda es más lenta. La prensa tiene que moverse a mayor profundidad y con más cuidado. Esto ralentiza todo el ciclo. Además, la embutición profunda requiere más pasos para las piezas complejas. Algunas piezas pueden requerir varias etapas para alcanzar la forma final. Incluso con máquinas y robots, sigue siendo más lenta que la estampación. Pero es la única manera de hacer formas profundas y resistentes en una sola pieza.
7- Resistencia e integridad de las piezas
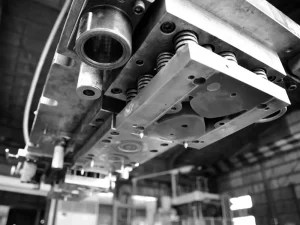
Las piezas estampadas suelen tener el mismo grosor. Se moldean con una precisión razonable. Sin embargo, las curvas y esquinas pueden convertirse en puntos débiles. Estas zonas pueden acumular tensiones y agrietarse con el tiempo. Para que la pieza sea más resistente, pueden ser necesarios pasos adicionales como el rebordeado o la soldadura.
Las piezas embutidas son más resistentes porque están hechas de una sola pieza lisa de metal. Las paredes son continuas, sin juntas ni uniones. Esto confiere a la pieza mayor resistencia y durabilidad. A medida que el metal se estira, también se endurece un poco. Esto se denomina endurecimiento por deformación y puede hacer que algunas zonas sean aún más resistentes. Las piezas embutidas tienen menos probabilidades de romperse o doblarse bajo presión.
8- Requisitos multietapa
El estampado suele ser rápido y sencillo. Muchas piezas pueden fabricarse en uno o dos pasos. Una herramienta denominada matriz progresiva puede realizar el troquelado, el doblado y el punzonado de una sola vez. Esto significa que el metal se desplaza rápidamente por la prensa y que cada paso se realiza inmediatamente después del otro. Esto ahorra tiempo y facilita la gestión del proceso. La mayoría de las piezas planas o poco profundas no necesitan más que esto.
El dibujo profundo es más complejo. Hacer formas profundas o complicadas suele requerir muchos pasos. Es posible que el metal tenga que pasar por varias matrices para alcanzar la forma final. A veces, el metal se endurece o se vuelve quebradizo durante el proceso. Cuando esto ocurre, hay que calentarlo para ablandarlo de nuevo. Esto se llama recocido. Ayuda a que el metal se estire más sin romperse.
Preguntas frecuentes
¿Cuáles son las desventajas de la embutición profunda?
Como he dicho antes, la embutición profunda implica el estiramiento del material. Debido a ello, aumentan las posibilidades de que se produzcan grietas, desgarros y arrugas. Este proceso es más complejo y requiere un operario con los conocimientos y habilidades adecuados. Además, su velocidad también es lenta y necesita una herramienta cara, lo que supone otro inconveniente.
¿Cuáles son las desventajas de la estampación?
Este proceso es ideal cuando se trabaja con chapas planas. Sin embargo, su rendimiento puede bajar cuando hay que trabajar con materiales más duros y resistentes. Sus herramientas también se desgastan más rápidamente. Los punzones, las prensas y las matrices experimentan cargas y presiones constantes. Por tanto, pueden sufrir desgaste y requerir un mantenimiento regular.
¿Qué es mejor, la embutición profunda o el estampado?
Ambas técnicas aportan un valor añadido único. La embutición profunda es la mejor opción cuando se necesita crear una estructura hueca en piezas. Sin embargo, es cara y más lenta, lo que da una oportunidad a la estampación. La prensa de estampación es más rápida e ideal cuando se utiliza con chapas planas. Este proceso puede crear cavidades profundas con precisión.
Conclusión
¿Todavía se pregunta si debe elegir el estampado o la embutición? El proceso de selección puede confundirle, sobre todo si es un novato. Debe elegir el proceso de embutición profunda si desea una estructura hueca o cilíndrica. La profundidad de esta estructura hueca será mayor que el diámetro de las piezas.
Este proceso es caro y más lento, pero puede ayudar a completar una función específica. Por otro lado, puede optar por el estampado si sólo desea crear una cavidad en la pieza. Este proceso es barato, más rápido y puede trabajar con una amplia gama de materiales. Le recomiendo que entienda primero sus necesidades antes de hacer una elección final entre estampación y embutición profunda.