
A conformação de chapas metálicas é uma parte essencial da fabricação de muitos produtos. De peças de automóveis a utensílios de cozinha e eletrônicos, é muito importante moldar corretamente as chapas de metal. Dois métodos populares são a estampagem e o desenho profundo. A princípio, eles podem parecer iguais, pois ambos dão forma à chapa metálica. Mas eles são usados para coisas diferentes. Este artigo explicará as principais diferenças entre estampagem profunda e estampagem de chapas metálicas.
Visão geral da estampagem profunda e da estamparia

Antes de discutir suas diferenças, vamos primeiro entender os conceitos básicos dessas técnicas de formação.
A estampagem profunda e a estampagem em chapas metálicas diferem principalmente na forma e no modo como o metal é deformado. Eles também usam ferramentas e materiais diferentes. A repuxo profundo é um tipo de repuxo de chapas metálicas que produz peças profundas e ocas. Por outro lado, a estampagem usa corte ou dobra com menos fluxo de metal.
Esses dois métodos são populares no setor de fabricação de metais. O processo de estampagem profunda ajuda a criar uma cavidade mais profunda em uma chapa ou material de metal. A profundidade dessa cavidade ou estrutura oca é maior do que o diâmetro das peças. No artigo anterior, discutimos tudo sobre o processo de processo de estampagem profunda e o Noções básicas de estampagem de chapas metálicas.
Lembre-se de que essa técnica exige certa experiência e habilidade do operador. O motivo é que a estampagem profunda estica o metal. Como resultado, a estrutura oca é criada. O estiramento do metal pode causar rugas ou rasgos. Portanto, é necessário mais controle para realizar o trabalho. A estampagem inclui várias operações, inclusive corte, dobra, puncionamento e assim por diante.
Na estampagem, um punção dedicado pressiona a peça de trabalho (folha de metal) contra a matriz. Devido à pressão do punção, o material é pressionado contra a matriz e puxado para dentro da cavidade. O processo de estampagem é amplamente utilizado em diferentes setores. Entre eles estão o aeroespacial, o automobilístico e assim por diante. Ambas as técnicas oferecem propostas de valor exclusivas.
Diferenças entre trefilação profunda de metais e estampagem
Na seção acima, mencionei uma visão geral básica dessas técnicas de formação. Entretanto, há muitas diferenças entre estampagem de chapas metálicas e desenho profundo. Você precisa entendê-los para decidir qual desses métodos é mais adequado para você. Aqui estão as principais diferenças que o ajudarão a entender seus recursos
1- Fluxo de material e profundidade de formação
Na estampagem, a chapa metálica muda de forma apenas na superfície. Ela permanece praticamente plana, com pequenas dobras ou cortes. O metal não se move muito durante o processo. Por esse motivo, a estampagem é rápida e funciona bem para peças com pouca profundidade. Itens como tampas, suportes ou coberturas de metal geralmente são feitos dessa forma.
Por outro lado, desenho profundo é muito diferente. A chapa de metal precisa se esticar muito. Ela flui para dentro de uma matriz e forma o formato do punção. O metal se move para baixo e para os lados. Isso permite a criação de formas ocas, como latas ou tanques de combustível. A profundidade pode ser de apenas alguns milímetros ou de várias polegadas.
2- Geometria dos produtos finais
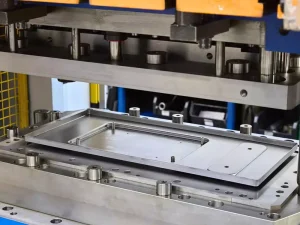
A estampagem é melhor para formas planas ou de baixo perfil. São peças que são, em sua maioria, 2D ou ligeiramente 3D. Exemplos típicos são suportes e pequenas tampas de metal. As formas geralmente são planas, com curvas ou furos simples. A estampagem não pode produzir peças profundas ou ocas. É por isso que ela é usada para projetos simples. Ela também funciona bem quando você precisa produzir muitas peças rapidamente.
O desenho profundo pode criar formas 3D mais complexas. Essas peças são profundas, redondas ou semelhantes a caixas. As paredes são verticais e a parte inferior é fechada. É assim que são feitos itens como pias de cozinha, latas e tanques de combustível. O desenho profundo pode criar peças suaves e sem emendas. É útil quando a resistência e a forma são necessárias.
3- Requisitos de material
A estampagem de chapas metálicas funciona com muitos tipos de metais. Pode até ser usada em materiais mais duros, como aço inoxidável. Em alguns casos, ela também funciona com chapas não metálicas. Como a mudança de forma é pequena, o metal não precisa se esticar muito. Isso significa que ele não precisa ser muito macio ou flexível. A estampagem pode usar chapas mais grossas ou mais finas, dependendo da peça.
A estampagem profunda é diferente. Ele precisa de metais que possam se esticar sem quebrar. Esses são chamados de materiais dúcteis. Os exemplos incluem alumínio, cobre, latão e aço com baixo teor de carbono. O metal deve se dobrar e fluir suavemente na matriz. Se for muito duro ou quebradiço, pode rasgar ou enrugar.
4- Projeto de ferramentas e matrizes
Tanto a estampagem quanto a repuxo são processos essenciais na fabricação de chapas metálicas. A estamparia usa ferramentas mais simples. As matrizes e os punções não são muito profundos. Por esse motivo, são mais fáceis de fabricar. Isso torna as ferramentas de estampagem mais baratas e rápidas de construir. Elas também são mais fáceis de consertar ou substituir. Para muitas peças básicas, a mesma ferramenta pode ser usada repetidamente.
As ferramentas de repuxo profundo são mais complicadas. As matrizes são mais profundas e precisam de mais recursos. Elementos como cordões de tração e cantos suaves ajudam a controlar o metal. Caminhos de lubrificação são adicionados para reduzir o atrito. Às vezes, são usados sistemas de pressão para evitar rugas ou rachaduras. É necessário mais planejamento para obter a forma correta sem danos.
5- Lubrificação e controle de processos
Na estampagem, a lubrificação geralmente não é muito importante. Às vezes, não é usado nenhum lubrificante. As ferramentas não precisam de revestimentos especiais. Como o metal não se move muito, há menos atrito e menos calor. Isso torna o processo mais rápido e fácil. As prensas de estamparia podem funcionar rapidamente sem muitos problemas. A configuração é simples e você não precisa verificá-la com frequência.
O desenho profundo é diferente. Ele precisa de uma boa lubrificação para funcionar bem. O metal se move ao longo das paredes da matriz e pode grudar nelas. Se a lubrificação for ruim, a chapa pode rasgar ou ser arranhada. Óleos ou revestimentos especiais costumam ser usados para impedir isso. A estampagem profunda também precisa de um controle cuidadoso. A força que segura o metal deve ser a correta. Se for muito forte ou muito fraca, a peça pode se enrugar ou rachar.
6- Velocidade e eficiência da produção
A estampagem é um processo rápido. Ele pode produzir muitas peças a cada minuto - às vezes até centenas. Isso o torna excelente para grandes séries de produção. Também é mais barato porque economiza tempo e usa ferramentas simples. As prensas de estampagem podem funcionar o dia inteiro com poucas paradas. Isso ajuda a manter os custos baixos e a produção alta. Muitas fábricas usam a estampagem quando precisam de milhares da mesma peça.
O desenho profundo é mais lento. A prensa precisa se mover mais profundamente e com mais cuidado. Isso torna o ciclo inteiro mais lento. Além disso, a estampagem profunda precisa de mais etapas para peças complexas. Algumas peças podem exigir vários estágios para atingir a forma final. Mesmo com máquinas e robôs, ele ainda é mais lento do que a estampagem. Mas é a única maneira de criar formas profundas e fortes em uma única peça.
7- Força e integridade da peça
As peças estampadas geralmente têm a mesma espessura em toda a extensão. Elas são moldadas com razoável precisão. Entretanto, as curvas e os cantos podem se tornar pontos fracos. Essas áreas podem acumular estresse e rachar com o tempo. Para tornar a peça mais resistente, podem ser necessárias etapas adicionais, como flangeamento ou soldagem.
As peças de repuxo profundo são mais resistentes porque são feitas de uma única peça lisa de metal. As paredes são contínuas, sem emendas ou juntas. Isso proporciona maior resistência e durabilidade à peça. À medida que o metal se estica, ele também endurece um pouco. Isso é chamado de endurecimento por trabalho e pode tornar algumas áreas ainda mais fortes. As peças de repuxo profundo têm menos probabilidade de quebrar ou dobrar sob pressão.
8- Requisitos de vários estágios
A estampagem geralmente é rápida e simples. Muitas peças podem ser fabricadas em apenas uma ou duas etapas. Uma ferramenta chamada de matriz progressiva pode fazer o corte, a dobra e o puncionamento de uma só vez. Isso significa que o metal passa rapidamente pela prensa e cada etapa acontece logo após a outra. Isso economiza tempo e facilita o gerenciamento do processo. A maioria das peças planas ou rasas não precisa de mais do que isso.
O desenho profundo é mais complexo. A criação de formas profundas ou complicadas geralmente requer muitas etapas. O metal pode precisar passar por várias matrizes para atingir a forma final. Às vezes, o metal se torna duro ou quebradiço durante o processo. Quando isso acontece, ele precisa ser aquecido para amolecer novamente. Isso é chamado de recozimento. Ele ajuda o metal a se esticar mais sem quebrar.
Perguntas frequentes
Quais são as desvantagens da extração profunda?
Como eu disse acima, o desenho profundo envolve o estiramento do material. Por isso, as chances de rachaduras, rasgos e rugas aumentam. Esse processo é mais complexo e precisa de um operador com conhecimentos e habilidades adequados. Além disso, sua velocidade também é lenta e precisa de uma ferramenta cara, o que é outra desvantagem.
Quais são as desvantagens da estampagem?
Esse processo é ideal quando se está trabalhando com chapas de metal planas. No entanto, seu desempenho pode diminuir quando você precisa trabalhar com materiais mais duros e resistentes. Suas ferramentas também se desgastam mais rapidamente. Os punções, as prensas e as cargas da face da matriz sofrem cargas e pressões consistentes. Portanto, eles podem sofrer desgaste e exigir manutenção regular.
O que é melhor, desenho profundo ou estampagem?
Ambas as técnicas agregam valor exclusivo. A estampagem profunda é a melhor opção quando você precisa criar uma estrutura oca em peças. No entanto, ela é cara e mais lenta, o que dá uma oportunidade à estampagem. A prensa de estampagem é mais rápida e ideal quando usada com chapas planas. Esse processo pode criar cavidades profundas com precisão.
Conclusão
Você ainda está em dúvida se deve optar por estamparia ou desenho profundo? Bem, o processo de seleção pode confundi-lo, especialmente se você for um novato. Você deve escolher o processo de estampagem profunda se quiser uma estrutura oca ou cilíndrica. A profundidade dessa estrutura oca será maior do que o diâmetro das peças.
Esse processo é caro e mais lento, mas pode ajudar a cumprir uma função específica. Por outro lado, você pode escolher a estampagem se quiser apenas criar uma cavidade na peça de trabalho. Esse processo é barato, mais rápido e pode funcionar com uma grande variedade de materiais. Recomendo que você entenda suas necessidades antes de fazer uma escolha final entre estampagem e estampagem profunda.