
La formatura della lamiera è una parte essenziale della realizzazione di molti prodotti. Dalle parti di automobili agli utensili da cucina e all'elettronica, la corretta formatura delle lamiere è molto importante. Due metodi popolari sono l'imbutitura e lo stampaggio. In un primo momento potrebbero sembrare uguali, perché entrambi stampano la lamiera per darle forma. Ma sono usati per cose diverse. Questo articolo spiega le principali differenze tra imbutitura e stampaggio di lamiere.
Panoramica dell'imbutitura e dello stampaggio

Prima di parlare delle loro differenze, cerchiamo di capire le basi di queste tecniche di formatura.
L'imbutitura e lo stampaggio di lamiere differiscono principalmente per la forma e il modo in cui il metallo viene deformato. Inoltre, utilizzano strumenti e materiali diversi. L'imbutitura profonda è un tipo di imbutitura di lamiere che produce parti profonde e cave. D'altra parte, lo stampaggio utilizza il taglio o la piegatura con una minore quantità di metallo.
Entrambi questi metodi sono molto diffusi nel settore della fabbricazione dei metalli. Il processo di imbutitura profonda consente di creare una cavità più profonda in una lastra o in un materiale metallico. La profondità di questa cavità o struttura cava è superiore al diametro dei pezzi. Nell'articolo precedente, abbiamo discusso tutto ciò che riguarda il processo di processo di imbutitura e il nozioni di base sullo stampaggio di lamiere.
Ricordiamo che questa tecnica richiede una certa competenza e abilità da parte dell'operatore. Il motivo è che l'imbutitura profonda allunga il metallo. Di conseguenza, si crea una struttura cava. L'allungamento del metallo può portare a rughe o strappi. Pertanto, è necessario un maggiore controllo per portare a termine il lavoro. Lo stampaggio comprende diverse operazioni, tra cui tranciatura, piegatura, punzonatura e così via.
Nella tranciatura, un punzone dedicato preme il pezzo (lamiera) contro lo stampo. A causa della pressione esercitata dal punzone, il materiale viene premuto contro lo stampo e aspirato nella cavità. Il processo di stampaggio è ampiamente utilizzato in diversi settori industriali. Tra questi, l'aerospaziale, l'automobilistico e altri ancora. Entrambe le tecniche offrono proposte di valore uniche.
Differenze tra imbutitura e stampaggio
Nella sezione precedente ho fornito una panoramica di base di queste tecniche di formatura. Tuttavia, ci sono molte differenze tra stampaggio di lamiere e il disegno profondo. È necessario comprenderli per decidere quale di questi metodi è più adatto a voi. Ecco le principali differenze che vi aiuteranno a capire le loro capacità
1- Flusso di materiale e profondità di formatura
Nello stampaggio, la lamiera cambia forma solo in superficie. Rimane per lo più piatta, con lievi curve o tagli. Il metallo non si muove molto durante il processo. Per questo motivo, lo stampaggio è veloce e funziona bene per i pezzi a bassa profondità. In questo modo si realizzano spesso oggetti come coperchi, staffe o coperture in metallo.
D'altra parte, disegno profondo è molto diverso. La lamiera deve allungarsi molto. Entra in uno stampo e forma la forma del punzone. Il metallo si muove sia verso il basso che intorno ai lati. Ciò consente di creare forme cave come lattine o serbatoi di carburante. La profondità può essere di pochi millimetri o di diversi centimetri.
2- Geometria dei prodotti finali
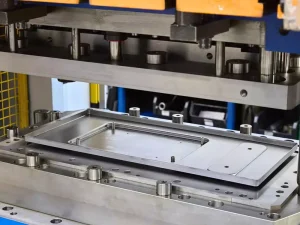
Lo stampaggio è ideale per le forme piatte o a basso profilo. Si tratta di pezzi per lo più in 2D o leggermente in 3D. Esempi tipici sono le staffe e le piccole coperture metalliche. Le forme sono solitamente piatte, con curve semplici o fori. Lo stampaggio non può produrre pezzi profondi o cavi. Per questo motivo viene utilizzata per progetti semplici. Funziona bene anche quando è necessario realizzare molti pezzi in tempi brevi.
Il disegno profondo può creare forme 3D più complesse. Queste parti sono profonde, rotonde o simili a scatole. Le pareti sono verticali e il fondo è chiuso. È così che vengono realizzati oggetti come lavelli da cucina, lattine e serbatoi di carburante. L'imbutitura profonda può creare pezzi lisci e senza giunture. È utile quando sono necessarie sia la resistenza che la forma.
3- Requisiti del materiale
Lo stampaggio di lamiere funziona con molti tipi di metalli. Può essere utilizzata anche su materiali più duri, come l'acciaio inossidabile. In alcuni casi, funziona anche con lamiere non metalliche. Poiché la modifica della forma è minima, il metallo non deve allungarsi molto. Ciò significa che non deve essere molto morbido o flessibile. La tranciatura può utilizzare lamiere più o meno spesse a seconda del pezzo.
L'imbutitura è diversa. Richiede metalli che possono allungarsi senza rompersi. Questi sono chiamati materiali duttili. Ne sono un esempio l'alluminio, il rame, l'ottone e l'acciaio a basso tenore di carbonio. Il metallo deve piegarsi e scorrere dolcemente nella matrice. Se è troppo duro o fragile, può lacerarsi o raggrinzirsi.
4- Progettazione di utensili e stampi
Sia l'imbutitura che lo stampaggio sono processi essenziali nella fabbricazione di lamiere. La timbratura utilizza strumenti più semplici. Le fustelle e i punzoni non vanno molto in profondità. Per questo motivo, sono più facili da realizzare. Questo rende gli strumenti di stampaggio più economici e veloci da costruire. Sono anche più facili da riparare o sostituire. Per molti pezzi di base, lo stesso utensile può essere utilizzato più volte.
Gli strumenti per l'imbutitura profonda sono più complicati. Le matrici sono più profonde e necessitano di più caratteristiche. Elementi come i cordoni di trafilatura e gli angoli lisci aiutano a controllare il metallo. Vengono aggiunti percorsi di lubrificazione per ridurre l'attrito. A volte si utilizzano sistemi di pressione per evitare grinze o crepe. È necessaria una maggiore pianificazione per ottenere la forma giusta senza danni.
5- Lubrificazione e controllo di processo
Nella tranciatura, la lubrificazione di solito non è molto importante. A volte non viene utilizzato alcun lubrificante. Gli utensili non hanno bisogno di rivestimenti speciali. Poiché il metallo si muove poco, lo sfregamento e il calore sono minori. Questo rende il processo più veloce e più facile. Le presse per lo stampaggio possono funzionare rapidamente senza molti problemi. L'impostazione è semplice e non è necessario controllarla spesso.
L'imbutitura è diversa. Per funzionare bene ha bisogno di una buona lubrificazione. Il metallo si muove lungo le pareti dello stampo e può attaccarsi ad esse. Se la lubrificazione è scarsa, il foglio potrebbe strapparsi o graffiarsi. Spesso si utilizzano oli o rivestimenti speciali per evitare che ciò accada. L'imbutitura profonda richiede anche un controllo accurato. La forza che trattiene il metallo deve essere giusta. Se è troppo forte o troppo debole, il pezzo può raggrinzirsi o incrinarsi.
6- Velocità ed efficienza di produzione
Lo stampaggio è un processo veloce. Può produrre molti pezzi al minuto, a volte anche centinaia. Questo lo rende ideale per le grandi produzioni. È anche più economico perché consente di risparmiare tempo e di utilizzare strumenti semplici. Le presse per lo stampaggio possono funzionare tutto il giorno con poche interruzioni. Ciò contribuisce a mantenere bassi i costi e alta la produzione. Molte fabbriche utilizzano lo stampaggio quando hanno bisogno di migliaia di pezzi dello stesso tipo.
L'imbutitura profonda è più lenta. La pressa deve muoversi più in profondità e con maggiore attenzione. Questo rallenta l'intero ciclo. Inoltre, l'imbutitura profonda richiede più passaggi per i pezzi complessi. Alcuni pezzi possono richiedere diverse fasi per raggiungere la forma finale. Anche con l'ausilio di macchine e robot, l'imbutitura è comunque più lenta dello stampaggio. Ma è l'unico modo per realizzare forme profonde e resistenti in un unico pezzo.
7- Forza e integrità delle parti
I pezzi stampati hanno solitamente lo stesso spessore. Sono sagomati con ragionevole precisione. Tuttavia, le curve e gli angoli possono diventare punti deboli. Queste aree possono accumulare sollecitazioni e creparsi nel tempo. Per rendere il pezzo più resistente, potrebbero essere necessarie ulteriori fasi, come la flangiatura o la saldatura.
I pezzi imbutiti sono più resistenti perché sono ricavati da un unico pezzo di metallo liscio. Le pareti sono continue, senza cuciture o giunzioni. Ciò conferisce al pezzo una maggiore resistenza e durata. Quando il metallo si allunga, si indurisce anche un po'. Si tratta del cosiddetto indurimento da lavoro, che può rendere alcune aree ancora più resistenti. I pezzi imbutiti hanno meno probabilità di rompersi o piegarsi sotto pressione.
8- Requisiti multi-stadio
La timbratura è generalmente rapida e semplice. Molti pezzi possono essere realizzati in una o due fasi. Uno strumento chiamato stampo progressivo può eseguire la tranciatura, la piegatura e la punzonatura in un'unica operazione. Ciò significa che il metallo passa rapidamente attraverso la pressa e ogni fase avviene subito dopo l'altra. In questo modo si risparmia tempo e si facilita la gestione del processo. La maggior parte dei pezzi piatti o poco profondi non ha bisogno di altro.
Il disegno profondo è più complesso. La realizzazione di forme profonde o complesse richiede spesso molti passaggi. Il metallo potrebbe dover passare attraverso diversi stampi per raggiungere la forma finale. A volte il metallo diventa duro o fragile durante il processo. In questo caso, è necessario riscaldarlo per ammorbidirlo di nuovo. Questa operazione si chiama ricottura. In questo modo il metallo si allunga maggiormente senza rompersi.
Domande frequenti
Quali sono gli svantaggi dell'imbutitura?
Come ho detto sopra, l'imbutitura profonda comporta l'allungamento del materiale. Per questo motivo, aumentano le possibilità di crepe, strappi e grinze. Questo processo è più complesso e richiede un operatore con competenze e abilità adeguate. Inoltre, la sua velocità è lenta e richiede uno strumento costoso, il che rappresenta un ulteriore svantaggio.
Quali sono gli svantaggi della timbratura?
Questo processo è ideale quando si lavora con lamiere piatte. Tuttavia, le loro prestazioni possono diminuire quando è necessario lavorare su materiali più duri e resistenti. Inoltre, gli utensili si usurano più rapidamente. I punzoni, le presse e gli stampi sono sottoposti a carichi e pressioni costanti. Possono quindi subire usura e richiedere una manutenzione regolare.
Cosa è meglio, disegno profondo o stampaggio?
Entrambe le tecniche aggiungono un valore unico. L'imbutitura è l'opzione migliore quando è necessario creare una struttura cava nei pezzi. Tuttavia, è costosa e più lenta, il che offre un'opportunità alla tranciatura. La pressa per stampaggio è più veloce e ideale se utilizzata con fogli piatti. Questo processo può creare cavità profonde con precisione.
Conclusione
Vi state ancora chiedendo se scegliere lo stampaggio o il disegno profondo? Il processo di selezione può confondere, soprattutto se si è alle prime armi. Dovreste scegliere il processo di imbutitura profonda se desiderate una struttura cava o cilindrica. La profondità di questa struttura cava sarà maggiore del diametro dei pezzi.
Questo processo è costoso e più lento, ma può aiutare a completare un ruolo specifico. D'altra parte, si può scegliere la tranciatura se si vuole solo creare una cavità sul pezzo. Questo processo è poco costoso, più veloce e può funzionare con un'ampia gamma di materiali. Prima di fare una scelta definitiva tra lo stampaggio e l'imbutitura, vi consiglio di capire bene quali sono le vostre esigenze.