
Kan ik 100%-argon gebruiken voor MIG-lassen? Dat is de vraag die elke beginner zich stelt. Bij het MIG-lassen worden verschillende gassen gebruikt het lassen van plaatwerk processen. Deze beschermgassen spelen een cruciale rol bij het vervaardigen van sterke, duurzame en verontreinigingsvrije lasnaden.
Sommige daarvan zijn gasmengsels, terwijl andere zuivere gassen zijn. Argon wordt puur of gemengd met andere gassen gebruikt. Maar de vraag is: kun je 100% zuiver argongas gebruiken voor MIG-lassen? Het antwoord is zowel JA als NEE, afhankelijk van het type materiaal dat wordt gelast. In dit artikel wordt het gebruik van 100% argon bij MIG-lassen besproken.
Overzicht van MIG-lassen en beschermgassen

Voordat we ingaan op de hoofdvraag, gaan we eerst eens kijken wat beschermgassen en MIG-lassen precies zijn.
MIG-lassen is een veelgebruikte en eenvoudigere lasmethode. Hierbij wordt een elektrisch geladen metaaldraad gebruikt om een lasnaad op het metaaloppervlak te vormen. Bij deze methode wordt een doorlopende draadelektrode automatisch aangevoerd en in de lasverbinding gesmolten, waardoor een lasnaad ontstaat. Deze methode wordt gebruikt voor het lassen van een breed scala aan materialen, waaronder staal en aluminium.
Bij MIG-lassen wordt er beschermgas over de lasnaad aangebracht. Dit beschermgas is nuttig omdat het verontreiniging van het lasoppervlak voorkomt. Vergeet niet dat tijdens het lassen het metaal en de draad smelten en samensmelten. Als daarbij zuurstof of stikstof uit de lucht in het gesmolten lasbad terechtkomt, kan dit tot verontreiniging leiden.
De las kan verzwakken en breken door reacties met gassen, zoals zuurstof en stikstof. Daarom geeft de lasbrander beschermgas af rondom het lasbad (de lasplaats). Dit beschermgas bedekt het lasgebied en voorkomt dat die gassen de las bereiken. Hierdoor treedt er geen verontreiniging op en blijft de las intact.
Bij het lassen worden verschillende beschermgassen gebruikt. Hiertoe behoren onder meer argon en kooldioxide (CO₂), en zo zijn er nog veel meer. In sommige gevallen wordt ook een mengsel van argon en kooldioxide gebruikt. Argon is inert, waardoor reacties aan het lasoppervlak worden voorkomen. Simpel gezegd beschermt het beschermgas de pas gevormde las tegen verontreiniging.
Kan ik 100% Argon gebruiken voor MIG-lassen?
Ja, maar dat hangt af van het soort metaal dat gelast wordt. In sommige gevallen is het prima om 100%-argon (zuiver argon) te gebruiken, en zul je geen problemen ondervinden. Bij het lassen van aluminium en andere non-ferro materialen kunt u bijvoorbeeld zuiver argon gebruiken. Als u echter staal of soortgelijke metalen las, wordt het gebruik van 100%-argon afgeraden.
Waarom werkt 100%-argon niet op zacht staal of koolstofstaal? De reden is dat de boog onstabiel wordt, grote druipende klodders en enorme spatten veroorzaakt, en vrijwel geen inbranding geeft. Zuiver argon kan simpelweg geen goede kortsluitingsoverdracht op staal ondersteunen. Op aluminium en non-ferrometalen is zuiver argon echter perfect. Dat komt omdat het een soepele, stabiele sproei-overdracht en mooie, schone lasnaden oplevert.
Bij het lassen van staal mag u geen 100% argon als beschermgas gebruiken. Aluminium is een non-ferrometaal en heeft geen hoge temperatuur nodig om te smelten. In dat geval kunt u zuiver argon als beschermgas gebruiken. Tijdens het lassen zorgt het argon voor een zachtere en bredere boog, maar deze zachtere boog is nog steeds sterk genoeg om de draad en het aluminium te smelten.
De reden hiervoor is dat aluminium minder warmte nodig heeft om te smelten en bovendien een elektrisch geladen draad vereist. 100%-argon maakt sproei-overdracht op aluminium mogelijk. Dit zorgt voor een gelijkmatige, continue druppelstroom, wat resulteert in strakke, professionele lasnaden. Daarom gebruiken professionals altijd zuiver argon voor MIG-lassen op aluminium.
Wat gebeurt er als ik 100% Argon gebruik voor MIG-lassen?
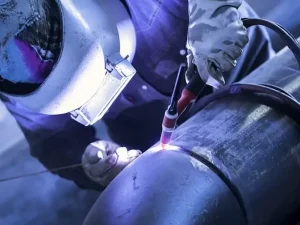
Ik raad aan om bij het MIG-lassen van aluminium zuiver argon te gebruiken. Het gebruik van zuiver argon voor ijzerhoudende materialen wordt echter afgeraden. Als je dit toch doet, krijg je te maken met zwakke lasnaden. In het onderstaande gedeelte bespreek ik enkele mogelijke problemen bij het gebruik van zuiver argon.
1- Zachtere boog met geringe penetratie
Zoals ik al eerder heb gezegd, beïnvloedt het gebruik van puur argon als beschermgas de intensiteit van de boog. Argon vermindert de intensiteit van de boog, waardoor deze zachter wordt en de warmte zich verspreidt. Daardoor bereikt er minder warmte de materialen, wat resulteert in een geringe doordringing. U zult een gebrek aan penetratie zien, maar er zal geen sterke las aan de binnenzijde zijn. Waarom? Dat komt omdat de elektrische boog niet dieper doordringt.
2- Spatten en een slecht lasresultaat
Zuiver argongas vergroot het elektrische veld en verspreidt de inhoud ervan. Door een mengsel van argon en CO₂ te gebruiken, wordt de boog geconcentreerder en intenser. Door de aanwezigheid van argon verspreidt de boog zich meer, wat leidt tot spatten en een grotere lasvlek. Bovendien zal de warmtebeïnvloede zone groter zijn bij gebruik van zuiver argon. Dit heeft een aanzienlijke invloed op het uiterlijk van de las, waardoor deze er minder mooi uitziet. Dit komt vaak voor bij het MIG-lassen van staal met zuiver argon als beschermgas.
3- Zwakke las met een lagere duurzaamheid
De zachte elektrische boog dringt niet diep door in het materiaal. De las ziet er vanaf de bovenkant zeer stevig uit. De binnenkant van de lasverbinding blijft echter zwak vanwege onvolledige versmelting. De lasnaad wordt dus minder betrouwbaar. Bij blootstelling aan belasting of kracht kan deze las breken, waardoor uw onderdeel defect raakt. Dit komt vaker voor bij het MIG-lassen van staal met 100% argon als beschermgas.
4- Lassen met een lager draagvermogen, zelfs bij dik metaal
Algemeen wordt aangenomen dat lasverbindingen in dikker metaal zeer sterk zijn. Dergelijke gelaste metalen onderdelen kunnen moeiteloos hoge belastingen weerstaan. Maar er is een addertje onder het gras wanneer je puur argon gebruikt bij het lassen. De lasverbinding blijft zwakker, zelfs bij dikke delen. Onthoud dat er minder boogpenetratie is, wat resulteert in een zwakkere las aan de binnenkant. Deze zwakkere las vermindert het draagvermogen van het samengevoegde stuk.
5- Langzamer lassen op staal
Het gebruik van 100%-argon kan het MIG-lasproces vertragen. Dit nadeel is zelfs nog duidelijker merkbaar bij het lassen van materialen zoals staal. Houd er rekening mee dat argongas de intensiteit van de elektrische boog vermindert en de warmte verspreidt. Lasser moeten de boog dus langer branden om de metalen onderdelen te verwarmen en te smelten. Het smelten en vervolgens versmelten van materialen zoals staal kan meer tijd in beslag nemen bij een zachtere boog. Het gebruik van een gasmengsel als bescherming kan het MIG-lassen echter versnellen.
Wanneer moet ik 100%-argon gebruiken voor MIG-lassen?
Wanneer moet ik 100%-argon gebruiken voor MIG-lassen?
Gebruik 100% argon voor:
- Aluminium en non-ferrometalen (de IDEALE keuze)
- Wanneer er geen andere optie is voor staal (alleen tijdelijk)
Het gebruik van puur argon moet je alleen overwegen als je geen andere keuze hebt. Bijvoorbeeld als je tot laat aan een lasproject werkt en je beschermgas opraakt, waardoor je alleen nog puur argon overhoudt. Als je dan toch doorgaat met lassen, kun je puur argon gebruiken, dat overigens alleen geschikt is voor non-ferromaterialen. U kunt 100%-argon gebruiken, maar alleen als u geen andere keuze heeft. Ik raad aan om tijdens het MIG-lassen een mengsel van argon en kooldioxide te gebruiken.
Dit gasmengsel biedt voordelen bij het MIG-lassen. Hoezo? Ten eerste heeft dit gasmengsel geen invloed op de stroomsterkte en zorgt het er niet voor dat deze te laag wordt. Bovendien verhoogt de aanwezigheid van kooldioxide de doordringingsdiepte van de boog, waardoor deze dieper in de laslaag doordringt. Kortom: het gebruik van een mengsel van argon en kooldioxide is de beste keuze. Als u echter geen andere keuze heeft, is het gebruik van puur argon de enige oplossing.
Gasopties voor verschillende MIG-toepassingen
Je moet een mengsel van twee gassen als beschermgassen gebruiken. Deze gassen zijn argon (inert) en kooldioxide. Argon is niet-reactief en zorgt voor een perfecte lasbedekking, waardoor verontreiniging wordt voorkomen. Kooldioxide zorgt ervoor dat de elektrische boog een uitstekend doordringend vermogen heeft. Maar wat moet de verhouding tussen argon en kooldioxide zijn bij gebruik als beschermgassen?
Een mengsel van 75% argon en 25% kooldioxide volstaat voor het grootste deel van het werk. Hieronder vindt u een tabel met verschillende gasopties voor MIG-lassen.
| MIG-toepassing | Aanbevolen beschermgas |
| Lassen van zacht staal | 75% Argon / 25% CO₂ |
| Constructiestaal | 75% Argon / 25% CO₂ |
| Aluminium lassen | 100% Argon |
| Dun plaatwerk | Argonrijk mengsel (90–95 % argon) |
| Carrosseriepanelen | 80% Argon / 20% CO₂ |
| Sierwerk van staal | 80% Argon / 20% CO₂ |
| Algemeen MIG-laswerk (staal) | 75% Argon / 25% CO₂ |
| Roestvrij staal | 90-98% Argon / 2-10% CO₂ |
| Dik aluminium (>6 mm) | 75% Argon / 25% Helium |
| Siliciumbrons (hardsolderen) | 100% Argon |
Conclusie
MIG-lassen is een essentiële techniek in metaalproductie. Het helpt bij het creëren van een sterke verbinding (las) tussen verschillende metalen onderdelen, waardoor deze met elkaar worden verbonden. Maar als het niet correct wordt uitgevoerd, kan MIG-lassen zijn doel missen, wat resulteert in een zwakkere las.
Een van de factoren die het lassen effectief maken, is het gebruik van het juiste beschermgas. Het gebruik van 100%-argon is in veel gevallen wellicht niet de beste keuze. U kunt het gebruiken bij het MIG-lassen van aluminium, maar het is niet geschikt voor staal of andere ferromaterialen. In plaats daarvan raad ik aan om een mengsel van twee gassen te gebruiken, namelijk argon en kooldioxide, voor het beste resultaat.